G-CODE → 2026-09-26
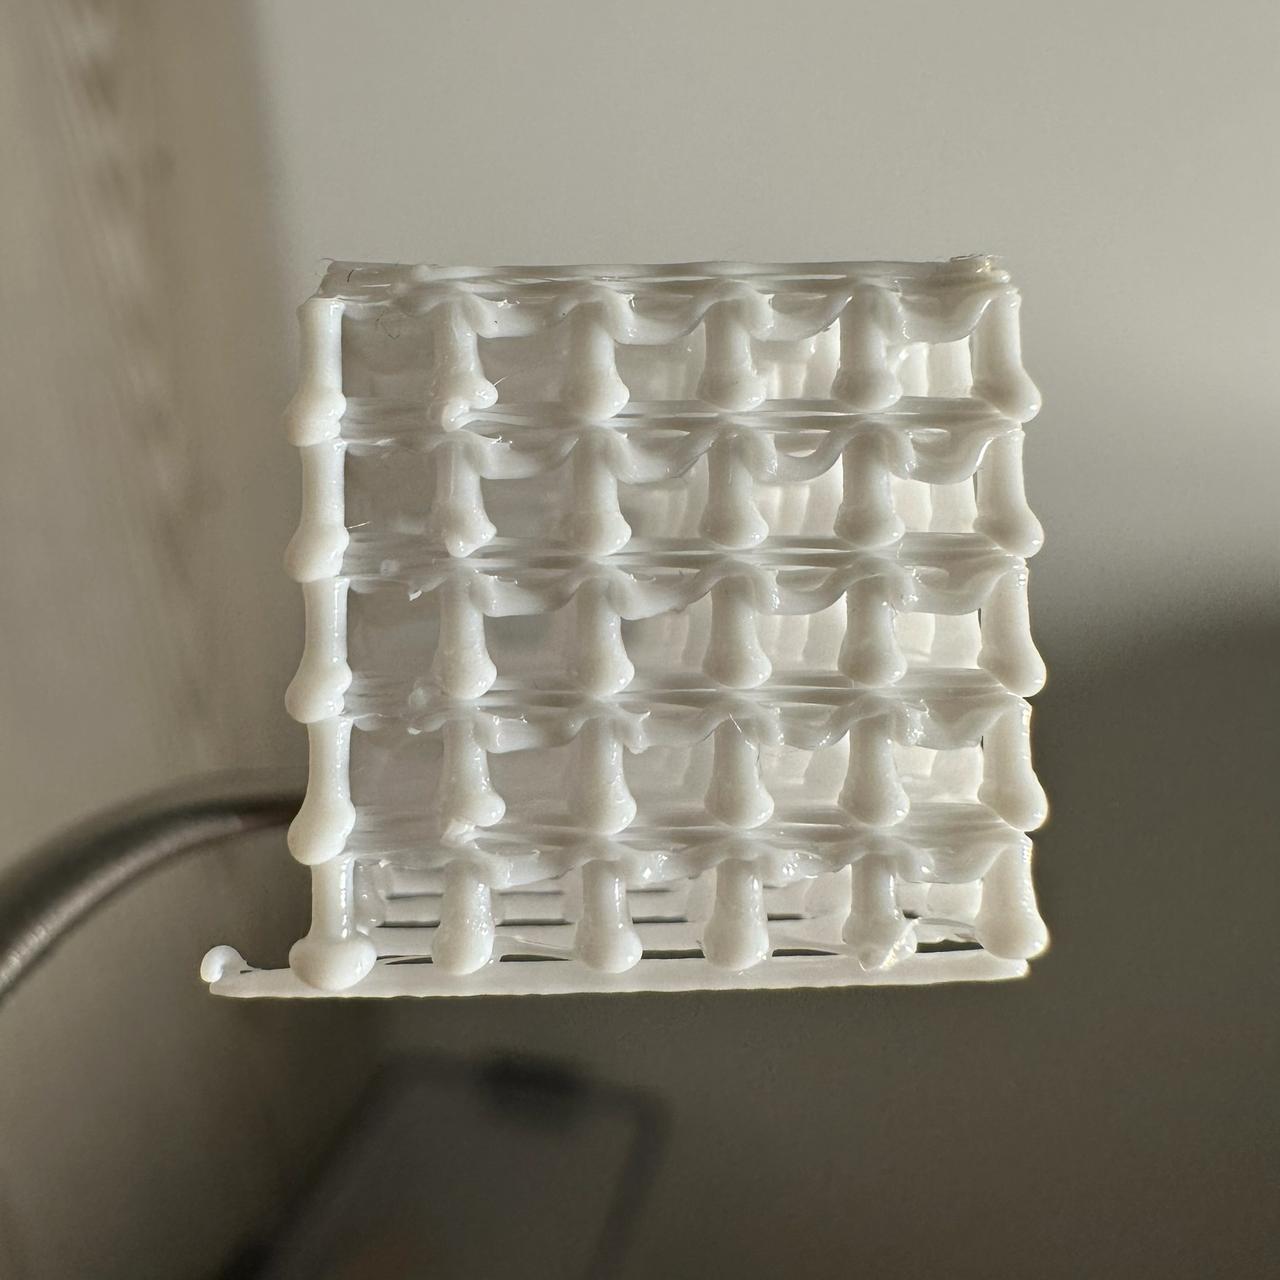
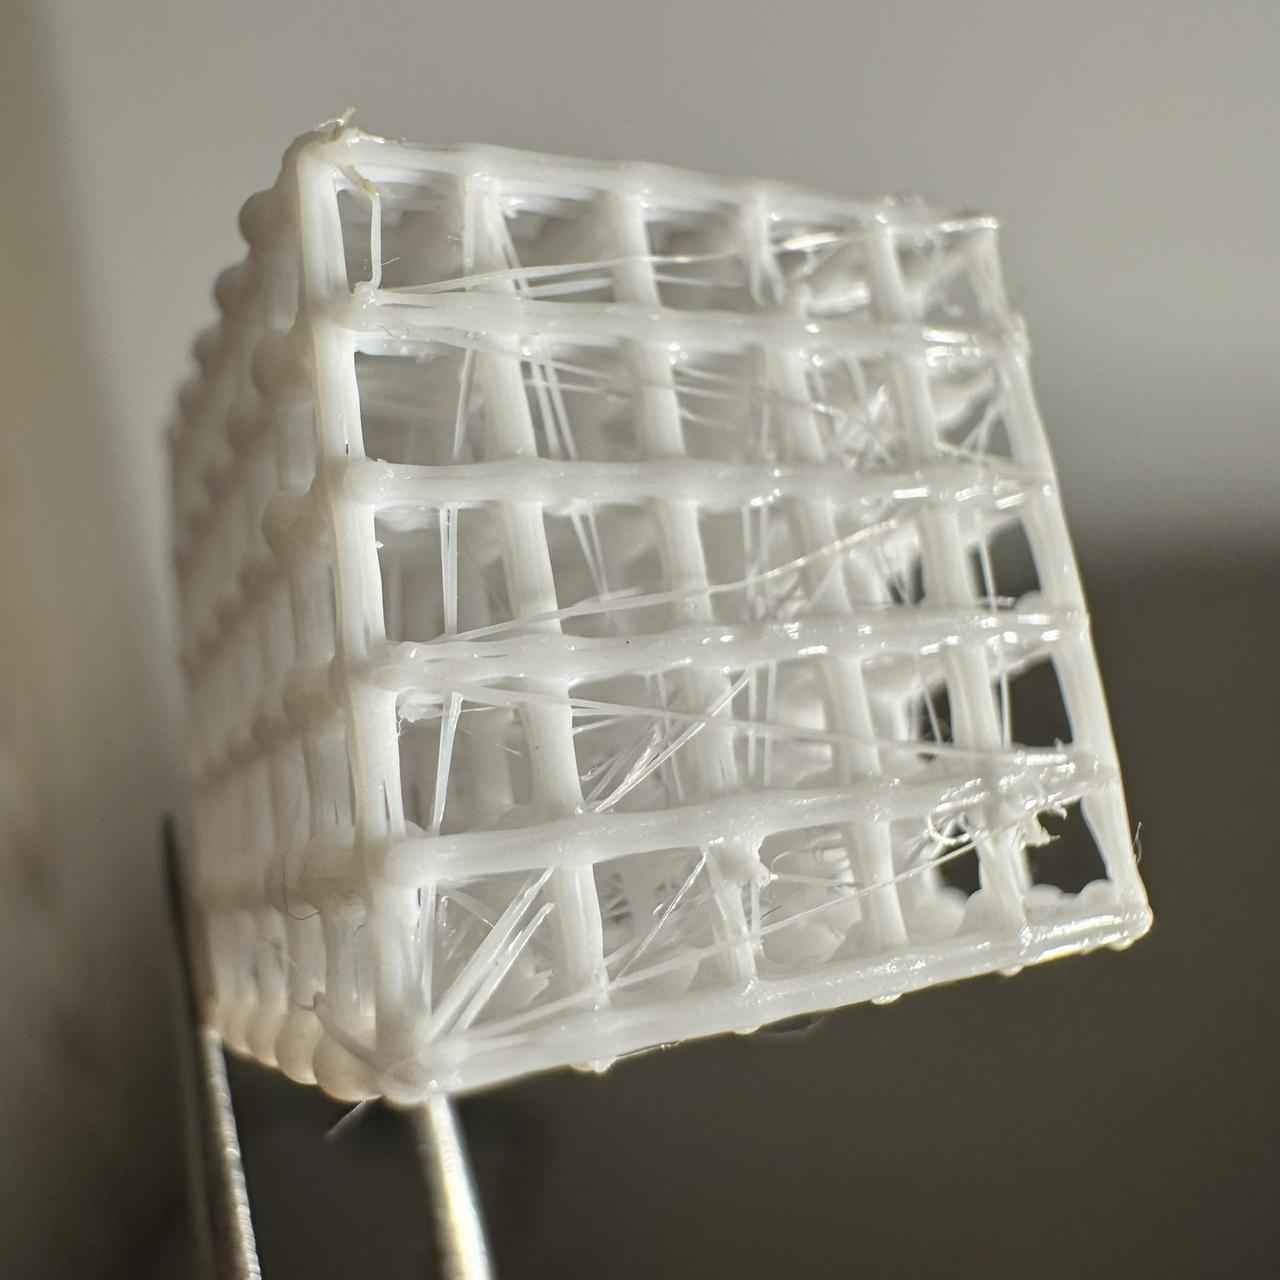
Попробовал мостики сделать тонкими, но в пять слоёв (три по X и два по Y).
Тонкая линия плохо ложится на тонкую: конец не может прилипнуть, и сопло утаскивает его.
Слои перекладин не слиплись. На вид непрочно, но разломить руками не вышло.
Если посмотреть сверху — много паутины из-за диагональных смещений. Внизу столбиков наплывы.
Параметры печати
Кубик из стебельков, перелёты по прямой — 2026-09-26 (скетч 2026.09.26 stem cube straight, коммит 8395a88)
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм, донор
_donor_3mf/L.gcode.3mf - Температуры: сопло 235 °C на всю печать, включая решётку на столе (перед решёткой ожидание нагрева, M109); стол 70 °C
- Обдув детали 100%
- Кубик 3 × 3 × 2 ячейки по 3 × 3 × 3 мм: узлы 4 × 4 с шагом 3 мм, в плане 9 × 9 мм, центр X128 Y128; верх последней балочки на Z 6,7 мм (расчётная)
- Решётка на столе: 4 ряда на Z 0,5, 4 столбца на Z 0,7, линия 0,8 × 0,5 мм с перебором 1,2 (0,48 мм³/мм), 20 мм/с; угол слева спереди помечен хвостиком — передняя линия выходит за поле на 5 мм влево
- 2 яруса по 3 мм: стебелёк 2,4 мм + балочка 0,6 мм (4 прохода через 0,2 мм). Вершины стебельков по ярусам на Z 3,1 / 6,1
- 16 стебельков в ярусе, всего 32; обход змейкой от левого переднего угла: ряд слева направо, следующий справа налево, ряды спереди назад
- Каждый стебелёк:
- Опускание к верху узла, без зазора.
- Анретракт 0,8 мм, пауза 0,5 с.
- Подъём на 2,4 мм — 0,5 мм³ на мм подъёма, 0,5 мм/с (поток 0,25 мм³/с, расчётный).
- Пауза 1,5 с на вершине.
- Ретракт 0,8 мм, подъём на 1 мм над вершинами, переезд 60 мм/с к следующему.
- Балочки поверх вершин каждого яруса, 4 прохода через 0,2 мм, первый на высоте вершин:
- Слой 1, ряды — сзади вперёд, от левого края: нить 0,07 мм³/мм, плюшки 0,2 мм³ на обоих концах первой нити.
- Слой 1, столбцы — слева направо, от переднего края: нить 0,07 мм³/мм, плюшки 0,2 мм³ на обоих концах первой нити.
- Слой 2, ряды — спереди назад, от правого края: нить 0,14 мм³/мм, плюшки 0,2 мм³ на обоих концах первой нити.
- Слой 2, столбцы — справа налево, от заднего края: нить 0,14 мм³/мм, плюшки 0,2 мм³ на обоих концах первой нити.
- Линия балочки — две нити на ±0,175 мм от оси узлов (между нитями 0,35 мм), 15 мм/с: туда по одной, поворот, обратно по другой. Плюшки выдавливаются на месте, 6 мм³/с
- Между линиями балочки — подъём на 0,5 мм, переезд 60 мм/с вдоль края поля, опускание; без ретракта
- Перелёты напрямую; кроме перехода со старта к решётке, каждый идёт вдоль X или Y либо со сдвигом на 0,175 мм по второй оси (на углу поля при смене прохода балочки и от последней балочки яруса к первому стебельку следующего)
- Время печати 4 мин 32 с, филамента 62 мм