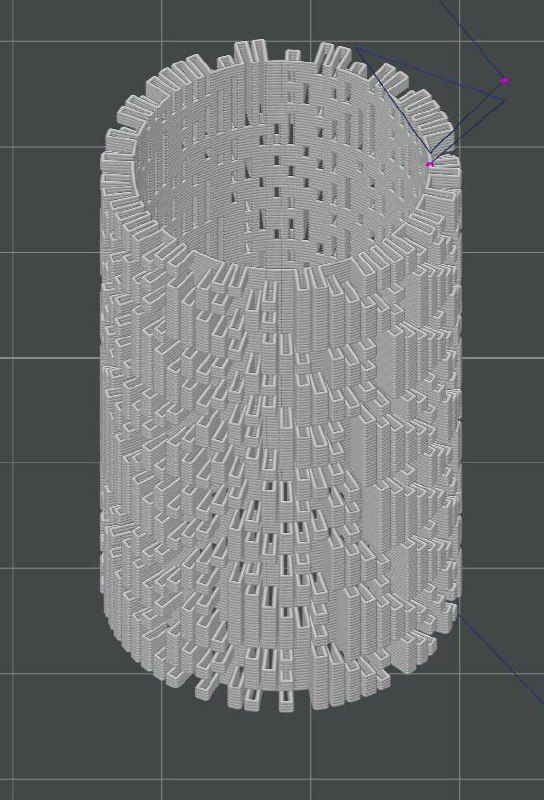
G-code
Мои эксперименты с 3D-печатью и генеративным дизайном
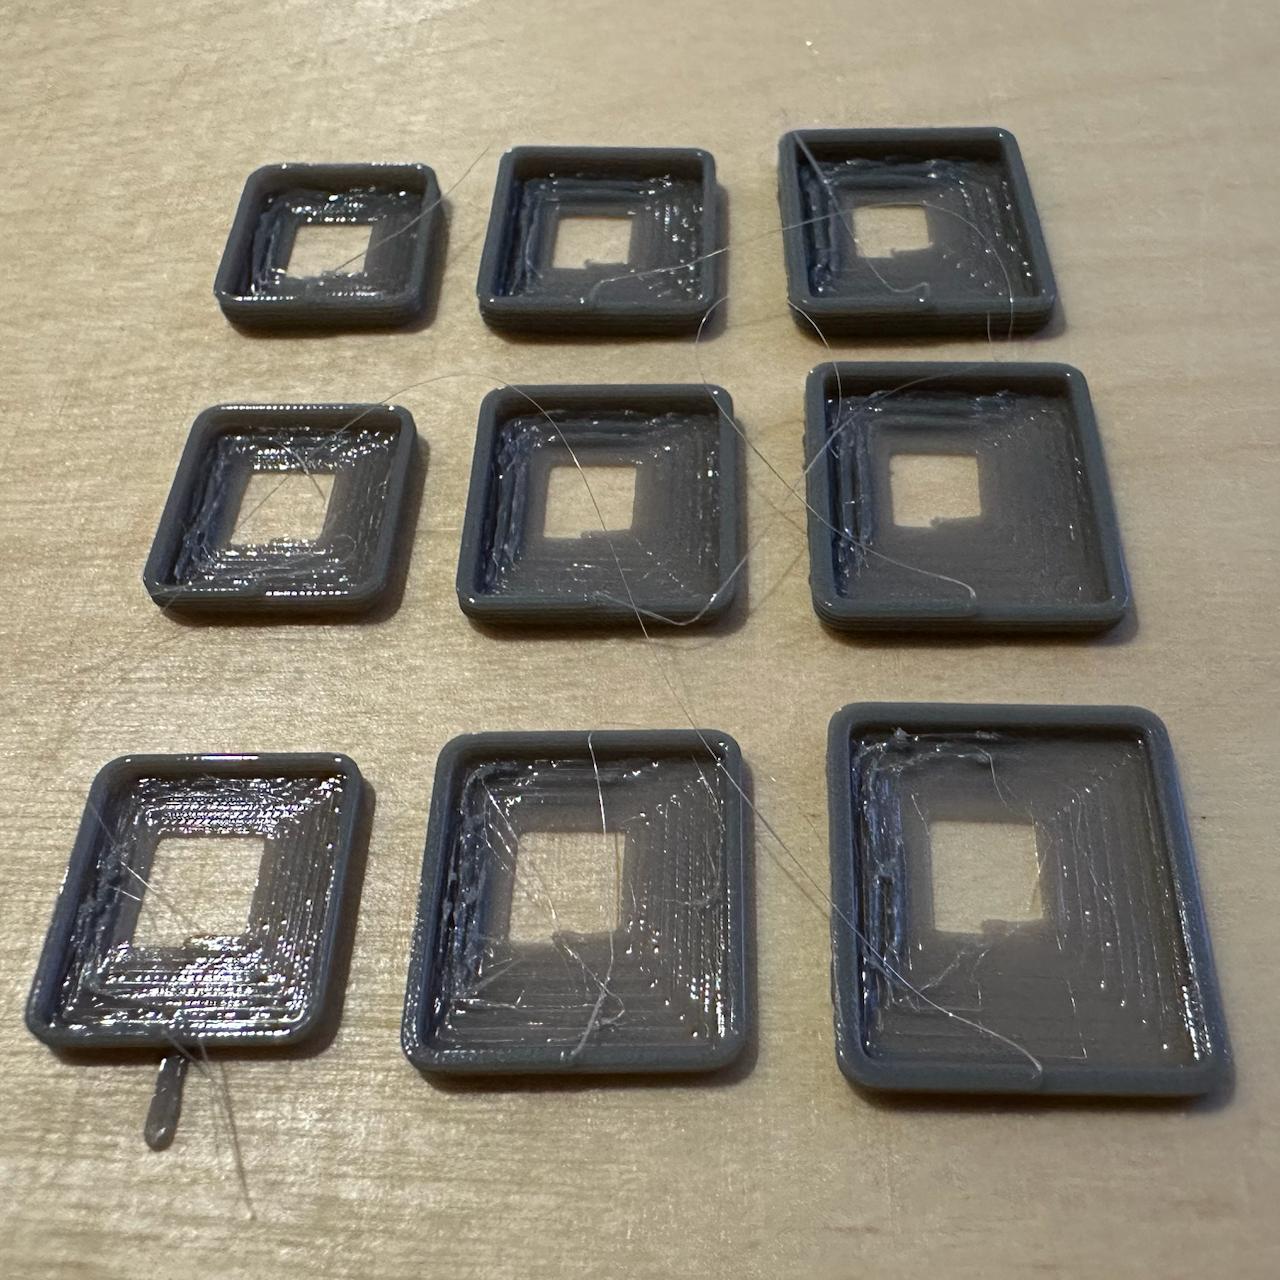
Хочу распечатать гридфинити-бокс и подбираю параметры. По X менял ширину линии, по Y — высоту слоя, а на четырёх сторонах каждого квадрата делал разный перехлёст витков дна. Дно печаталось без обдува.
Оно получилось прочным даже на самых редких витках. Лучший результат — у самого толстого слоя, самой широкой линии и минимального перехлёста: это одновременно быстро и красиво.
Осталось придумать, как закрыть центральное отверстие. Можно поставить четыре капли в центре и наматывать спираль вокруг них — или начать с одной большой капли.
Интересно, что почти для всех настроек достаточно перехлёста 0%. Только для самой тонкой линии 20% тоже выглядит нормально, а для остальных вариантов это уже перебор.
Параметры печати
Пробник прилипания дна и начала подъёма — 2026-09-29 (скетч 2026.09.29 spiral floor probe, коммит 998669c)
Диапазоны
| Ось | Что меняется | Значения |
|---|---|---|
| X, слева направо | ширина ленты | 0,6 / 0,8 / 1,0 мм |
| Y, спереди назад | высота слоя (дна и стенки) | 0,3 / 0,4 / 0,5 мм |
| Сторона квадрата (одинаково на всех 9 образцах) | перехлёст витков дна | перед 0%, право 20%, зад 35%, лево 50% |
Угол поля помечен хвостиком: у переднего левого образца, на краю, где дно переходит в стенку, торчит лишний отрезок на 5 мм.
Параметры печати
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм, донор
_donor_3mf/L.gcode.3mf - Температуры: сопло 255 °C, стол 70 °C (температуры донора)
- Форма образца — настоящий профиль гридфинити-ножки, размер 2 (номинал 41,5 мм, без допуска), из
2026.09.29 gridfinity foot probe: скругление R0,8, дальше фаска 45° на 0,8 мм → вертикаль 1,8 мм → фаска 45° на 2,15 мм - Девять образцов, сетка 3 × 3, центры через 45 мм, центр поля X128 Y128
- Каждый образец — одна непрерывная спираль без шва, скорость 20 мм/с на всём протяжении:
- Дно: от точки 3 мм до края (как у ножки), ровно 7 витков; обдув выключен. У каждой из четырёх сторон квадрата свой шаг витка — с разным перехлёстом (см. диапазоны), поэтому итоговый контур не квадрат, а прямоугольник: у ширины ленты 1,0 мм расстояние от центра до края — перед 10,0 / право 8,6 / зад 7,55 / лево 6,5 мм.
- Стенка: без остановки продолжает ту же спираль вверх от края, ещё 5 витков по настоящему профилю ножки (только начало подъёма, не вся высота 4,75 мм); разница между сторонами, набранная на дне, сохраняется без изменений и на подъёме. Обдув включён на 100%.
- Скругление углов растёт вместе с самой медленной стороной — с наименьшим перехлёстом
- Центральная линия, по которой едет сопло, всегда смещена внутрь на половину ширины ленты от истинной наружной поверхности профиля
- Высота образцов — от 1,8 до 3,0 мм (6 витков слоя своей строки: 1 виток дна + 5 витков подъёма)
- Время печати 4 мин 36 с, филамента 707 мм
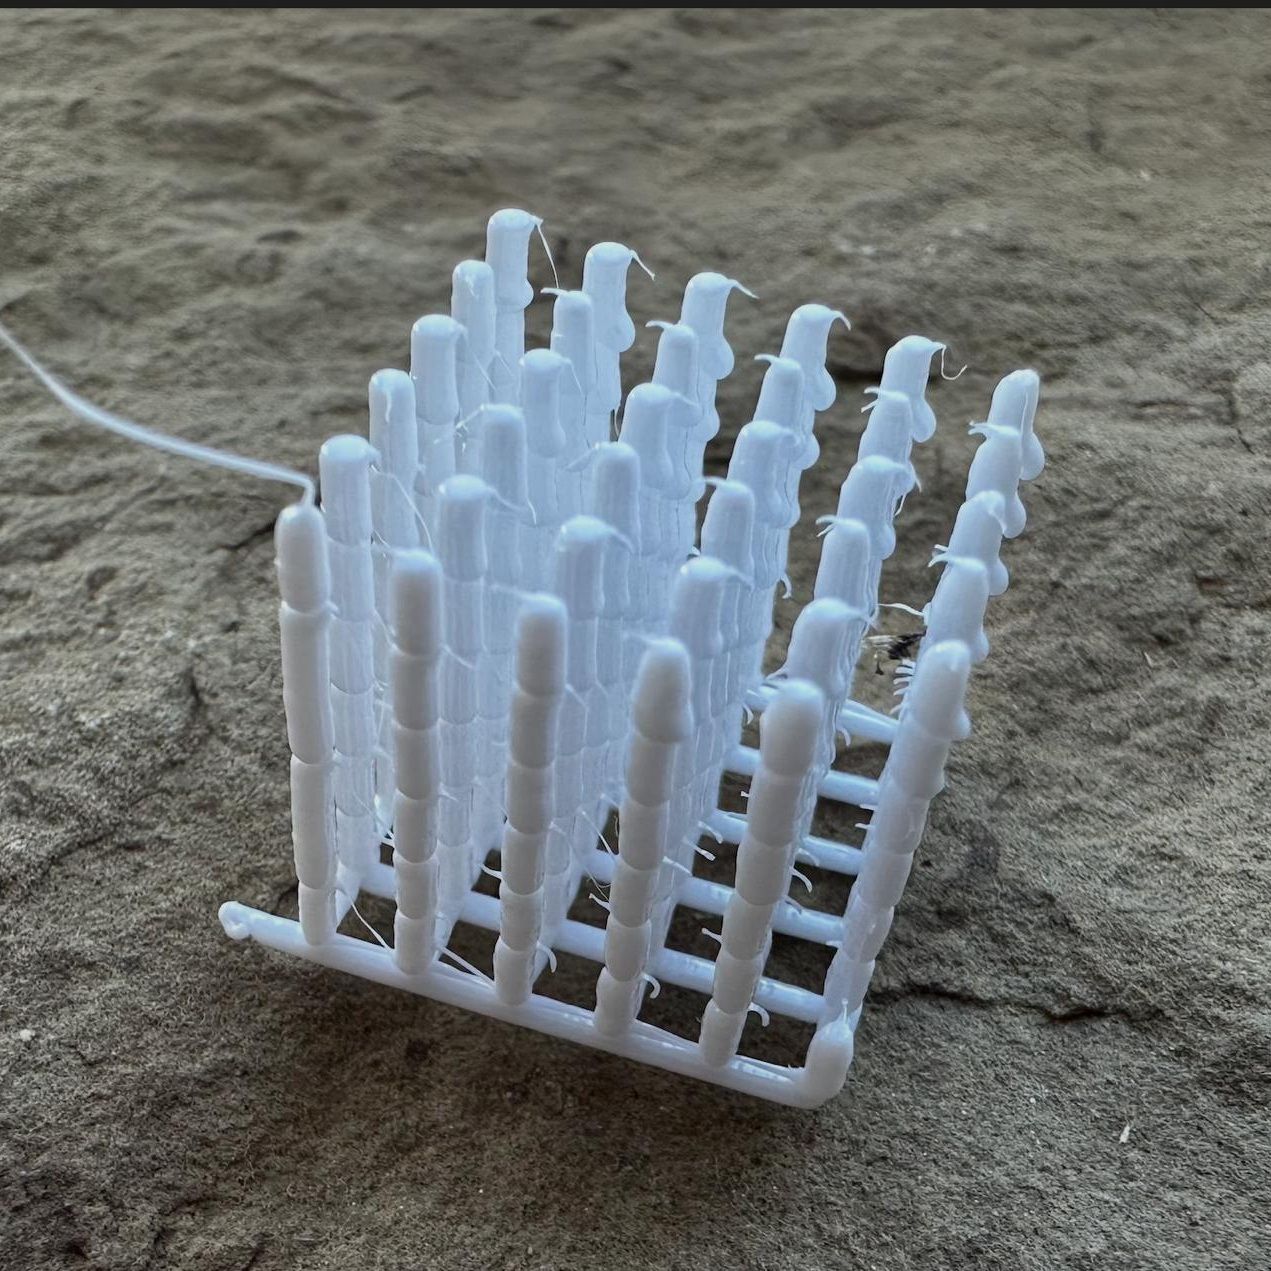
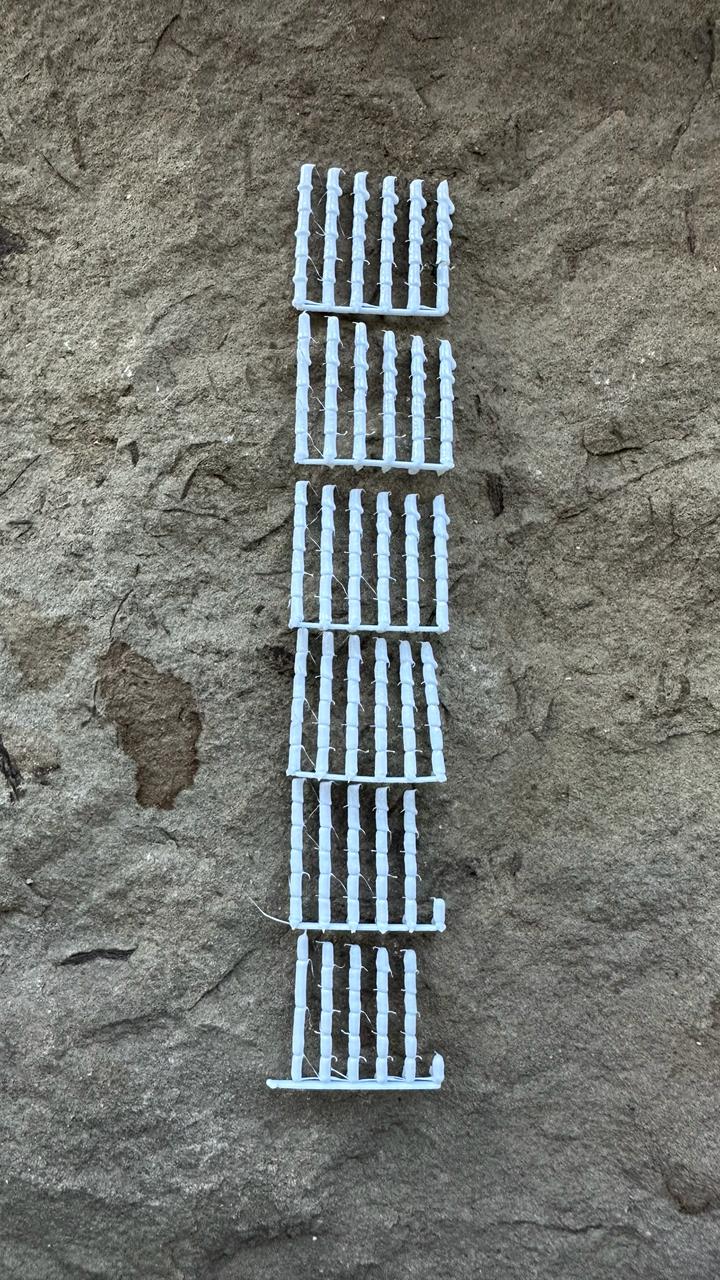
Попробовал делать составные палки, чтобы обойти ограничение геометрией головки и печатать высокие палки.
- Головка чуть задевает палки — надо делать столбики ещё на 0,3 мм короче.
- Придавливание ничего не улучшает: появляются асимметричные наплывы.
- Лучший вариант — тонкая часть 0,1 мм, капля 0,1 мм³, придавливание 0%.
- При максимальной капле получился прикольный бамбук, но уже при чуть меньшей капле появляется асимметрия.
Параметры печати
Бамбуковые палки — 2026-09-27 (скетч 2026.09.27 bamboo probe, коммит 4d188b1)
Диапазоны
| Ось | Что меняется | Значения |
|---|---|---|
| X, слева направо (X 120,25 … 135,75 через 3,1) | высота тонкой части колена | 0 / 0,1 / 0,2 / 0,3 / 0,4 / 0,5 мм |
| Y, спереди назад (Y 120,25 … 135,75 через 3,1) | капля-основание колена | 0 / 0,1 / 0,2 / 0,3 / 0,4 / 0,5 мм³ |
| Z, колено снизу вверх | где ставится основание | колено 1 — на узле решётки; колена 2–6 — ниже верха прошлого колена на 0 / 25 / 50 / 75 / 100% высоты тонкой части этой палки |
Угол слева спереди помечен хвостиком решётки на столе.
Параметры печати
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм, донор
_donor_3mf/L.gcode.3mf - Температуры: сопло 235 °C на всю печать, включая решётку на столе (перед решёткой ожидание нагрева, M109); стол 70 °C
- Обдув детали 100%
- Поле 6 × 6 палок с шагом 3,1 мм, 15,5 × 15,5 мм по осям палок, центр X128 Y128; у каждой палки 6 колен, мостов нет; верх палок на Z 14,45 … 15,70 мм (расчётная)
- Решётка на столе: 6 линий вдоль X на Z 0,5, в начале каждой — капля 0,2 мм³ на месте; 6 линий вдоль Y на Z 0,7; линия 0,8 × 0,5 мм с перебором 1,2 (0,48 мм³/мм), 10 мм/с; угол слева спереди помечен хвостиком — передняя линия выходит за поле на 5 мм влево
- Порядок: по ярусам — сначала первые колена всех 36 палок, потом вторые и т.д. Ярус 1 — змейкой от левого переднего угла: вдоль X слева направо, следующая линия справа налево, линии спереди назад; каждый следующий ярус — та же змейка в обратную сторону, с палки, где кончился прошлый
- Каждое колено:
- Переезд 60 мм/с по прямой на высоте вершины только что напечатанного колена (перед первым коленом — на 0,5 мм над решёткой).
- Опускание к основанию.
- Капля-основание на месте (6 мм³/с) — своего Y; при 0 — нет.
- Толстая часть: подъём на 2,5 мм минус высота тонкой части — 1,1 мм³ на мм подъёма, 0,5 мм/с (поток 0,55 мм³/с, расчётный).
- Тонкая часть: подъём на свою высоту (своего X) — 0,5 мм³ на мм подъёма, 0,5 мм/с; при 0 — нет.
- Без паузы на вершине, без ретракта, без подъёма.
- Колено — толстая + тонкая часть = 2,5 мм, основание не считается
- Время печати 18 мин 51 с, филамента 295 мм
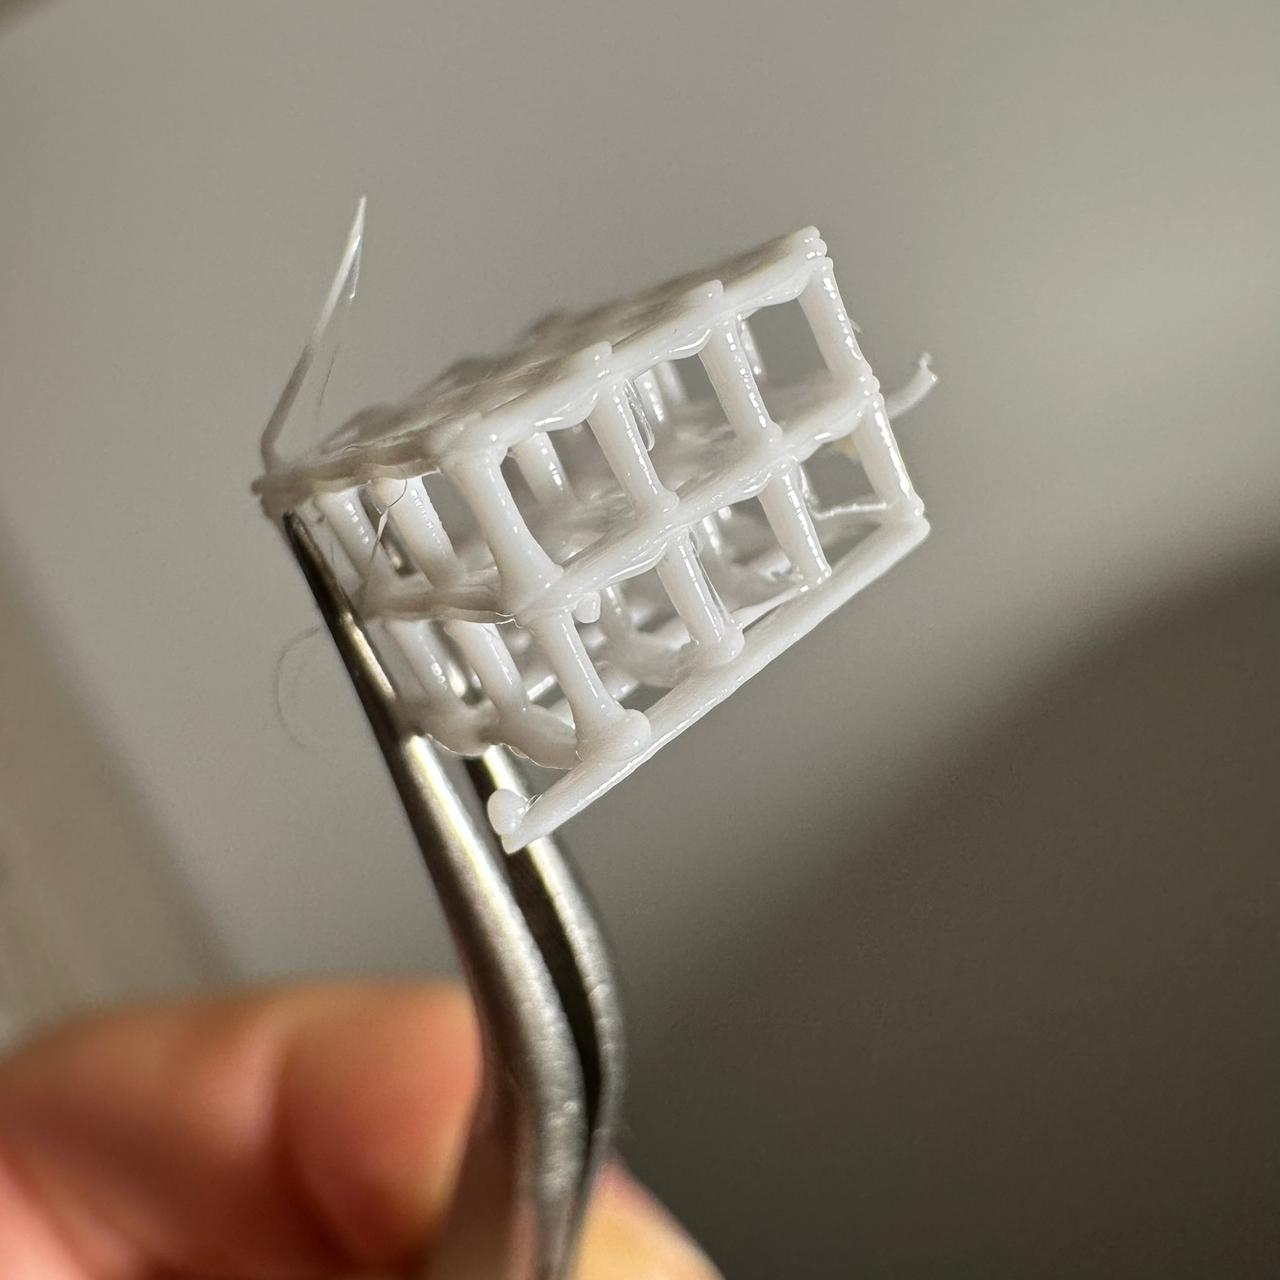
Вот так идеально. Ну, достаточно идеально пока что. Можно теперь напечатать побольше.
Параметры печати
Кубик из стебельков, перелёты по прямой — 2026-09-26 (скетч 2026.09.26 stem cube straight, коммит 8395a88)
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм, донор
_donor_3mf/L.gcode.3mf - Температуры: сопло 235 °C на всю печать, включая решётку на столе (перед решёткой ожидание нагрева, M109); стол 70 °C
- Обдув детали 100%
- Кубик 3 × 3 × 2 ячейки по 3 × 3 × 3 мм: узлы 4 × 4 с шагом 3 мм, в плане 9 × 9 мм, центр X128 Y128; верх последней балочки на Z 6,7 мм (расчётная)
- Решётка на столе: 4 ряда на Z 0,5, 4 столбца на Z 0,7, линия 0,8 × 0,5 мм с перебором 1,2 (0,48 мм³/мм), 20 мм/с; угол слева спереди помечен хвостиком — передняя линия выходит за поле на 5 мм влево
- 2 яруса по 3 мм: стебелёк 2,4 мм + балочка 0,6 мм (4 прохода через 0,2 мм). Вершины стебельков по ярусам на Z 3,1 / 6,1
- 16 стебельков в ярусе, всего 32; обход змейкой от левого переднего угла: ряд слева направо, следующий справа налево, ряды спереди назад
- Каждый стебелёк:
- Опускание к верху узла, без зазора.
- Анретракт 0,8 мм, пауза 0,5 с.
- Подъём на 2,4 мм — 0,5 мм³ на мм подъёма, 0,5 мм/с (поток 0,25 мм³/с, расчётный).
- Пауза 1,5 с на вершине.
- Ретракт 0,8 мм, подъём на 1 мм над вершинами, переезд 60 мм/с к следующему.
- Балочки поверх вершин каждого яруса, 4 прохода через 0,2 мм, первый на высоте вершин:
- Слой 1, ряды — сзади вперёд, от левого края: нить 0,07 мм³/мм, плюшки 0,2 мм³ на обоих концах первой нити.
- Слой 1, столбцы — слева направо, от переднего края: нить 0,07 мм³/мм, плюшки 0,2 мм³ на обоих концах первой нити.
- Слой 2, ряды — спереди назад, от правого края: нить 0,14 мм³/мм, плюшки 0,2 мм³ на обоих концах первой нити.
- Слой 2, столбцы — справа налево, от заднего края: нить 0,14 мм³/мм, плюшки 0,2 мм³ на обоих концах первой нити.
- Линия балочки — две нити на ±0,175 мм от оси узлов (между нитями 0,35 мм), 15 мм/с: туда по одной, поворот, обратно по другой. Плюшки выдавливаются на месте, 6 мм³/с
- Между линиями балочки — подъём на 0,5 мм, переезд 60 мм/с вдоль края поля, опускание; без ретракта
- Перелёты напрямую; кроме перехода со старта к решётке, каждый идёт вдоль X или Y либо со сдвигом на 0,175 мм по второй оси (на углу поля при смене прохода балочки и от последней балочки яруса к первому стебельку следующего)
- Время печати 4 мин 32 с, филамента 62 мм
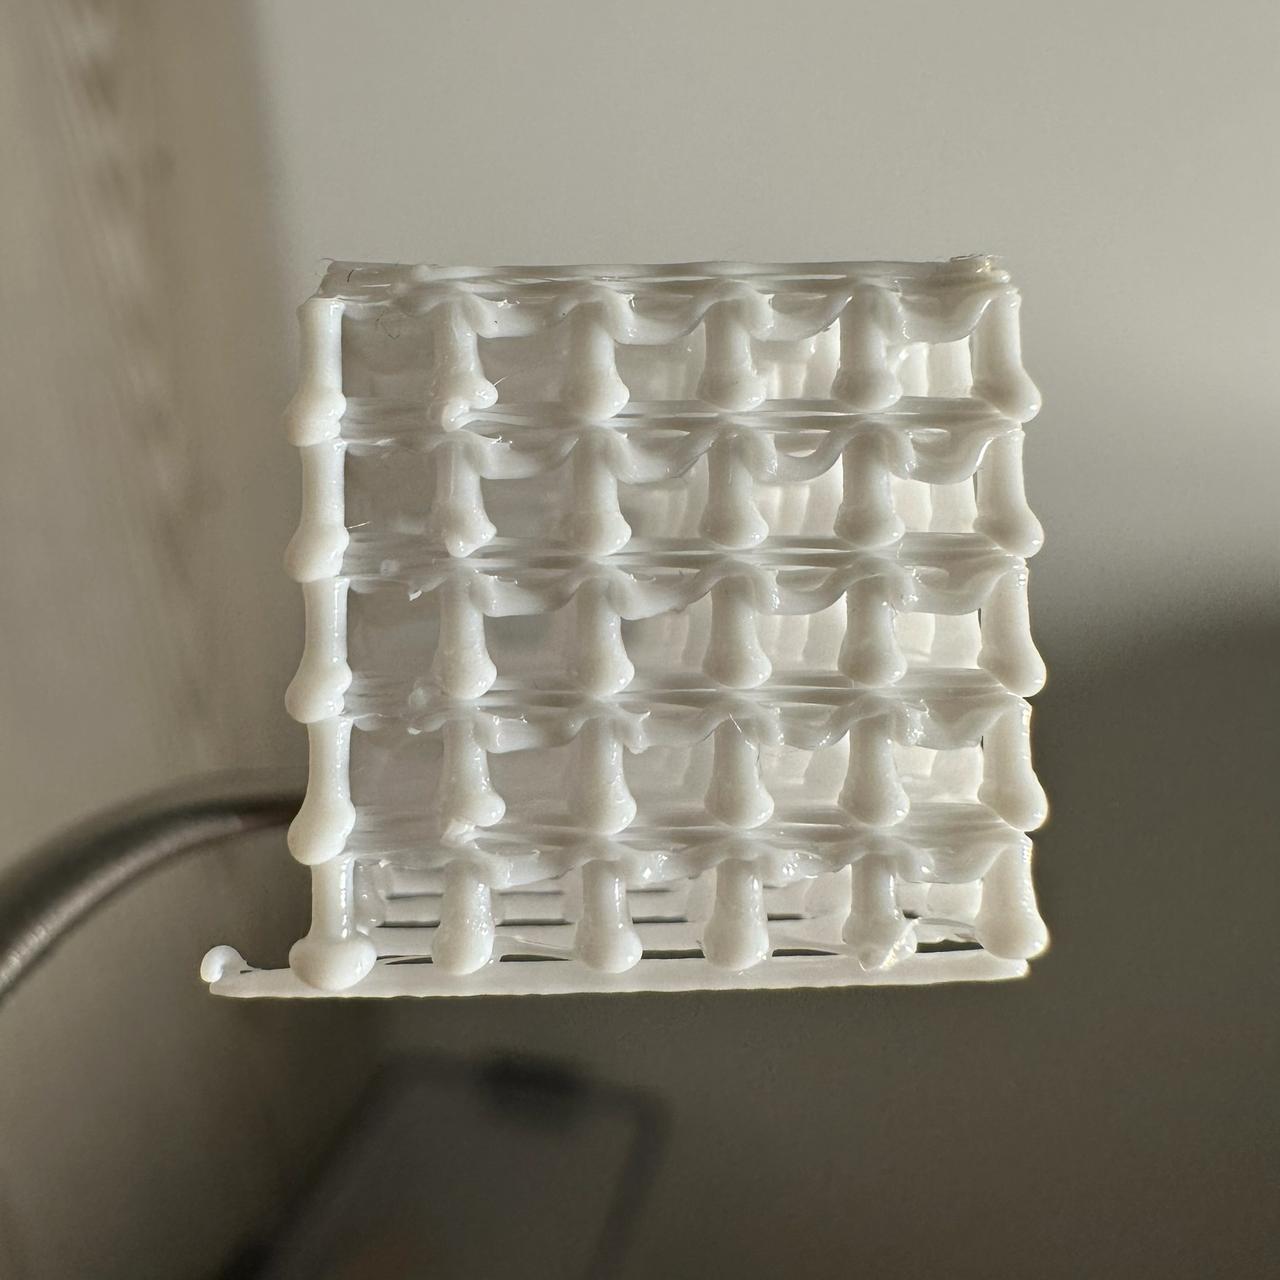
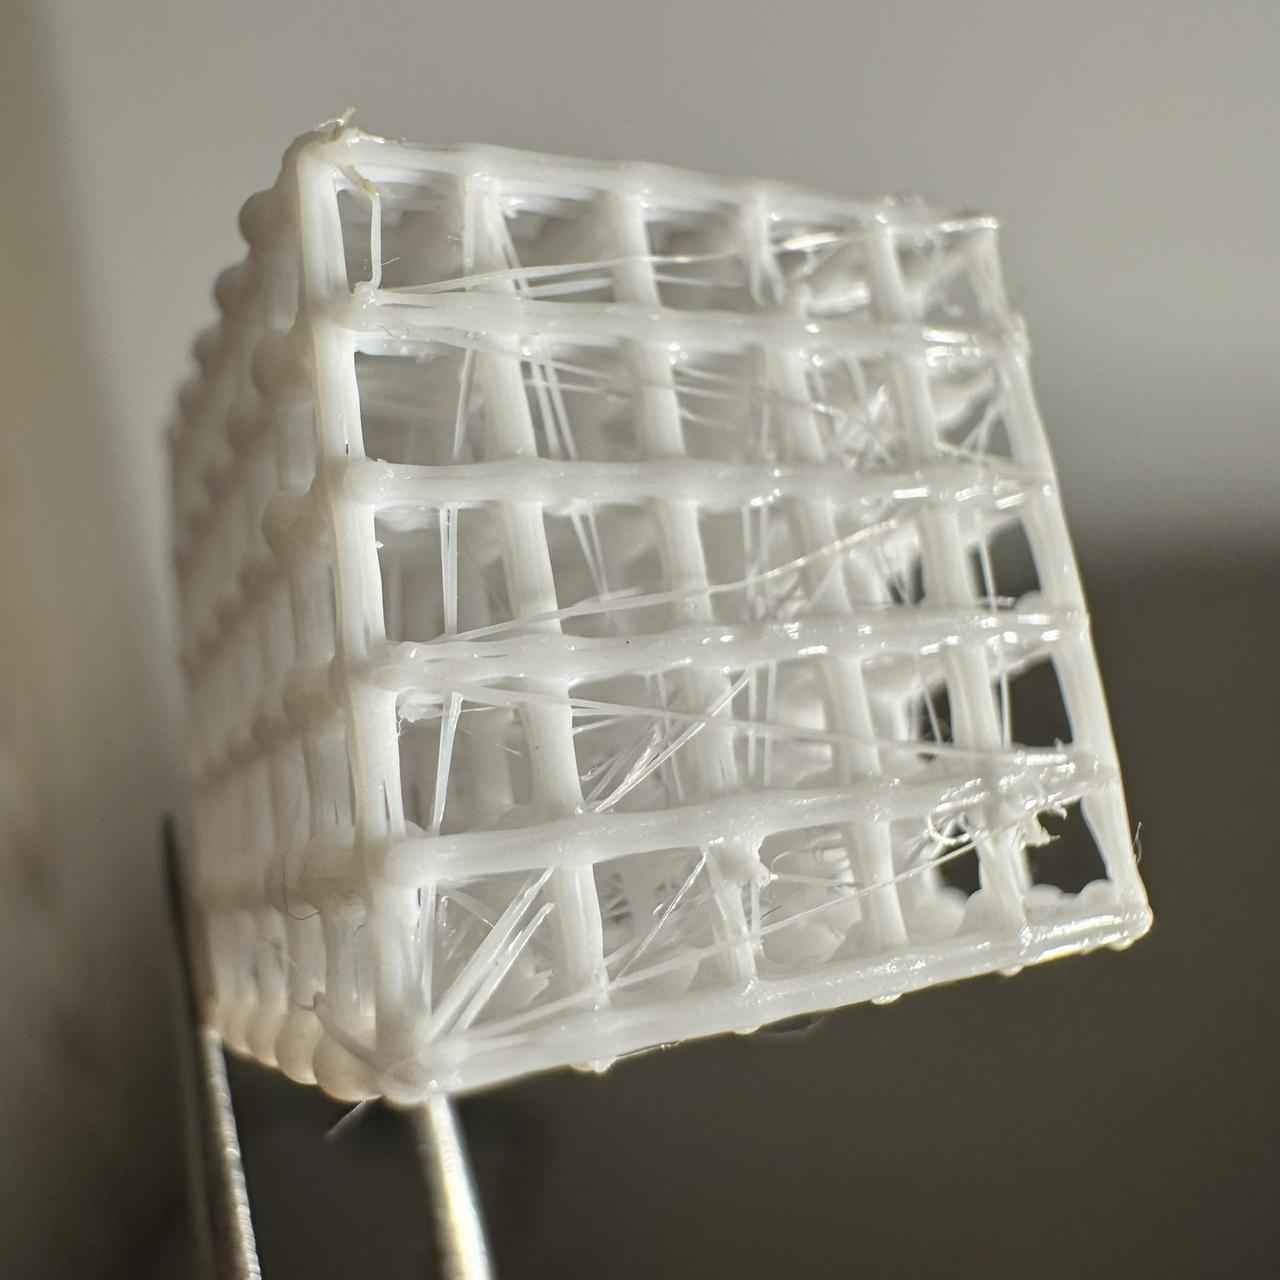
Попробовал мостики сделать тонкими, но в пять слоёв (три по X и два по Y).
Тонкая линия плохо ложится на тонкую: конец не может прилипнуть, и сопло утаскивает его.
Слои перекладин не слиплись. На вид непрочно, но разломить руками не вышло.
Если посмотреть сверху — много паутины из-за диагональных смещений. Внизу столбиков наплывы.
Параметры печати
Кубик из стебельков, перелёты по прямой — 2026-09-26 (скетч 2026.09.26 stem cube straight, коммит 8395a88)
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм, донор
_donor_3mf/L.gcode.3mf - Температуры: сопло 235 °C на всю печать, включая решётку на столе (перед решёткой ожидание нагрева, M109); стол 70 °C
- Обдув детали 100%
- Кубик 3 × 3 × 2 ячейки по 3 × 3 × 3 мм: узлы 4 × 4 с шагом 3 мм, в плане 9 × 9 мм, центр X128 Y128; верх последней балочки на Z 6,7 мм (расчётная)
- Решётка на столе: 4 ряда на Z 0,5, 4 столбца на Z 0,7, линия 0,8 × 0,5 мм с перебором 1,2 (0,48 мм³/мм), 20 мм/с; угол слева спереди помечен хвостиком — передняя линия выходит за поле на 5 мм влево
- 2 яруса по 3 мм: стебелёк 2,4 мм + балочка 0,6 мм (4 прохода через 0,2 мм). Вершины стебельков по ярусам на Z 3,1 / 6,1
- 16 стебельков в ярусе, всего 32; обход змейкой от левого переднего угла: ряд слева направо, следующий справа налево, ряды спереди назад
- Каждый стебелёк:
- Опускание к верху узла, без зазора.
- Анретракт 0,8 мм, пауза 0,5 с.
- Подъём на 2,4 мм — 0,5 мм³ на мм подъёма, 0,5 мм/с (поток 0,25 мм³/с, расчётный).
- Пауза 1,5 с на вершине.
- Ретракт 0,8 мм, подъём на 1 мм над вершинами, переезд 60 мм/с к следующему.
- Балочки поверх вершин каждого яруса, 4 прохода через 0,2 мм, первый на высоте вершин:
- Слой 1, ряды — сзади вперёд, от левого края: нить 0,07 мм³/мм, плюшки 0,2 мм³ на обоих концах первой нити.
- Слой 1, столбцы — слева направо, от переднего края: нить 0,07 мм³/мм, плюшки 0,2 мм³ на обоих концах первой нити.
- Слой 2, ряды — спереди назад, от правого края: нить 0,14 мм³/мм, плюшки 0,2 мм³ на обоих концах первой нити.
- Слой 2, столбцы — справа налево, от заднего края: нить 0,14 мм³/мм, плюшки 0,2 мм³ на обоих концах первой нити.
- Линия балочки — две нити на ±0,175 мм от оси узлов (между нитями 0,35 мм), 15 мм/с: туда по одной, поворот, обратно по другой. Плюшки выдавливаются на месте, 6 мм³/с
- Между линиями балочки — подъём на 0,5 мм, переезд 60 мм/с вдоль края поля, опускание; без ретракта
- Перелёты напрямую; кроме перехода со старта к решётке, каждый идёт вдоль X или Y либо со сдвигом на 0,175 мм по второй оси (на углу поля при смене прохода балочки и от последней балочки яруса к первому стебельку следующего)
- Время печати 4 мин 32 с, филамента 62 мм
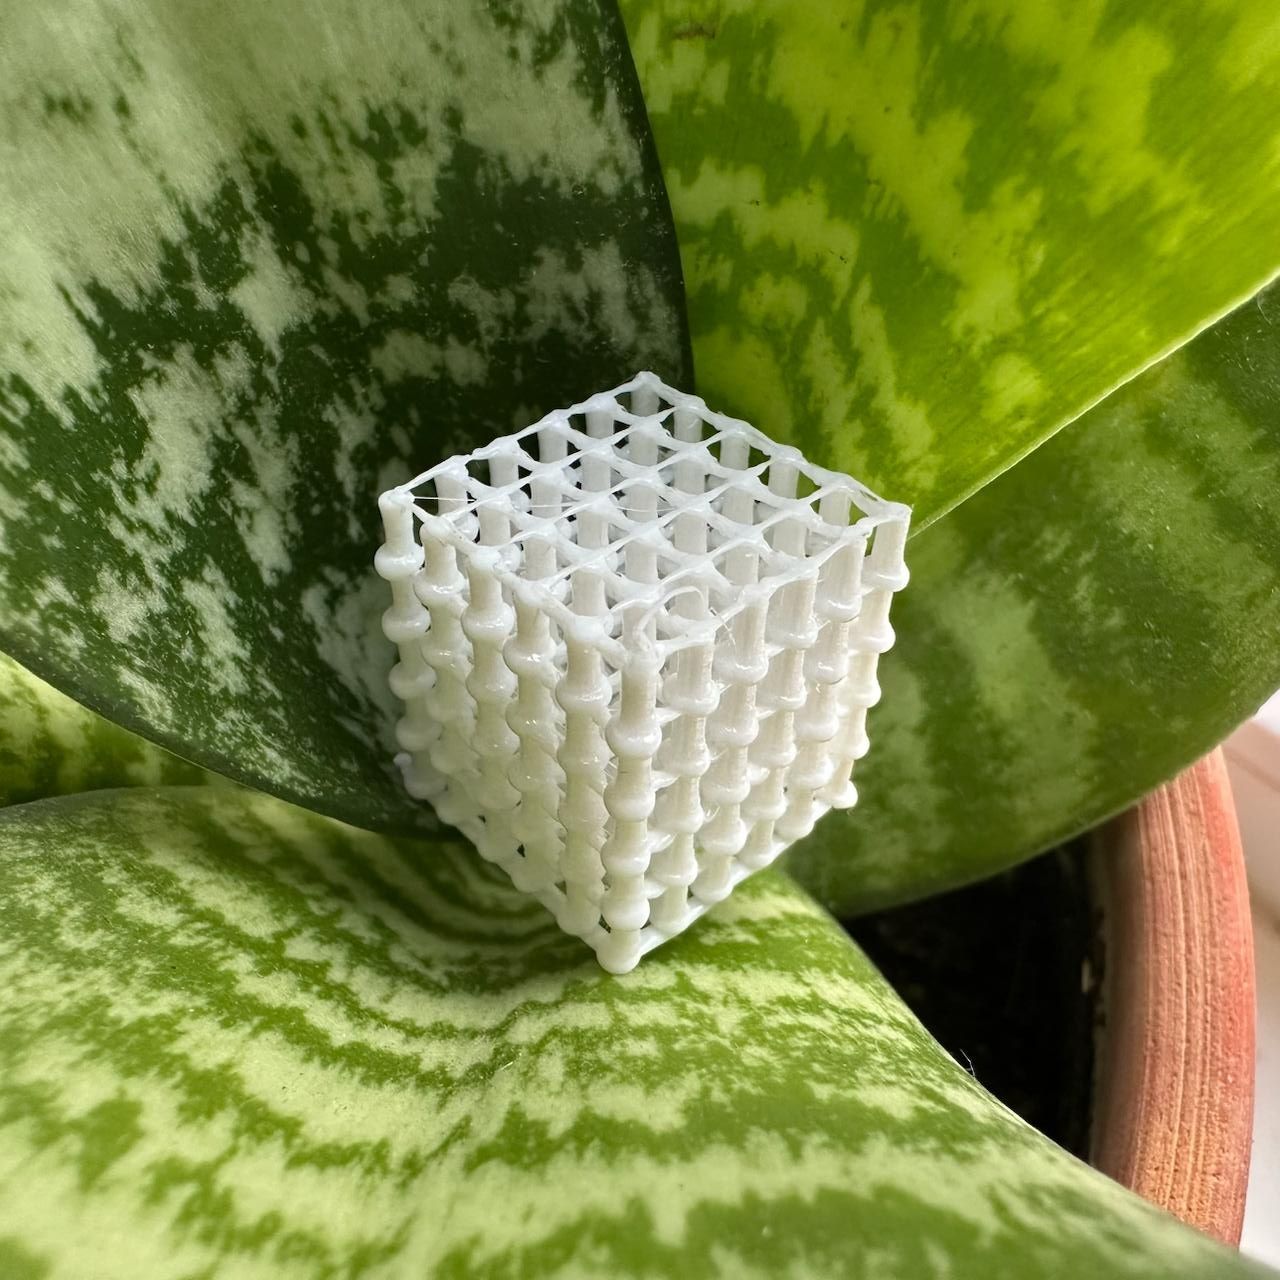
Столбики сделал жирные, можно гораздо тоньше. Мостики все, кроме верхнего — 0,07 мм³/мм, — провисли.
По сравнению со стойками мостики получились очень тонкими. Несмотря на это, конструкция очень жёсткая — пальцами не сжать.
Капли в основаниях столбиков избыточны: там прямо бочонки надулись.
Параметры печати
Кубик из стебельков — 2026-09-26 (скетч 2026.09.26 stem cube, коммит 5f8c95e)
Диапазоны
- Толщина перекладин: от 0,48 до 0,07 мм³/мм. Постоянна внутри яруса и меняется от яруса к ярусу, снизу вверх: 0,48 / 0,35 / 0,25 / 0,15 / 0,07 мм³/мм.
Параметры печати
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм, донор
_donor_3mf/L.gcode.3mf - Температуры: сопло 235 °C на всю печать, включая решётку на столе (перед решёткой ожидание нагрева, M109); стол 70 °C
- Обдув детали 100%
- Кубик 5 × 5 × 5 ячеек: узлы 6 × 6 с шагом 3 мм, в плане 15 × 15 мм, центр X128 Y128; верх последней решётки на Z 18,2 мм (расчётная)
- Решётка на столе: 6 рядов на Z 0,5, 6 столбцов на Z 0,7, линия 0,8 × 0,5 мм с перебором 1,2 (0,48 мм³/мм), 20 мм/с; угол слева спереди помечен хвостиком — передняя линия выходит за поле на 5 мм влево
- 5 ярусов по 3,5 мм: зазор 0,3 мм + стебелёк 3 мм + подъём столбцов 0,2 мм. Вершины стебельков по ярусам на Z 4,0 / 7,5 / 11,0 / 14,5 / 18,0
- 36 стебельков в ярусе, всего 180; обход строками — каждый ряд слева направо, ряды спереди назад
- Каждый стебелёк:
- Опускание к узлу — на 0,3 мм выше верха узла (столбца решётки под ним).
- Анретракт 0,8 мм, основание 2 мм³ на месте (6 мм³/с).
- Подъём на 3 мм — 1,4 мм³ на мм подъёма, 0,5 мм/с (поток 0,7 мм³/с, расчётный).
- Пауза 1,5 с на вершине.
- Ретракт 0,8 мм, подъём на 1 мм над вершинами, переезд 60 мм/с к следующему.
- Решётка поверх вершин каждого яруса:
- Ряды на высоте вершин, 15 мм/с, толщина своего яруса; в каждом узле ещё 0,5 мм³ на месте (6 мм³/с).
- Столбцы на 0,2 мм выше рядов, 15 мм/с, та же толщина, без добавки в узлах.
- Между линиями — подъём на 0,5 мм, переезд 60 мм/с, опускание; без ретракта.
- Пик потока 7,2 мм³/с — расчётный, на перекладинах 0,48 мм³/мм × 15 мм/с
- Время печати 25 мин 34 с, филамента 636 мм
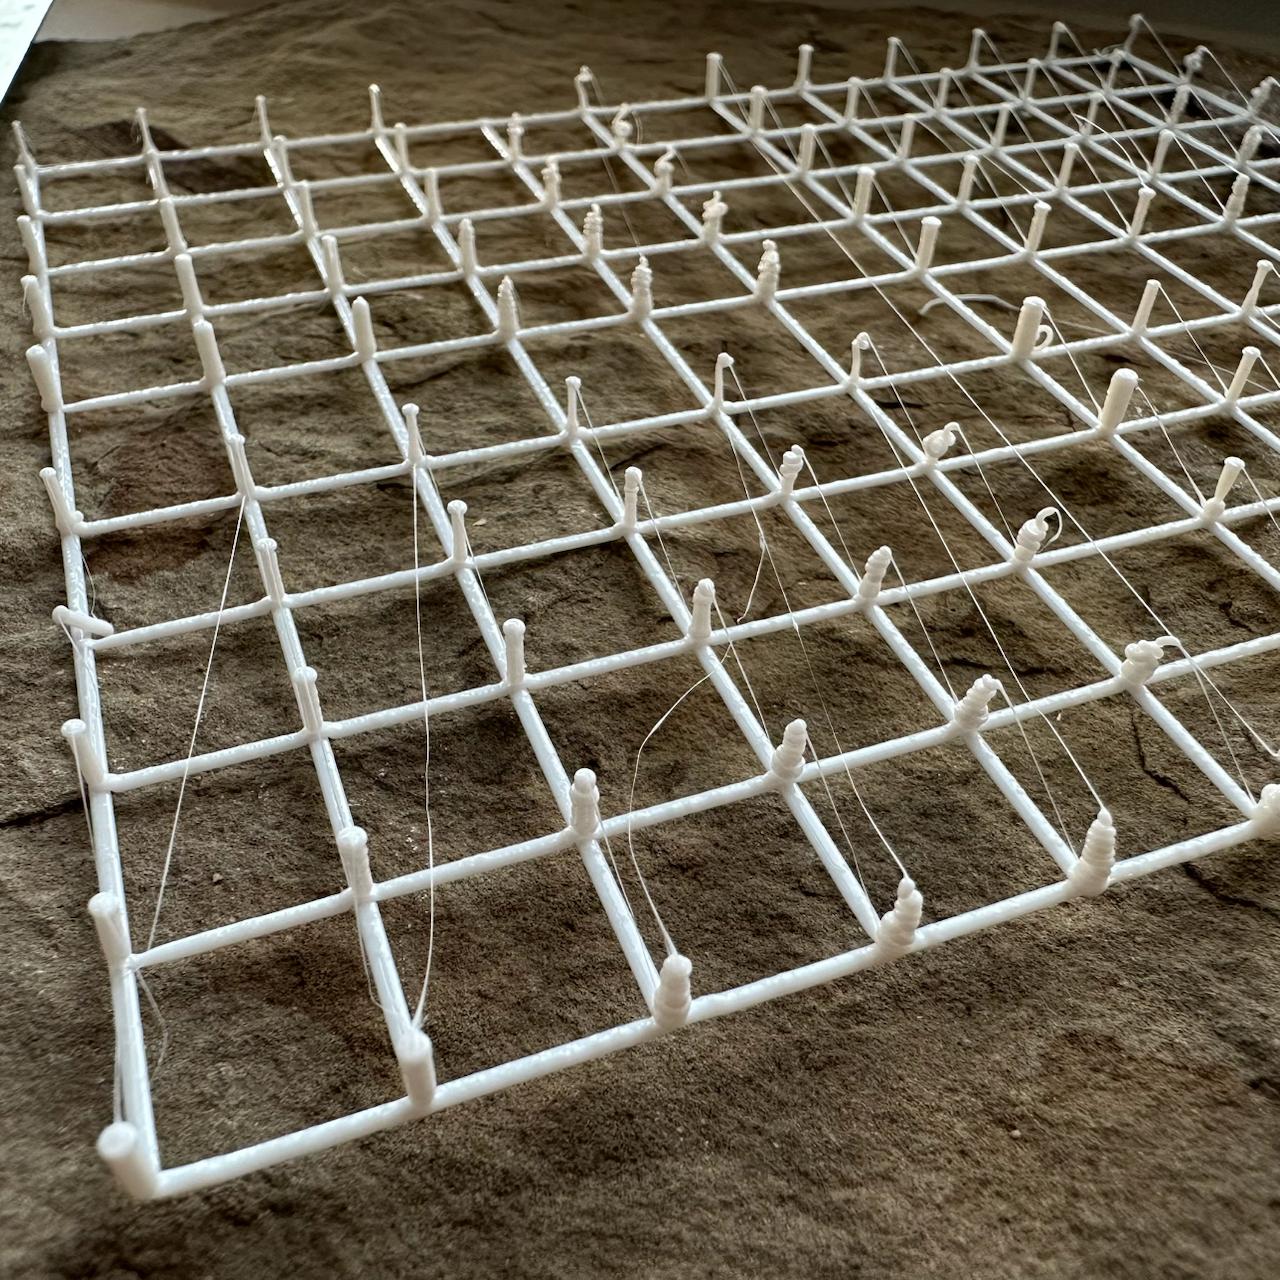
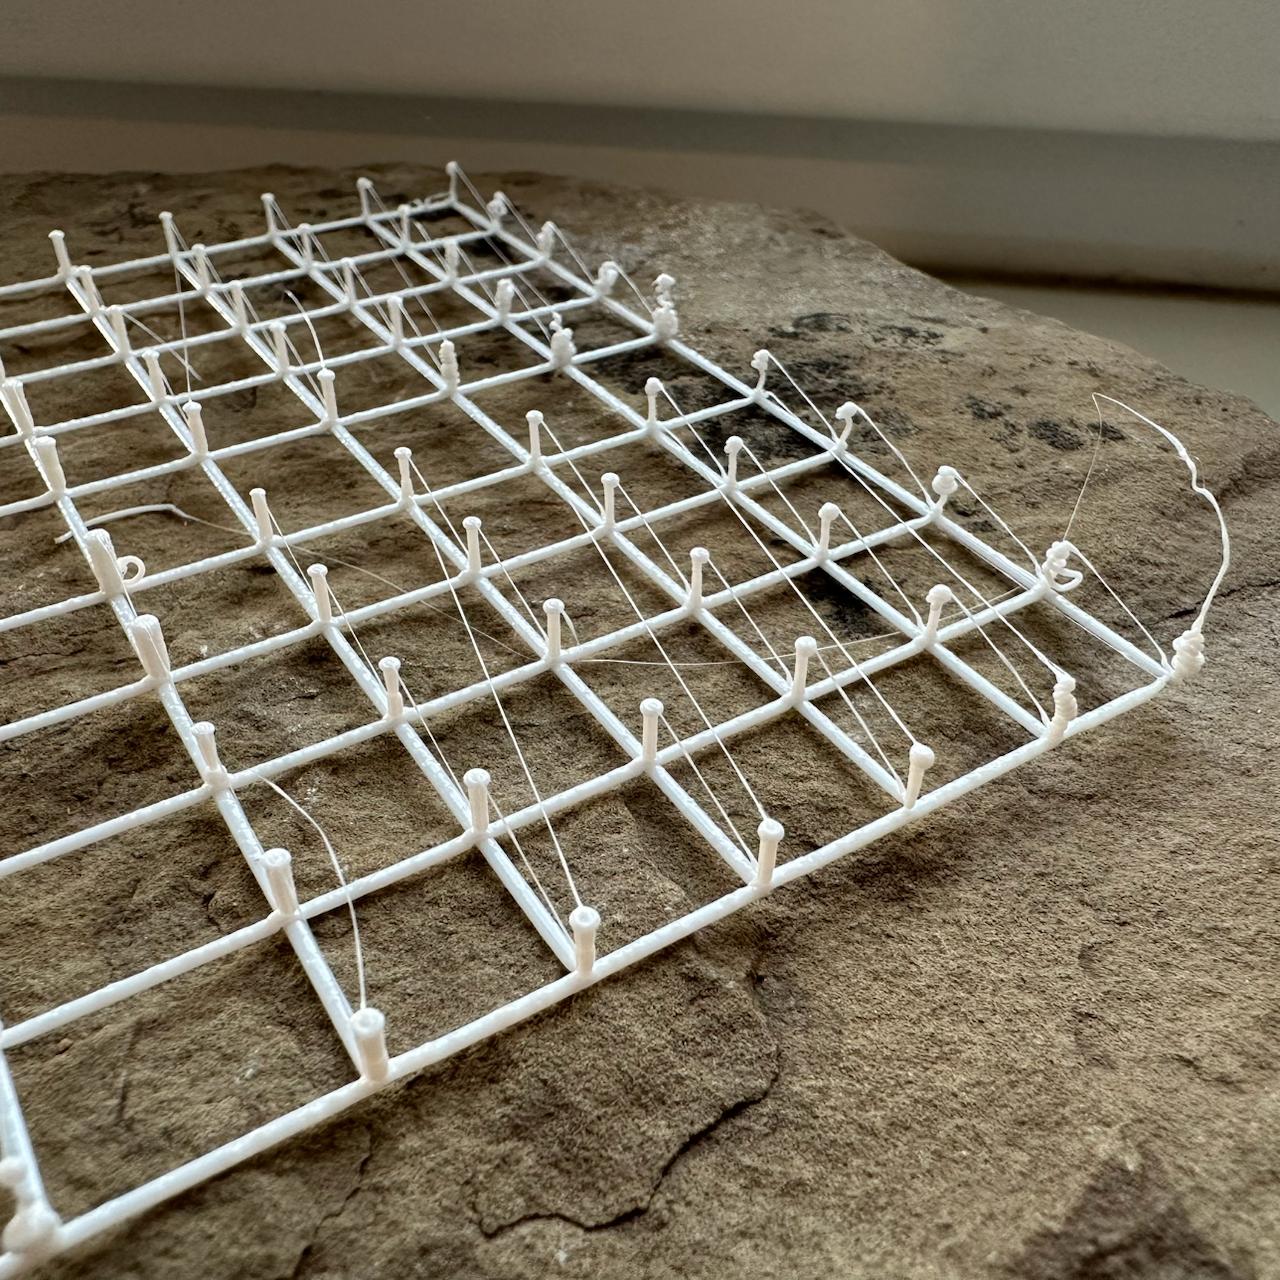
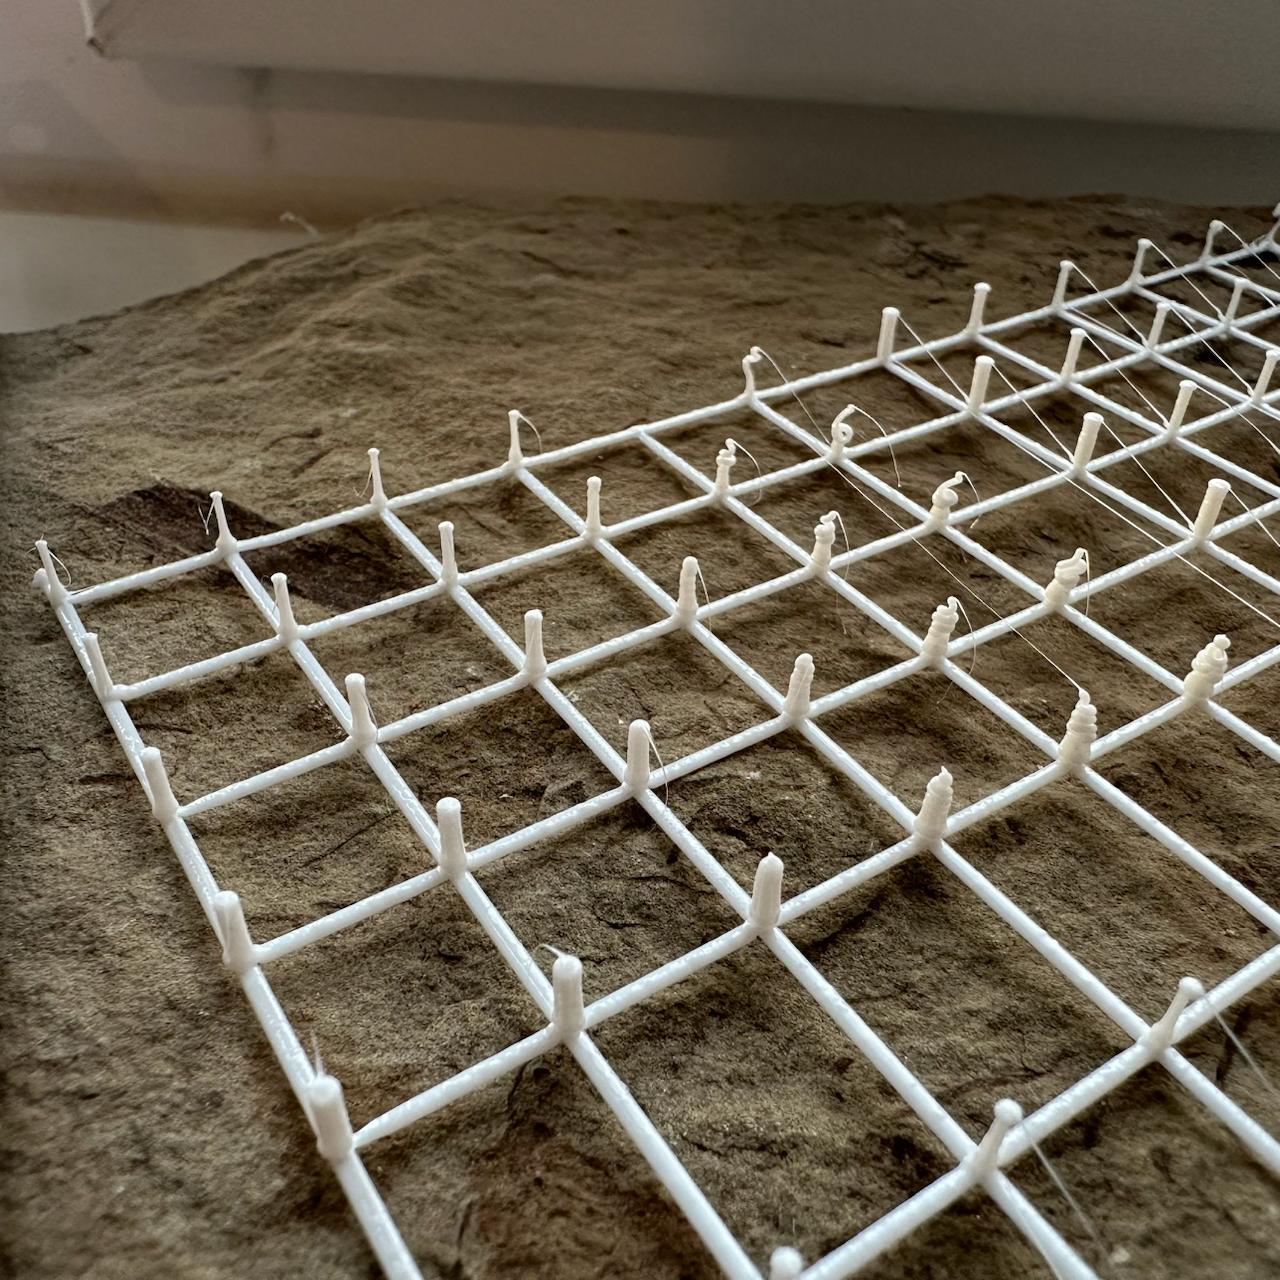
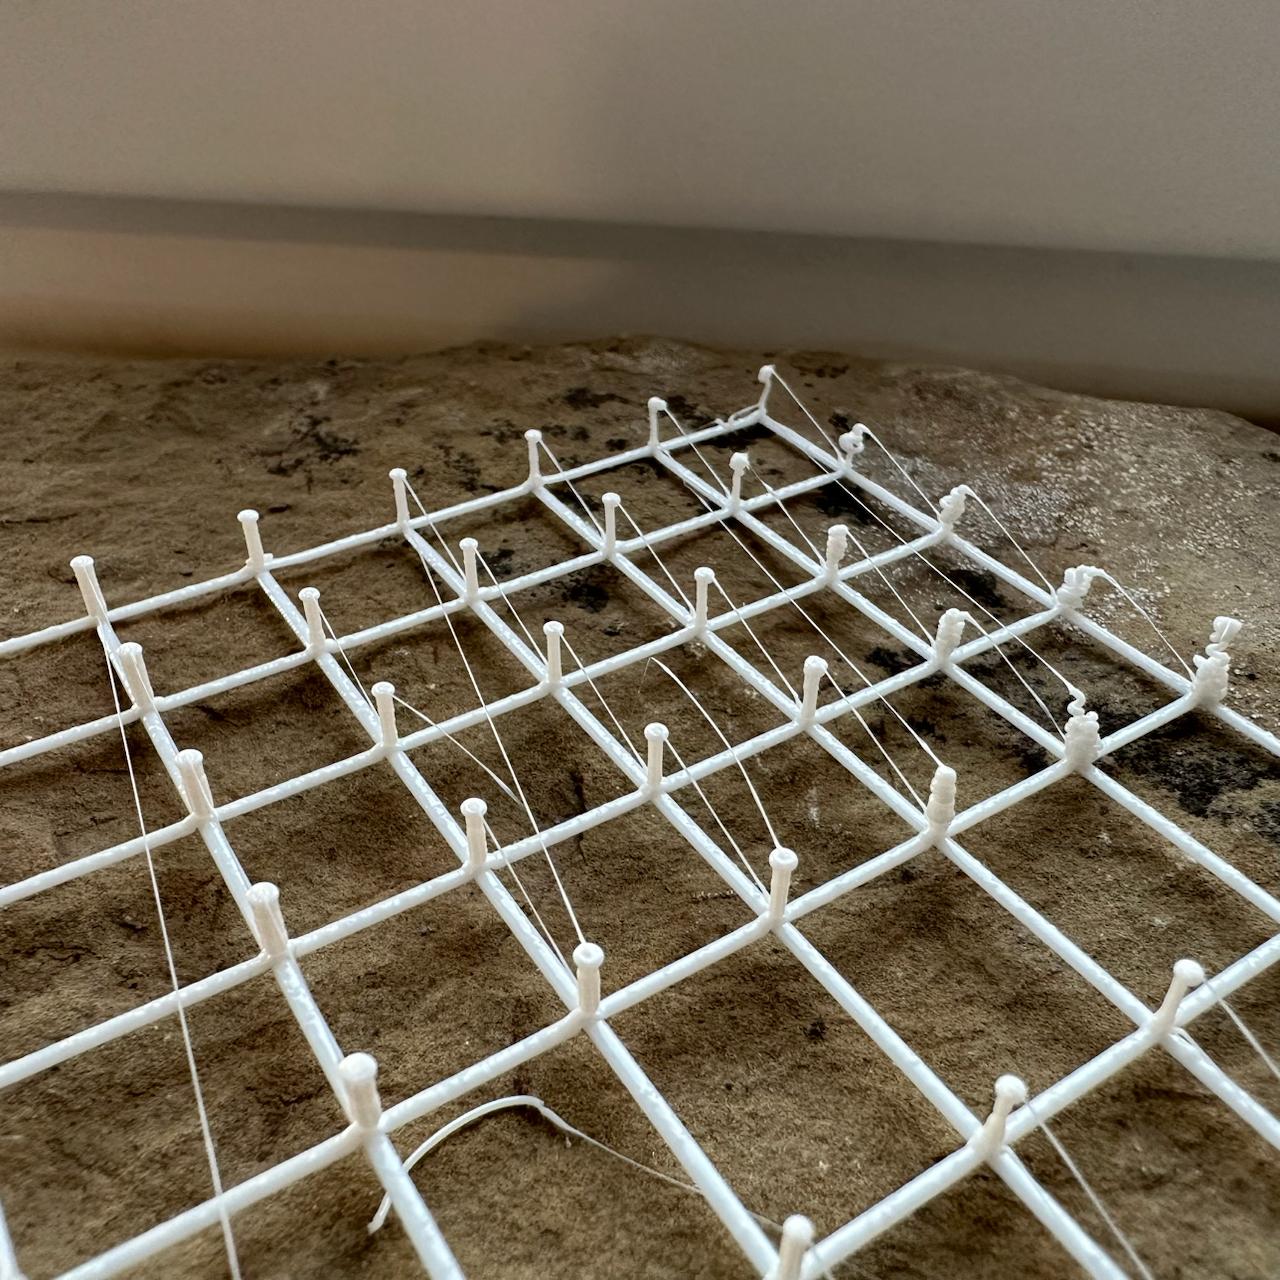
На температурах выше 235 °C (245, 255, 265 °C) левый столбец (0,2 мм³/мм) вышел толще, чем второй (0,5 мм³/мм). Видимо, пластик перегревается в сопле за время движения или ещё что-то такое — кто его знает.
Скорость выше 1 мм/с лучше не ставить. Строки с 2…8 мм/с нестабильные при любой температуре.
- Паутинки ретракта отрываются по-прежнему только на 235 °C.
- Самые стабильные толщины — на 235 °C. В нижних трёх строчках, самых медленных (0,25 / 0,5 / 1 мм/с), стебельки получились такие:
| Экструзия, мм³/мм | Ø стебелька, мм ±0,1 мм | Ø сплошного цилиндра того же объёма (расчёт), мм |
|---|---|---|
| 0,2 | 0,6 | 0,50 |
| 0,5 | 0,8 | 0,80 |
| 0,8 | 1,0 | 1,01 |
| 1,1 | 1,2 | 1,18 |
| 1,4 | 1,4 | 1,34 |
Параметры печати
Пробник стебелька с основанием — 2026-09-26 (скетч 2026.09.26 stem probe base, коммит 69c0b94)
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм, донор
_donor_3mf/L.gcode.3mf - Температуры: сопло 255 °C на решётке (температура донора), дальше по блокам 235 / 245 / 255 / 265 °C; стол 70 °C
- Обдув детали 100%
- Четыре блока 2 × 2, блок 48 × 60 мм, зазор между блоками 16 мм, центр поля X128 Y128; 235 °C спереди слева, 245 спереди справа, 255 сзади слева, 265 сзади справа
- Решётка общая на все блоки: ряды на Z 0,5, столбцы на Z 0,7, линия 0,8 × 0,5 мм с перебором 1,2 (0,48 мм³/мм), 20 мм/с; угол поля слева спереди помечен хвостиком — передняя линия выходит за поле на 5 мм влево
- Сетка: по X экструзия 0,2 / 0,5 / 0,8 / 1,1 / 1,4 мм³ на мм подъёма, по Y (спереди назад) скорость подъёма 0,25 / 0,5 / 1 / 2 / 4 / 8 мм/с
- Шаг стебельков 12 мм, 30 стебельков в блоке, всего 120
- Каждый стебелёк:
- Опускание на Z 1,0 — зазор 0,3 мм над узлом решётки.
- Анретракт, основание 1 мм³ на месте (6 мм³/с).
- Подъём до Z 5,0 — 4 мм с экструзией своего столбца на скорости своего ряда.
- Пауза 1,5 с на вершине.
- Перелёты: ретракт 0,8 мм, подъём на 1 мм над вершинами, переезд 60 мм/с, опускание, анретракт 0,8 мм
- Порядок: сначала вся решётка при температуре донора, затем блоки от холодного к горячему с ожиданием температуры (M109); стебельки внутри блока — строками слева направо
- Пик потока 11,2 мм³/с — расчётный, на ячейке 1,4 мм³/мм × 8 мм/с; предупреждений генератора нет
- Время печати 17 мин 8 с, филамента 750 мм
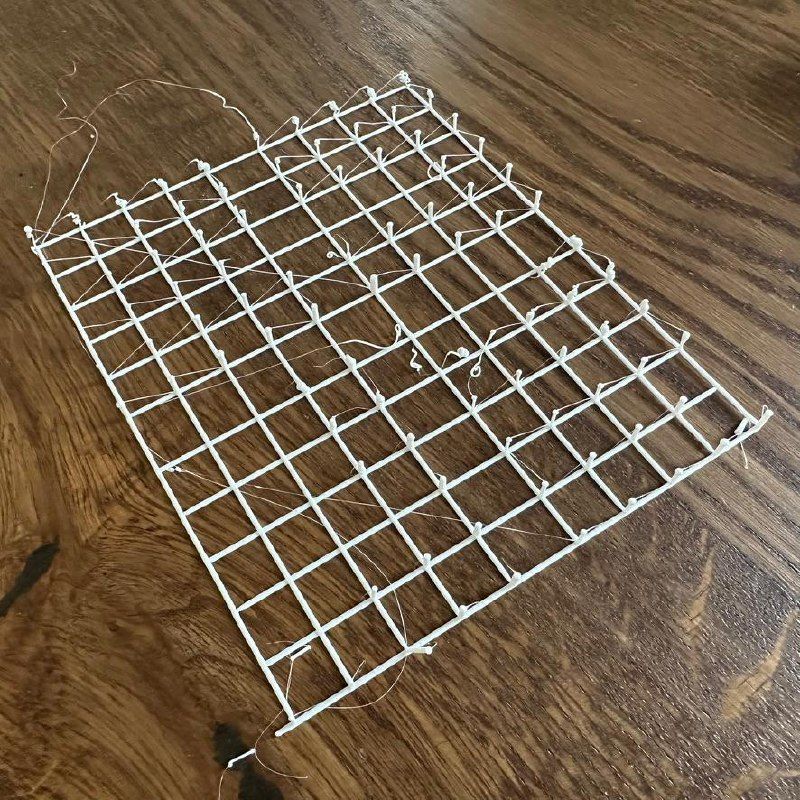
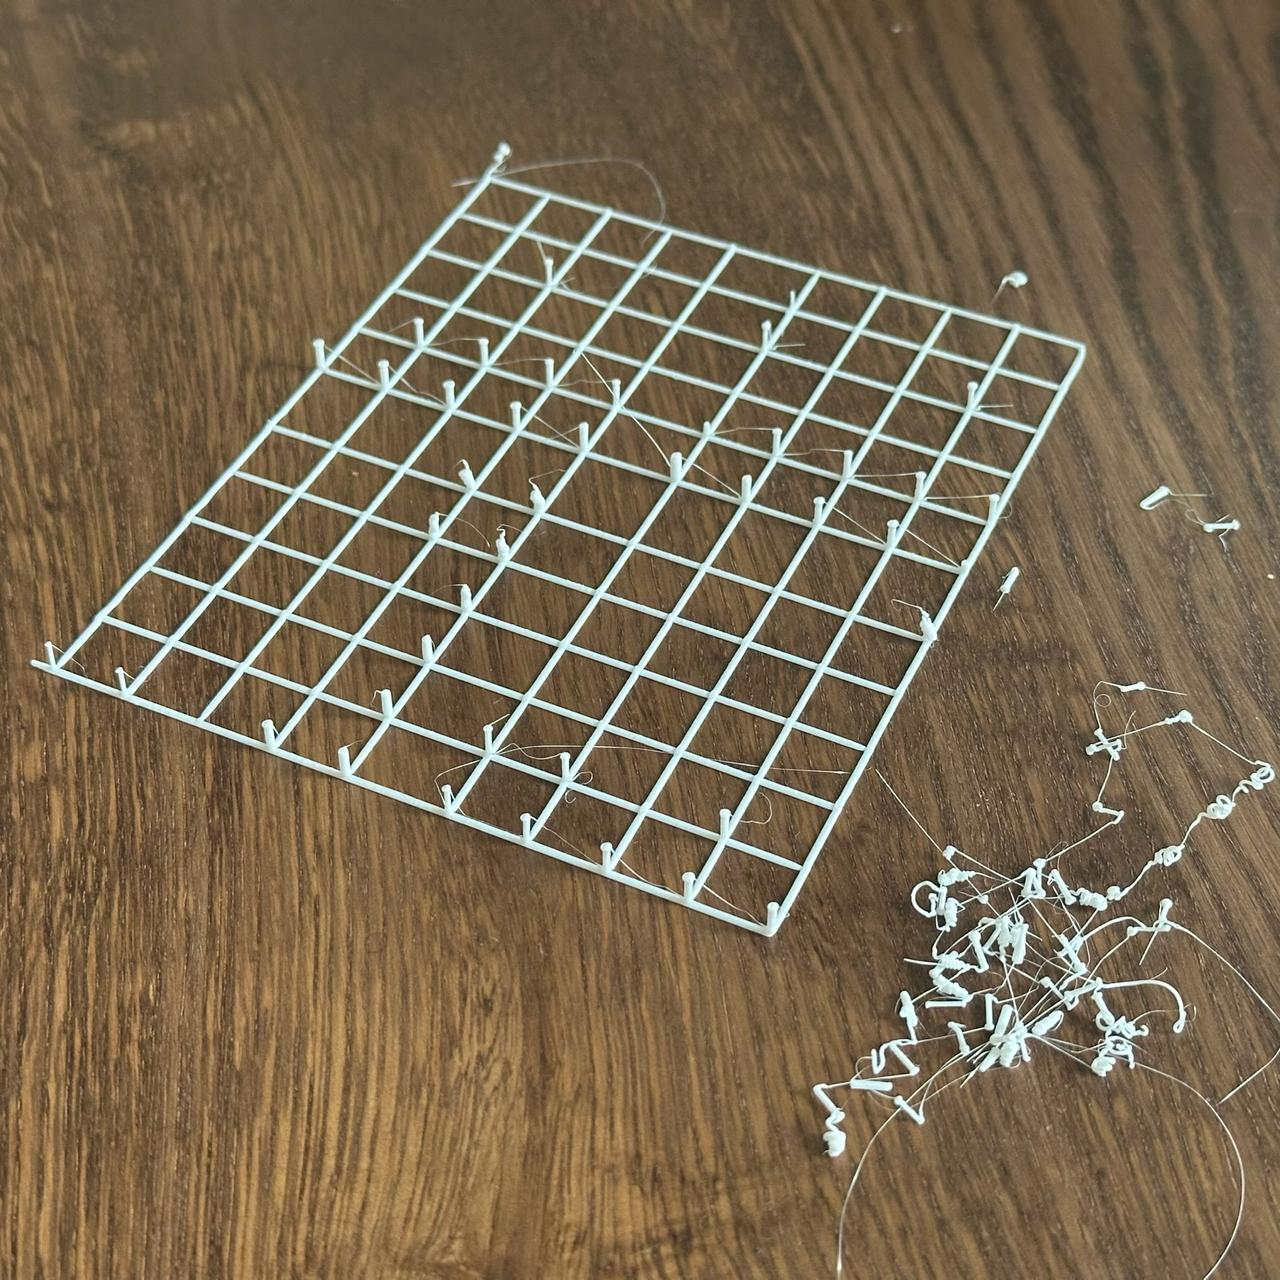
Попробовал подобрать параметры печати стебелька. На пробнике 4 температурных зоны, на каждой 5 × 6 стебельков.
Внутри зоны меняются толщина (справа больше) и скорость выдавливания (сверху быстрее).
На второй фотке отщипнул стебельки, которые легко отщипывались.
Почему-то тонкие стебельки в первых столбцах становятся жирными, видимо, из-за долгой паузы. Паузу делаю для нагрева сопла. На некоторых столбцах шляпки: это подтекание пластика во время паузы.
Важно выдавливать стебельки медленно: только в нижних двух рядах получилось норм. Только на низкой температуре паутинка рвётся, на остальных дотягивается до основания.
Параметры печати
Пробник стебелька — 2026-09-25 (скетч 2026.09.25 stem probe, коммит 8c2a9b4)
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм, донор
_donor_3mf/L.gcode.3mf - Температуры: сопло 255 °C на решётке (температура донора), дальше по блокам 235 / 245 / 255 / 265 °C; стол 70 °C
- Обдув детали 100%
- Четыре блока 2 × 2, блок 48 × 60 мм, зазор между блоками 16 мм, центр поля X128 Y128; 235 °C спереди слева, 245 спереди справа, 255 сзади слева, 265 сзади справа
- Решётка общая на все блоки: ряды на Z 0,5, столбцы на Z 0,7, линия 0,8 × 0,5 мм с перебором 1,2 (0,48 мм³/мм), 20 мм/с; угол поля слева спереди помечен хвостиком — передняя линия выходит за поле на 5 мм влево
- Сетка: по X экструзия 0,2 / 0,5 / 0,8 / 1,1 / 1,4 мм³ на мм подъёма, по Y (спереди назад) скорость подъёма 0,25 / 0,5 / 1 / 2 / 4 / 8 мм/с
- Шаг стебельков 12 мм, 30 стебельков в блоке, всего 120
- Каждый стебелёк:
- Опускание на Z 0,7 — к узлу решётки, без зазора.
- Анретракт 0,8 мм, основания нет.
- Подъём до Z 5,7 — 5 мм с экструзией своего столбца на скорости своего ряда.
- Пауза 1,5 с на вершине.
- Перелёты: ретракт 0,8 мм, подъём на 1 мм над вершинами, переезд 60 мм/с, опускание, анретракт 0,8 мм
- Порядок: сначала вся решётка при температуре донора, затем блоки от холодного к горячему с ожиданием температуры (M109); стебельки внутри блока — змейкой: чётные ряды слева направо, нечётные справа налево
- Пик потока 11,2 мм³/с — расчётный, на ячейке 1,4 мм³/мм × 8 мм/с
- Время печати 19 мин 15 с, филамента 740 мм
Генератор — run.py.
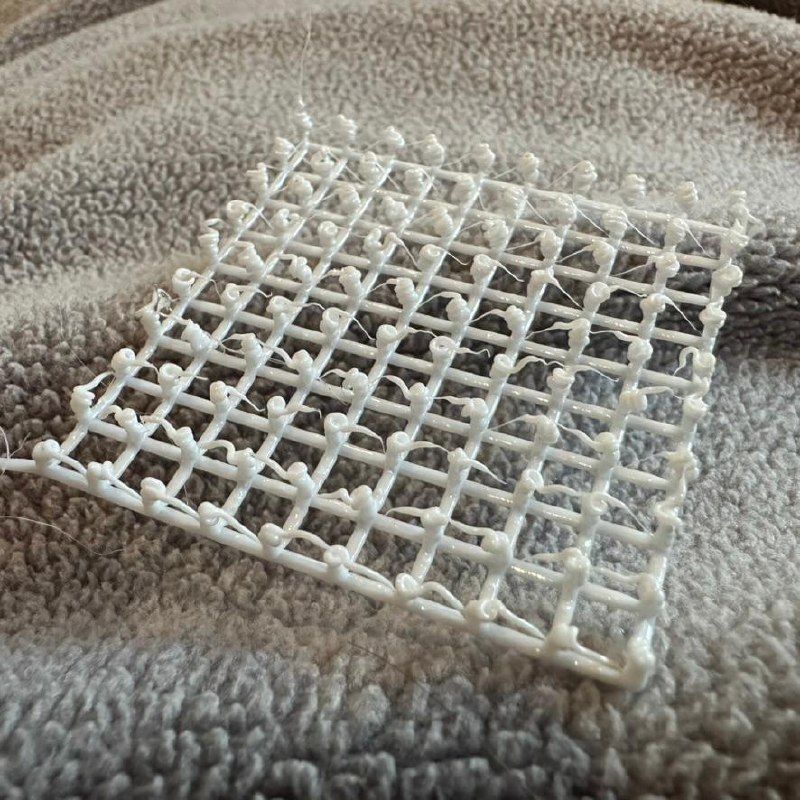
Тут попробовал разные параметры ретракта, варьировал размер ретракта и паузу перед ним.
Не угадал с объёмом капли: выдавливалось слишком много или слишком быстро — филамент шёл не ровной линией, а закручивался в узелок. На низкой паузе (нижний ряд) капельки дотекали до дна, при большой паузе в две секунды — оставались на стебельках.
Ещё заметил, что силиконовая часть головки принтера придавливала соседние узелки где-то на 1 мм.
Интересно, что пауза в 1,5 с хорошо работает, нитка остаётся тонкой. А вот ретракт роли почти не играет. Возможно, тут виноваты осевшие стебельки. Надо научиться сперва рисовать стебельки, а потом уже ретрактить.
Параметры печати
Пробник ретракта — 2026-09-25 (скетч 2026.09.25 retract probe, коммит 3e6c6ca)
- Принтер, пластик, температуры, обдув — как выше
- Поле: 10 × 10 палочек с шагом 5 мм (45 × 45 мм) по центру стола
- По X, слева направо: ретракт 0; 0,2; 0,4; …; 1,8 мм
- По Y, спереди назад: пауза на вершине перед ретрактом 0; 0,22; 0,44; …; 2,0 с
- Метка угла (0, 0) — слева спереди: нижняя линия сетки выходит на 5 мм влево за поле
- Сетка: линии 0,8 × 0,5 мм с перебором 20% (0,48 мм³/мм), 10 мм/с. Ряды (вдоль X) на Z 0,5 мм, столбцы (вдоль Y) на Z 0,7 мм. Каждая линия печатается отдельно, между линиями сопло поднимается на 0,5 мм.
- Палочка: подъём с верха сетки (Z 0,7) на 5 мм с выдавливанием 0,8 мм³/мм, 5 мм/с (4 мм³ на палочку); пауза своего ряда; ретракт своего столбца (30 мм/с); подъём на 1 мм и перелёт к следующему узлу, 60 мм/с; опускание, затем анретракт на ту же длину.
- Обход: змейкой по рядам
- Время печати 5 мин 17 с (без старта и финала), филамента 347 мм
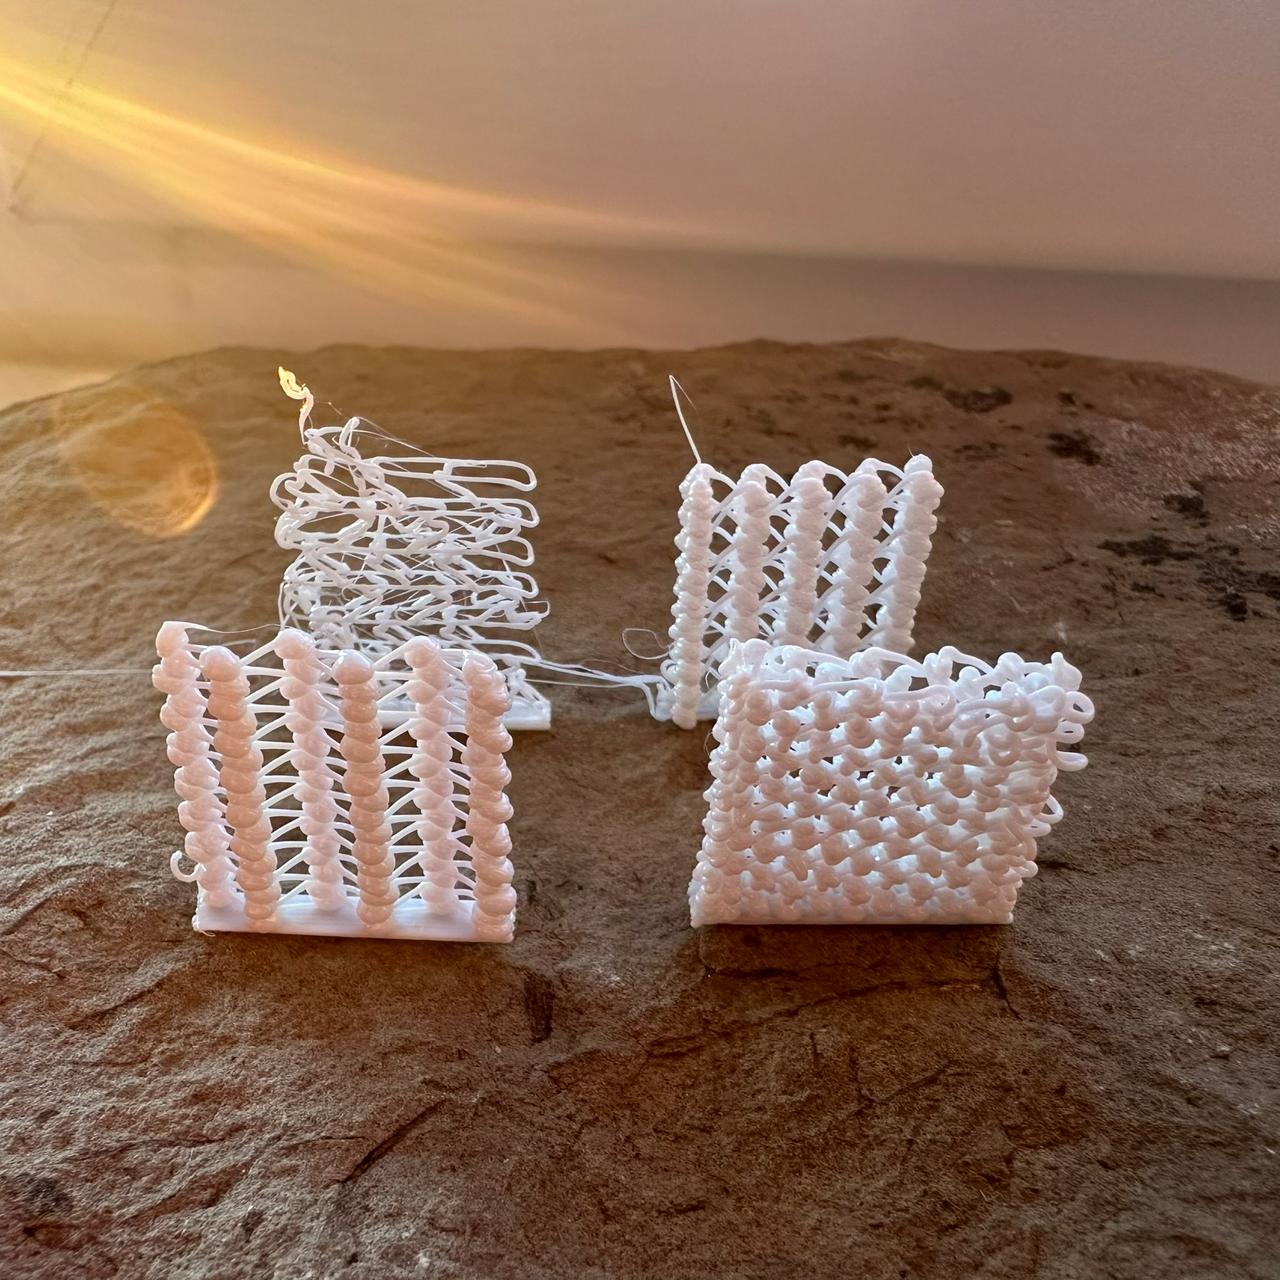
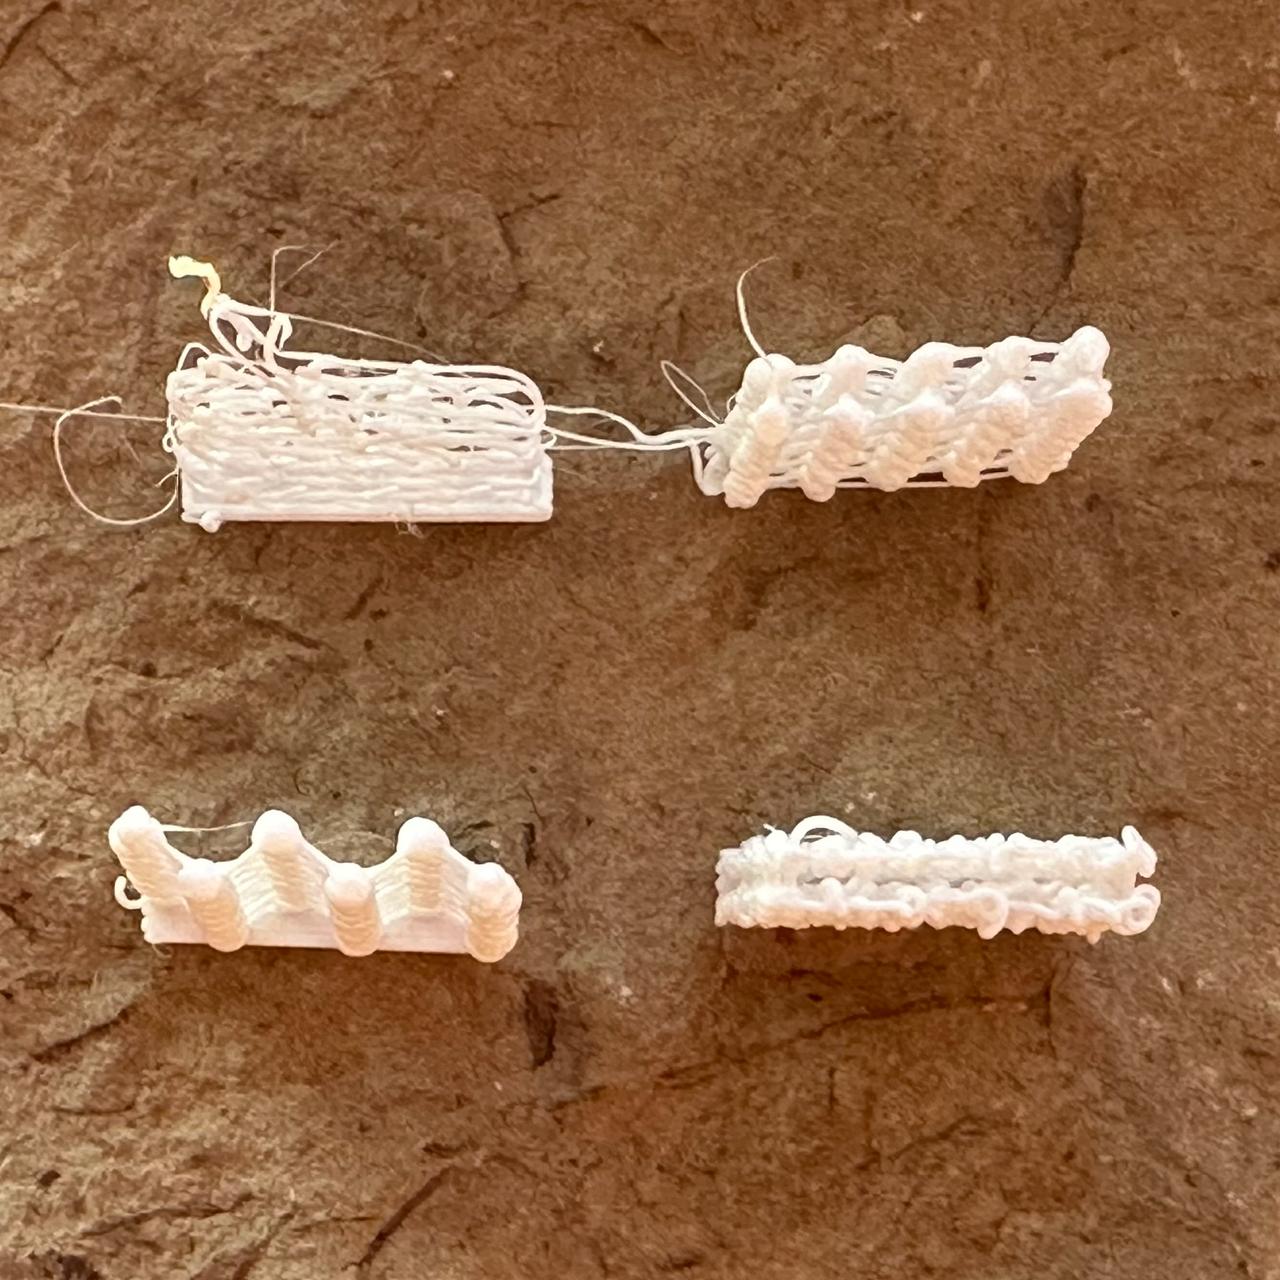
Попросил Клода самому придумать 4 стенки из узелков и палочек.
Параметры печати
Четыре стенки-сетки — 2026-09-24 (скетч 2026.09.24 mesh walls, коммит 8953858)
Общее:
- Принтер, пластик, температуры, обдув — как выше
- 4 стенки 20 × 4 × 20 мм (длина × толщина × высота) по углам квадрата 100 × 100 мм: A (78, 78), B (178, 78), C (78, 178), D (178, 178)
- Стенки печатаются по очереди, каждая целиком: A, B, C, D
- Подошва каждой стенки: 2 сплошных слоя по 0,2 мм, линии 0,45 мм вдоль стенки, 20 мм/с
- Грани стенки проходят на y = ±1,2 мм от середины
- Нить: 0,35 × 0,2 мм (0,07 мм³/мм), 15 мм/с
- Капли выдавливаются на месте со скоростью 6 мм³/с
- Перелёт между стенками: ретракт 0,8 мм, подъём на 1 мм выше всего напечатанного, переезд 100 мм/с, опускание, анретракт
- Время печати 8 мин 42 с (без старта и финала), филамента 598 мм
A «Ферма» (нижний левый):
- 6 узлов вдоль стенки через 3,6 мм (x = −9…9), попеременно у передней и задней грани, в плане получается зигзаг
- В каждом узле капля 3 мм³, узлы в каждом ряду одни и те же
- Ряды идут туда-обратно
- Ряд 1,2 мм, всего 16 рядов
B «Кладка вразбежку» (нижний правый):
- Капли 2,5 мм³ по обеим граням с шагом 4 мм
- В чётных рядах капли стоят на x = −8, −4, 0, 4, 8, в нечётных на x = −9, −6, −2, 2, 6, 9
- Каждый ряд — замкнутое кольцо: передняя грань, перемычка, задняя грань, перемычка
- Ряд 1,2 мм, всего 16 рядов
C «Рельсы и стойки» (верхний левый):
- 7 ярусов по 2,86 мм
- Рельс — сплошная линия по периметру яруса. Первый лежит на подошве (0,45 × 0,2 мм, 20 мм/с), остальные проходят мостом по вершинам стоек (0,45 × 0,3 мм, 8 мм/с). Всего 8 рельсов.
- Стойки: по 4 у каждой грани на ярус, основания через 5 мм, вершины сдвинуты на 2,5 мм вдоль стенки
- Стойка печатается вверх: 0,12 мм³/мм, 4 мм/с, затем пауза 0,6 с на вершине
- Наклон стоек чередуется от яруса к ярусу
- Между стойками перелёт: ретракт 0,8 мм, подъём на 0,5 мм
D «Косичка со стежками» (верхний правый):
- 5 узлов у каждой грани (x = −8…8, шаг 4 мм)
- Чётные ряды: нить крест-накрест, два зигзага между гранями
- Нечётные ряды: лесенка — передняя грань, перемычка, задняя грань, перемычка
- В каждом узле стежок: нить вниз до ряда ниже + 0,2 мм; на месте 1 мм³; нить вверх; капля 3 мм³
- Ряд 2 мм, всего 10 рядов
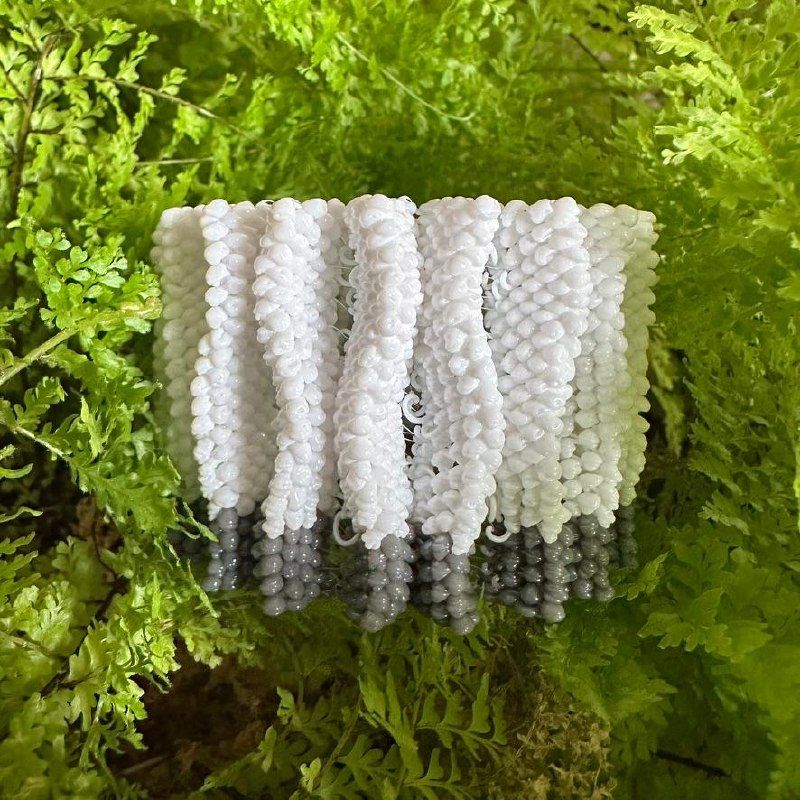
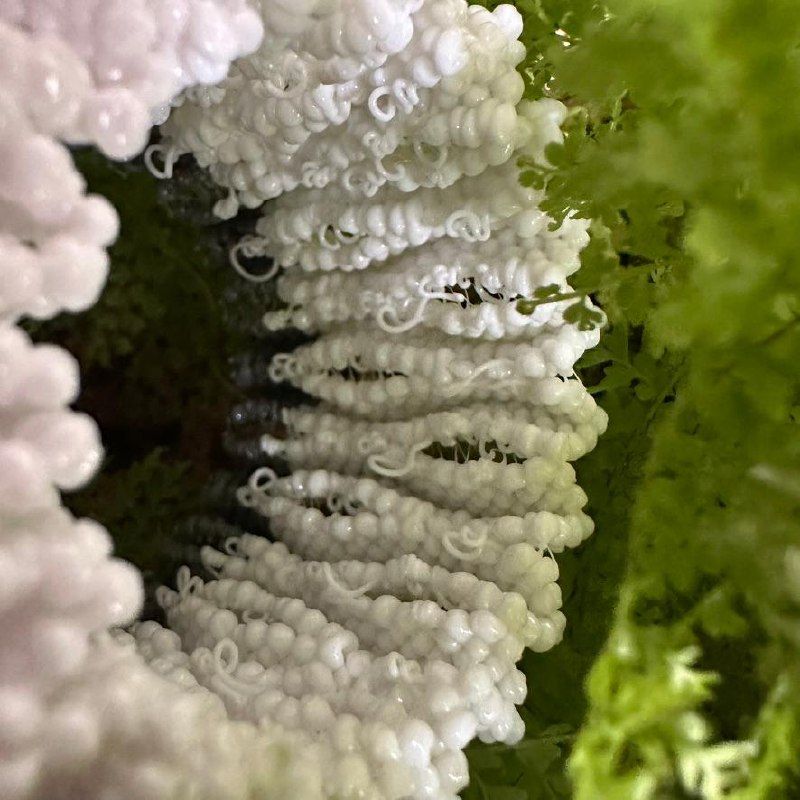
Уменьшил высоту слоёв и получилось очень прочно. Поверхность — будто из маленьких узелков.
Параметры печати
Решётка из шейдера на цилиндре, слой 1 мм — 2026-09-24 (скетч 2026.09.24 shader lattice layer 1mm, коммит 0f940c0)
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм
- Температуры: сопло 255 °C, стол 70 °C
- Обдув детали 100%
- Цилиндр с рельефом: радиус от 20 до 28 мм (рельеф 8 мм наружу), центр X128 Y128
- Узор: 10 периодов по кругу, период по высоте 25,1 мм
- Подошва: сплошная линия по нижнему контуру на Z 0,2 мм, 0,5 × 0,2 мм, 20 мм/с
- Слой: 1 мм. Первый слой капель на Z 0,7 мм (на 0,5 мм выше подошвы), всего 50 слоёв, последний на Z 49,7 мм
- Шаг капель вдоль контура: 4 мм. Каждая новая капля ставится посередине между каплями прошлого слоя.
- Капля: 2,5 мм³ на поверхности, 4 мм³ на рёбрах (там, где контур идёт вдоль радиуса); выдавливается на месте со скоростью 6 мм³/с. Всего 5140 капель, из них на рёбрах 5090.
- Нить между каплями: 0,35 × 0,2 мм (0,07 мм³/мм), 15 мм/с
- Перелёт через дыры: ретракт 0,8 мм, подъём на 0,6 мм, переезд 60 мм/с, опускание, анретракт 0,8 мм. Всего 719 перелётов.
- Время печати 71 мин 19 с (без старта и финала), филамента 8847 мм
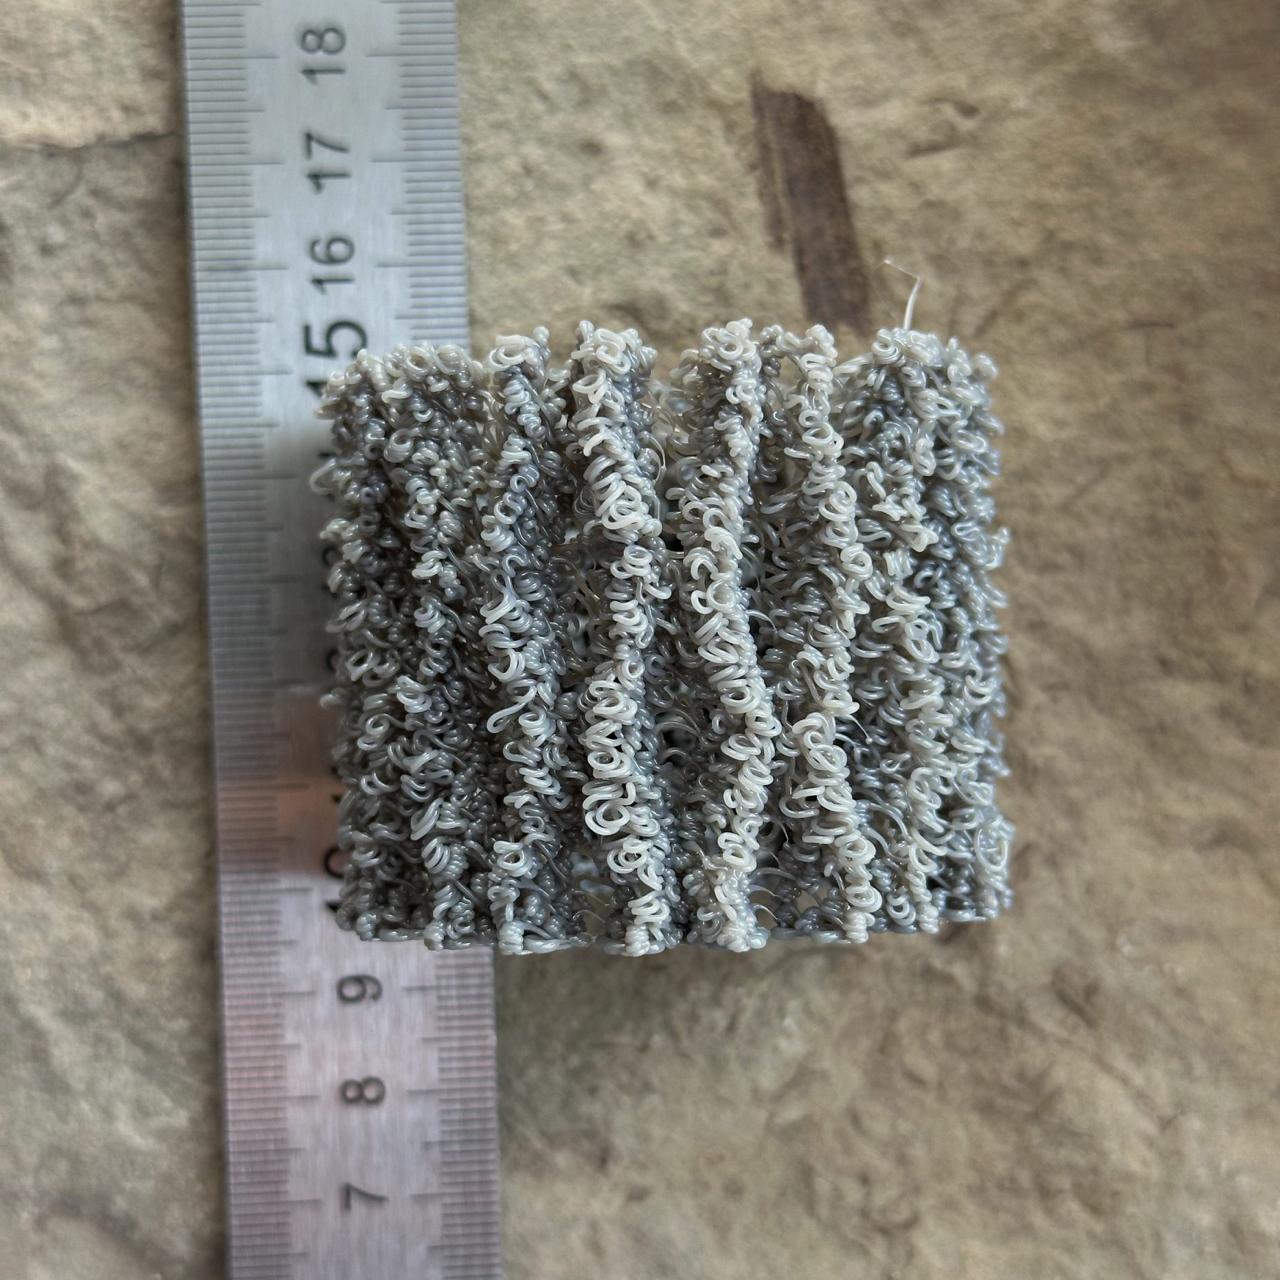
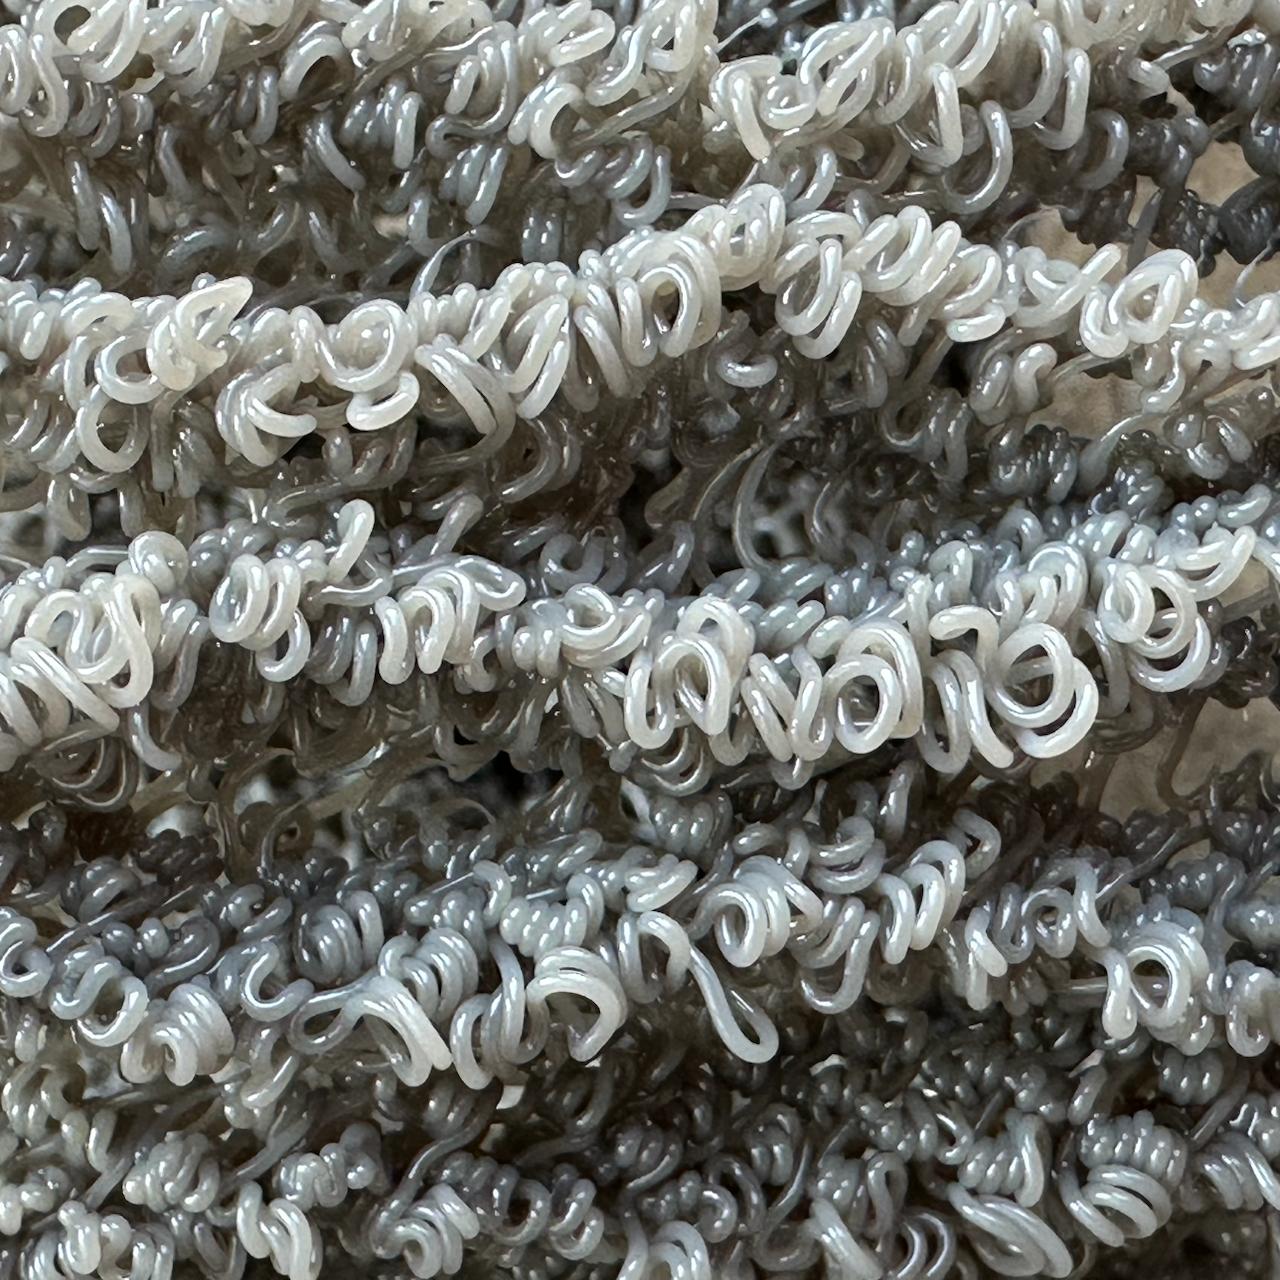
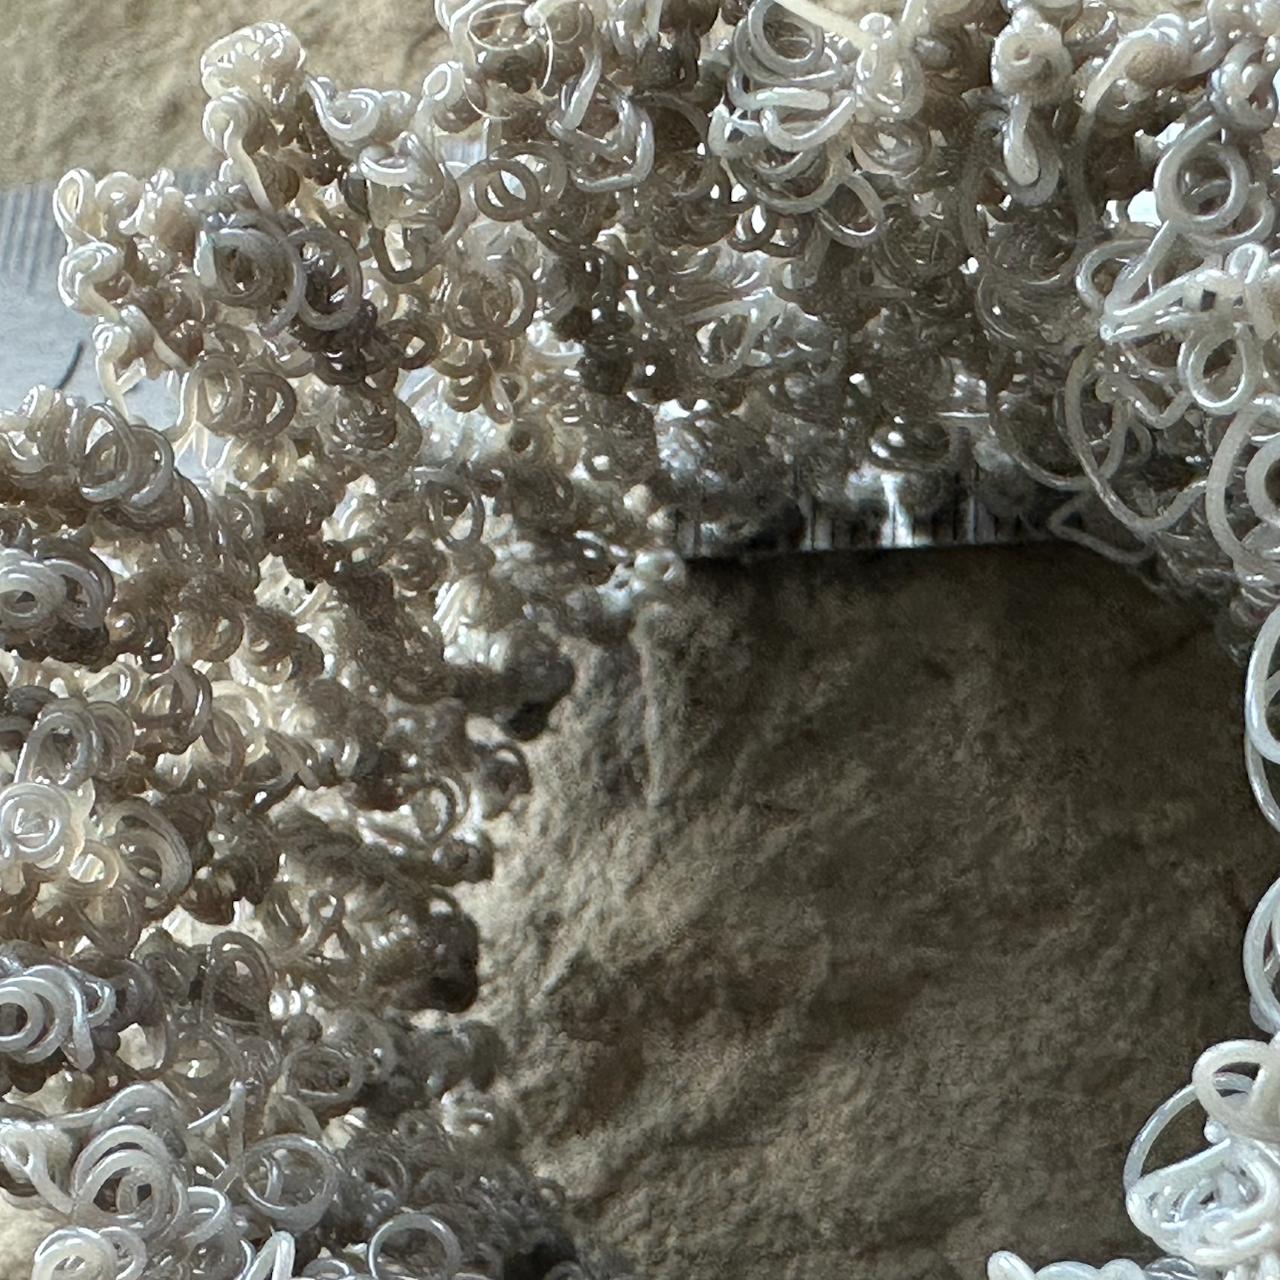
Затестил поверхность-решётку, заданную SDF.
Для капли 4 мм³ слой 2 мм великоват: слои не спеклись, структура разваливается от лёгкой нагрузки. Многие капли проваливаются вниз, в отверстия прошлых слоёв. Но на выступах, где несколько капель оказываются рядом, формируется столбик, который спасает конструкцию от спагетти.
Параметры печати
Решётка из шейдера на цилиндре — 2026-09-24 (скетч 2026.09.24 shader lattice, коммит ae2bc4d)
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм
- Температуры: сопло 255 °C, стол 70 °C
- Обдув детали 100%
- Цилиндр с рельефом: радиус от 20 до 28 мм (рельеф 8 мм наружу), центр X128 Y128
- Узор: 10 периодов по кругу, период по высоте 25,1 мм
- Подошва: сплошная линия по нижнему контуру на Z 0,2 мм, 0,5 × 0,2 мм, 20 мм/с
- Слой: 2 мм, первый слой капель на Z 0,7 мм (на 0,5 мм выше подошвы), всего 25 слоёв, последний на Z 48,7 мм
- Шаг капель вдоль контура: 4 мм. Каждая новая капля ставится посередине между каплями прошлого слоя.
- Капля: 2,5 мм³ на поверхности, 4 мм³ на рёбрах — там, где контур идёт вдоль радиуса. Выдавливается на месте со скоростью 6 мм³/с. Всего 2370 капель, из них на рёбрах 2360.
- Нить между каплями: 0,35 × 0,2 мм (0,07 мм³/мм), 15 мм/с
- Перелёт через отверстия: ретракт 0,8 мм, подъём на 0,6 мм, переезд 60 мм/с, опускание, анретракт 0,8 мм. Всего 369 перелётов.
- Время печати 33 мин 31 с, филамента 4107 мм
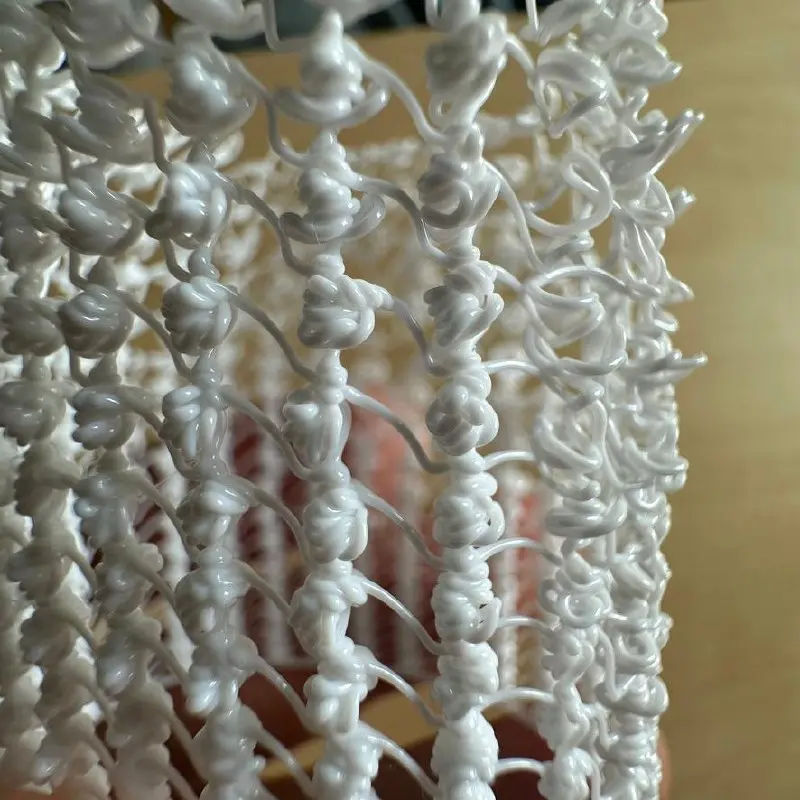
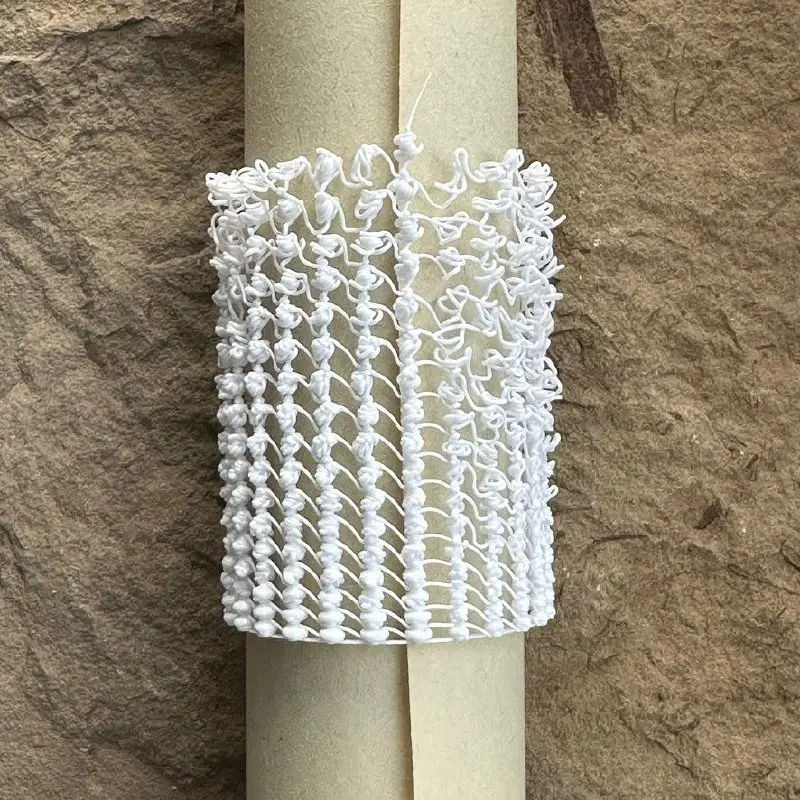
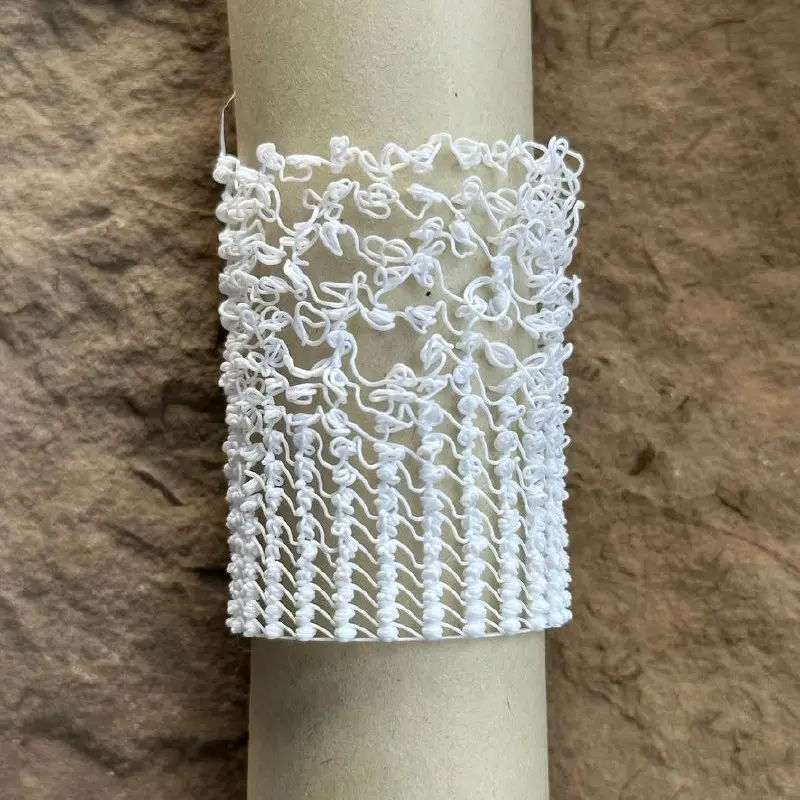
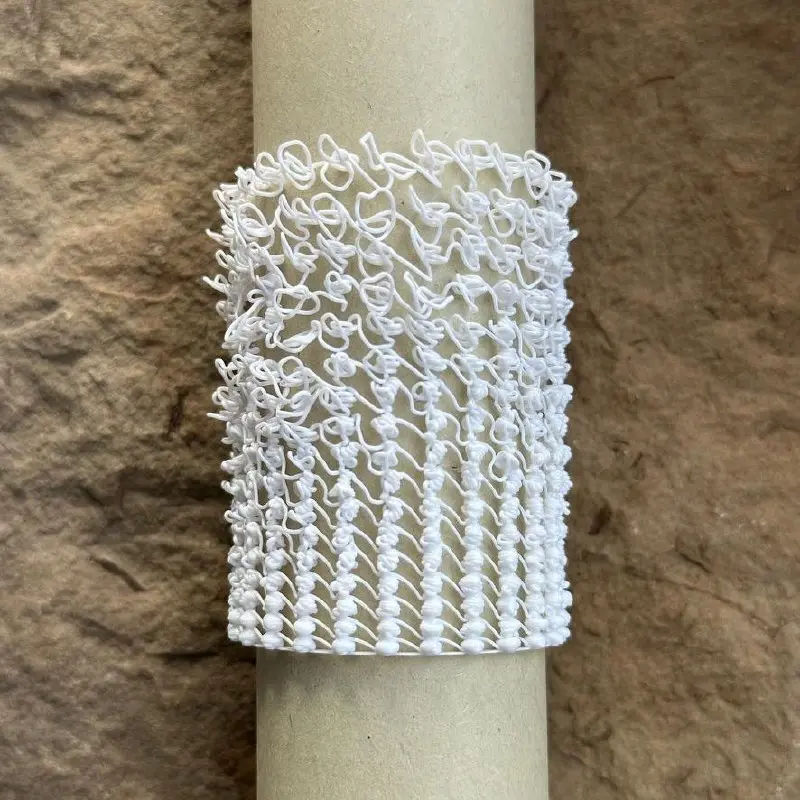
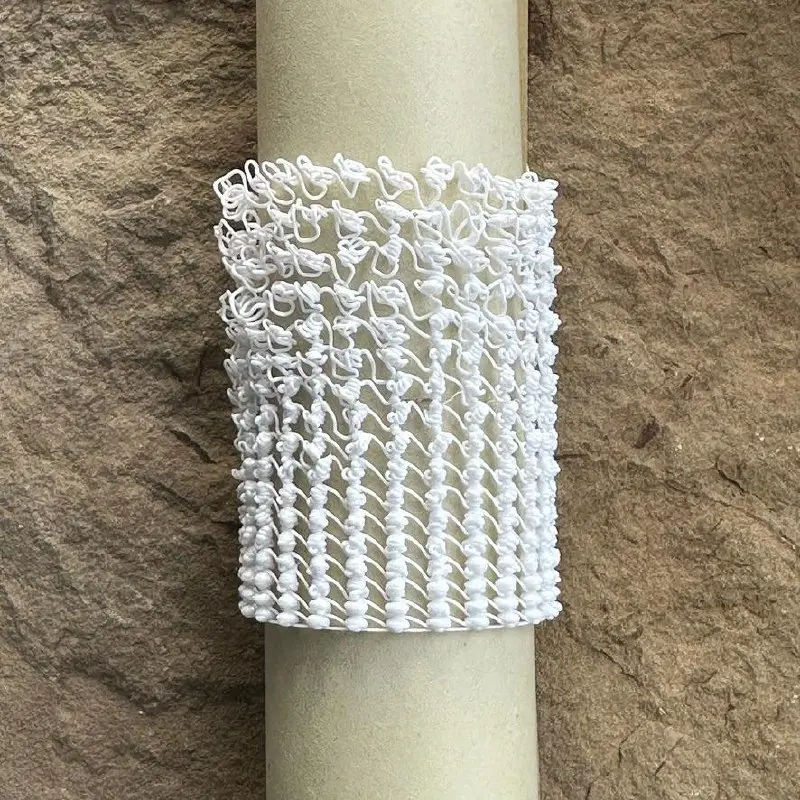
Капельная спираль «прошивка»
Ещё одна тестовая печать спирали с меняющимися параметрами. Новый алгоритм:
- Сопло с обычной экструзией едет к новому узелку.
- Спуск с экструзией до предыдущего витка, не доезжая 0,2 мм.
- Экструзия 1 мм³.
- Подъём до высоты витка с обычной экструзией.
- Выдавливание капли.
Высота — 2…5 мм, капля — 4…8 мм³.
Из интересного:
- Я поздно сообразил, что на высоких витках головка будет задевать соседние капли. Но этого не происходило: возможно, капли оказывались ниже намеченной высоты из-за оседания ажурной конструкции.
- При малом объёме капли витки разваливались, но не до конца — чуть-чуть всё-таки спекались.
- Я думал, что в прошлой спирали нитка обрывалась из-за долгой паузы перед перемещением. Но, возможно, дело было в том, что вниз сопло двигалось без экструзии, натягивая короткую горизонтальную нитку.
Данные эксперимента
Капельная спираль «прошивка» — 2026-09-23 (скетч 2026.09.23 drip spiral stitch, коммит 67fa49a)
Диапазоны
- Объём капли: от 4 до 8 мм³. Растёт «пилой» за каждый оборот: первая капля оборота (0°) — 4 мм³, последняя (345,6°) — 8 мм³, шаг 1/6 мм³ ≈ 0,167 мм³ на каплю. Формула
V(i) = 4 + 4·i/24, i = 0…24. - Высота строки: от 2 до 5 мм. Постоянна внутри оборота и растёт ступенькой на каждом новом обороте на 0,1875 мм. Формула
h(n) = 2 + 3·(n−1)/16, n = 1…17. Все значения по виткам, мм: 1 — 2,00 · 2 — 2,19 · 3 — 2,38 · 4 — 2,56 · 5 — 2,75 · 6 — 2,94 · 7 — 3,13 · 8 — 3,31 · 9 — 3,50 · 10 — 3,69 · 11 — 3,88 · 12 — 4,06 · 13 — 4,25 · 14 — 4,44 · 15 — 4,63 · 16 — 4,81 · 17 — 5,00.
Параметры печати
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм
- Температуры: сопло 255 °C, стол 70 °C
- Обдув детали 100%
- Цилиндр Ø40 мм, центр X128 Y128
- Подошва: 3 витка спирали на Z 0,2 мм (радиусы 18,65…20 мм), линия 0,5 × 0,2 мм, 20 мм/с
- 25 капель на оборот, шаг 14,4°, между каплями 5,03 мм по дуге
- Витки плоские: все капли оборота на одной высоте, подъём на следующий виток — в конце оборота
- Каждая капля:
- Нить 0,35 × 0,2 мм (0,07 мм³/мм), 15 мм/с — к следующей капле на высоте витка.
- Спуск с той же нитью, 15 мм/с — до верха капли на предыдущем витке + 0,2 мм.
- На месте 1 мм³ (6 мм³/с).
- Подъём с той же нитью, 15 мм/с — обратно на высоту витка, по той же вертикали.
- Капля V(i) на месте, 6 мм³/с (4 мм³ за 0,67 с, 8 мм³ за 1,33 с).
- 17 витков, общая высота 59,7 мм
- Время печати 14 мин 7 с, филамента 1396 мм
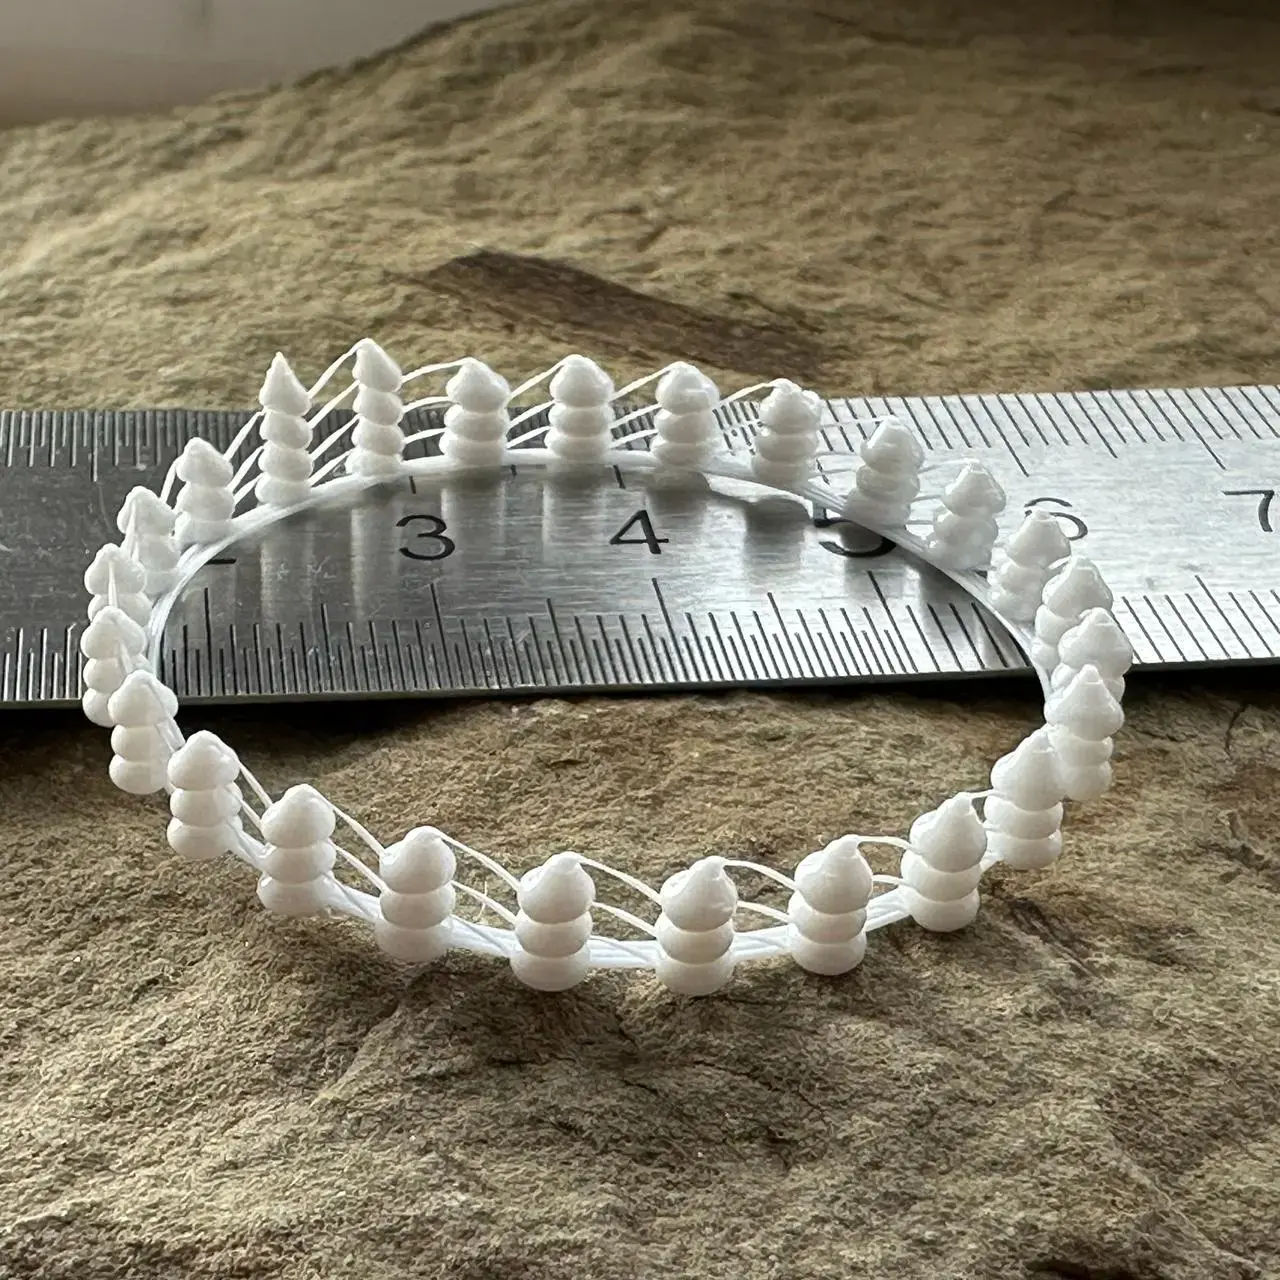
Капельная спираль с опусканием сопла: перед каждой каплей сопло опускается к капле на предыдущем витке.
Напечатал первые 3 витка. Все капли получились гладкими, узелков нет. Когда после капли сопло уходит вбок, нить у капли истончается почти до обрыва.
Данные эксперимента
| Капля, мм³ | Высота витка, мм | Результат |
|---|---|---|
| 1 + 4,00 … 1 + 8,00 | 1,50 / 1,56 / 1,62 (витки 1–3) | гладкие капли; нить у капли истончается почти до обрыва |
Параметры печати
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм
- Температуры: сопло 255 °C, стол 70 °C
- Обдув детали 100%
- Цилиндр Ø40 мм, центр X128 Y128
- Подошва: 3 витка спирали на Z 0,2 мм (радиусы 18,65…20 мм), линия 0,5 × 0,2 мм, 20 мм/с
- 25 капель на оборот, шаг 14,4°, между каплями 5,03 мм по дуге
- Витки плоские: все капли оборота на одной высоте, подъём на следующий виток — в конце оборота
- Высота витка растёт ступенькой на каждом обороте: от 1,5 мм (виток 1) до 3,0 мм (виток 27),
h(n) = 1,5 + 1,5·(n−1)/26 - Объём капли растёт «пилой» за каждый оборот, от 4 до 8 мм³:
V(i) = 4 + 4·i/24, i = 0…24 - Каждая капля:
- нить 0,35 × 0,2 мм, 15 мм/с — к следующей капле на высоте витка;
- спуск без экструзии, 10 мм/с — до верха капли на предыдущем витке + 0,2 мм;
- на месте 1 мм³ (6 мм³/с);
- подъём на высоту витка с выдавливанием V(i), поток 6 мм³/с (≈1–3 мм/с);
- пауза 1 с.
- Полный файл: 27 витков, высота 61,0 мм, 30 мин 49 с, 2078 мм филамента; напечатаны первые 3 витка
Наблюдения
- Опускание сопла к предыдущему витку не дало узелков: при высоте витка 1,5–1,62 мм и капле 5–9 мм³ все капли гладкие.
- Слабое место — там, где нить отходит от капли. Возможная причина: за паузу 1 с под полным обдувом верх капли остывает, и тонкая нить (0,07 мм³/мм) почти не приплавляется к нему, а вытягивается.
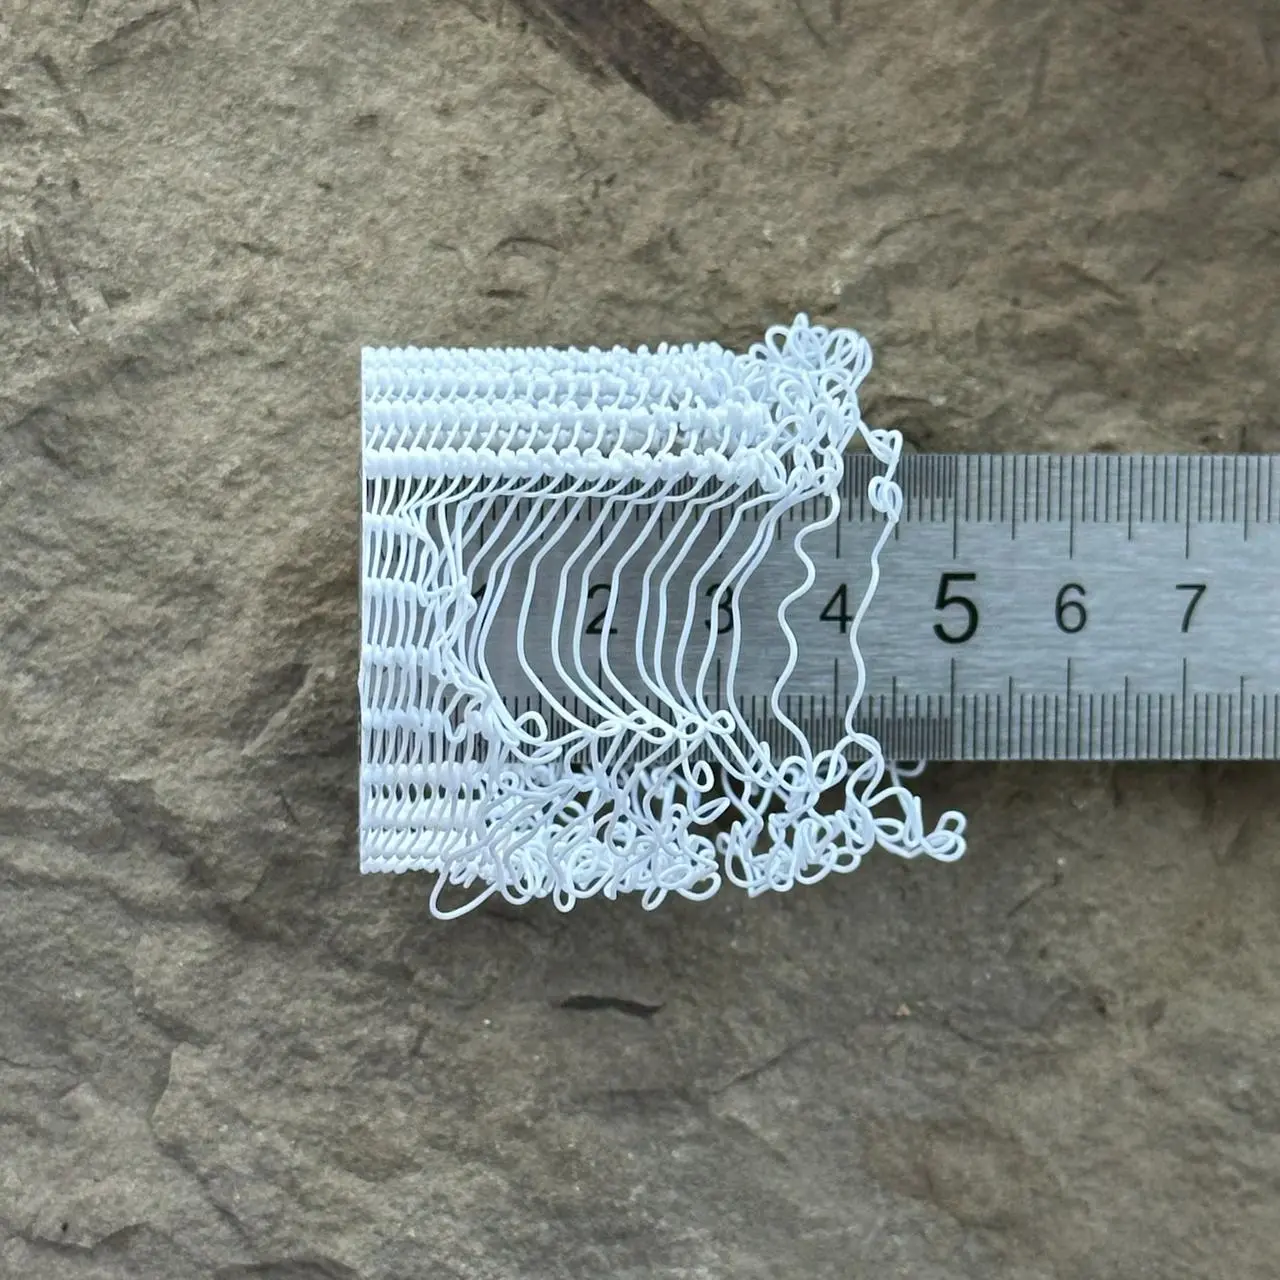
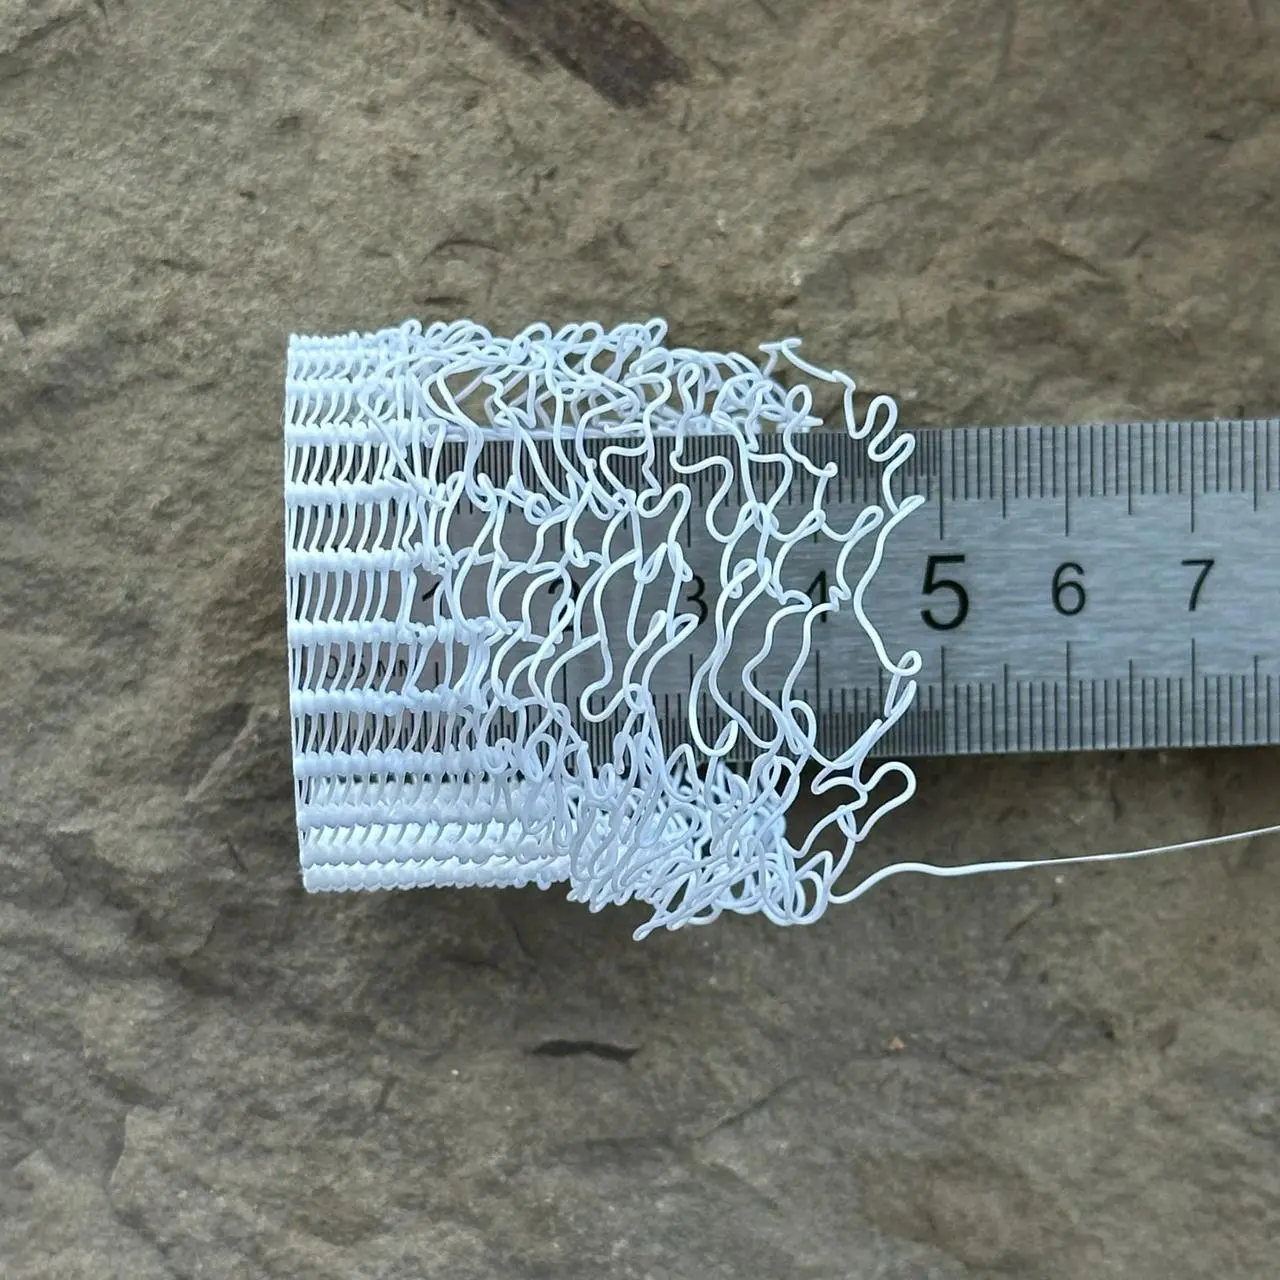
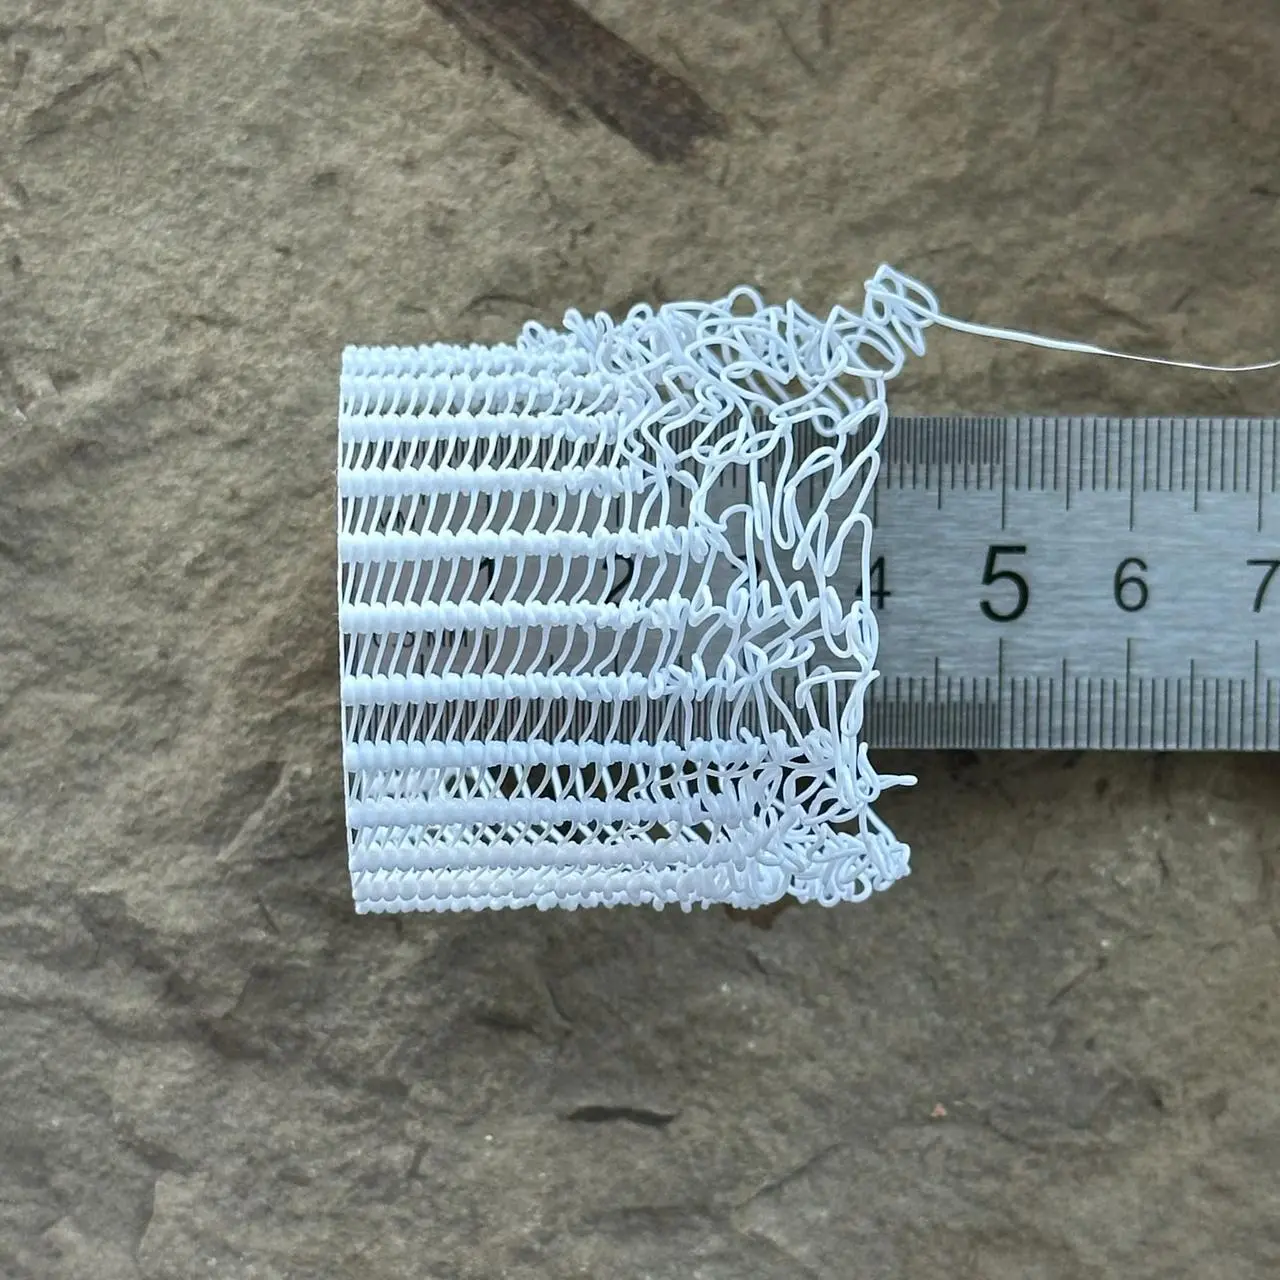
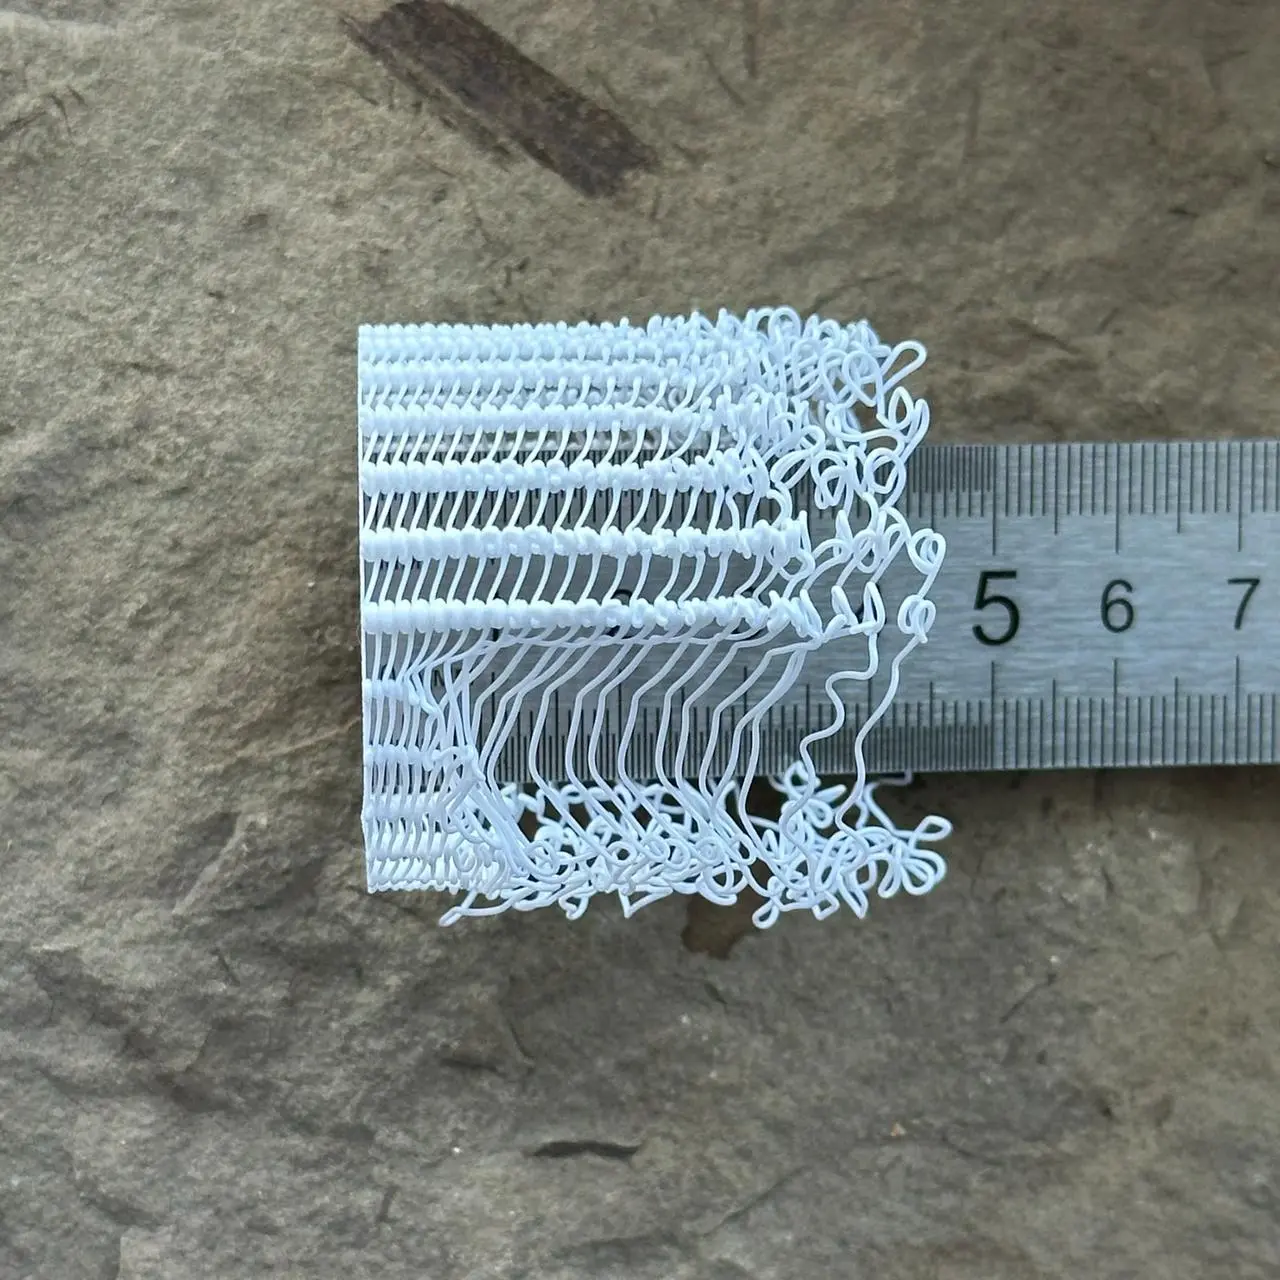
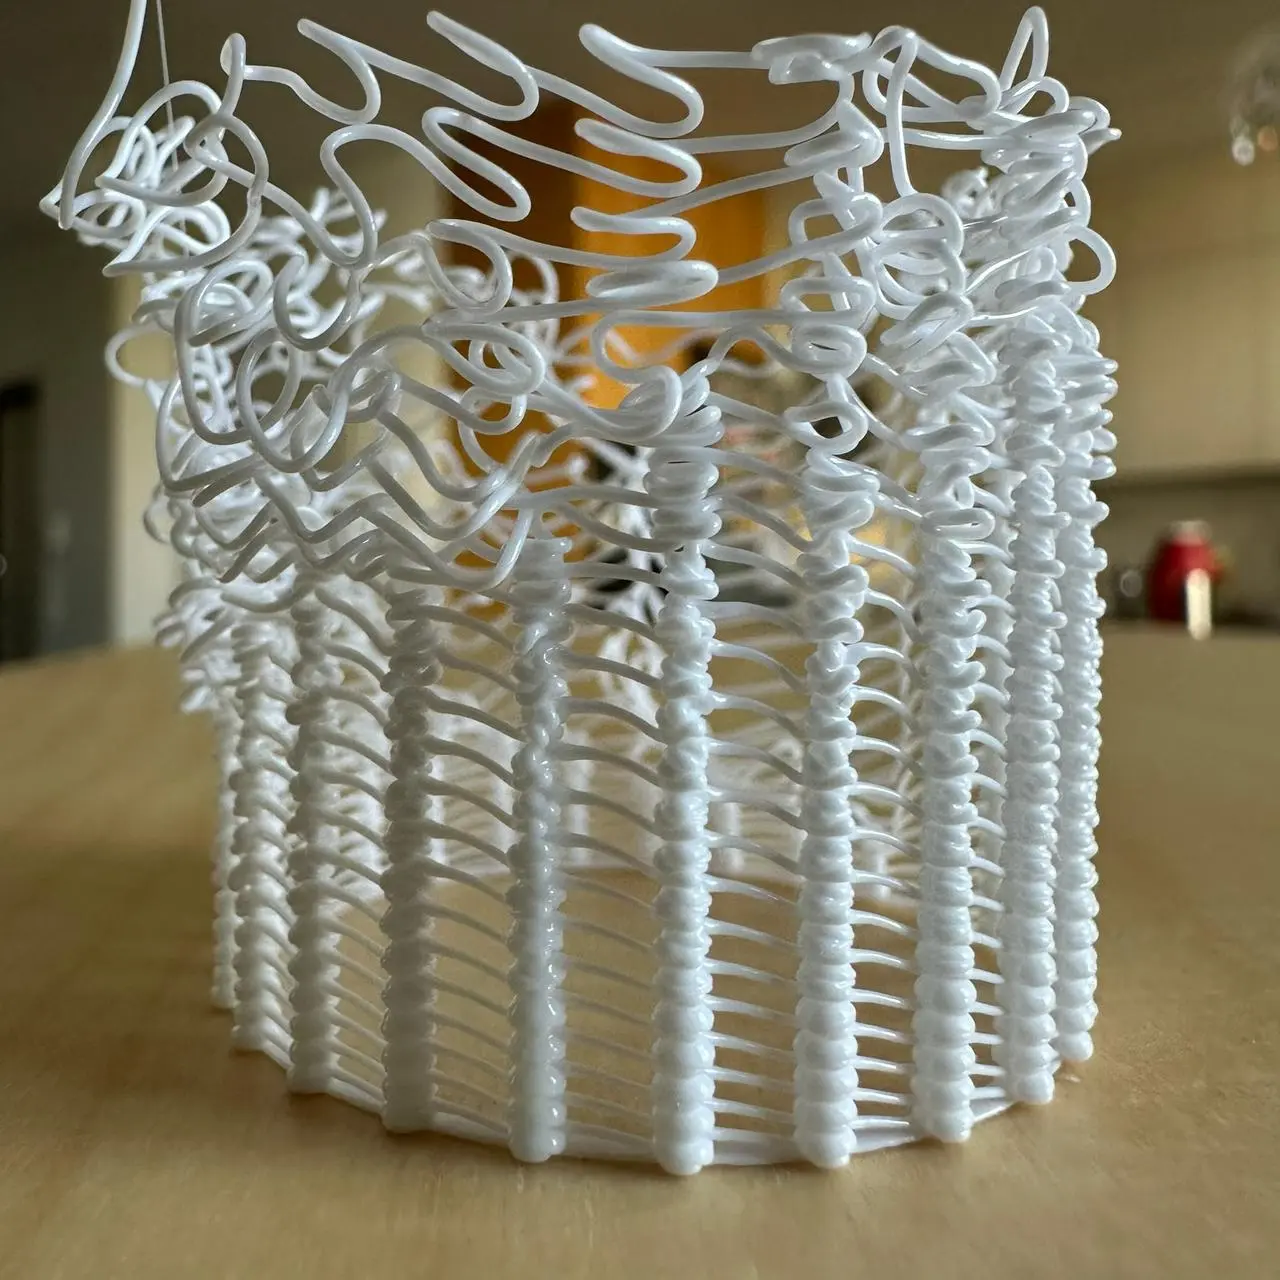
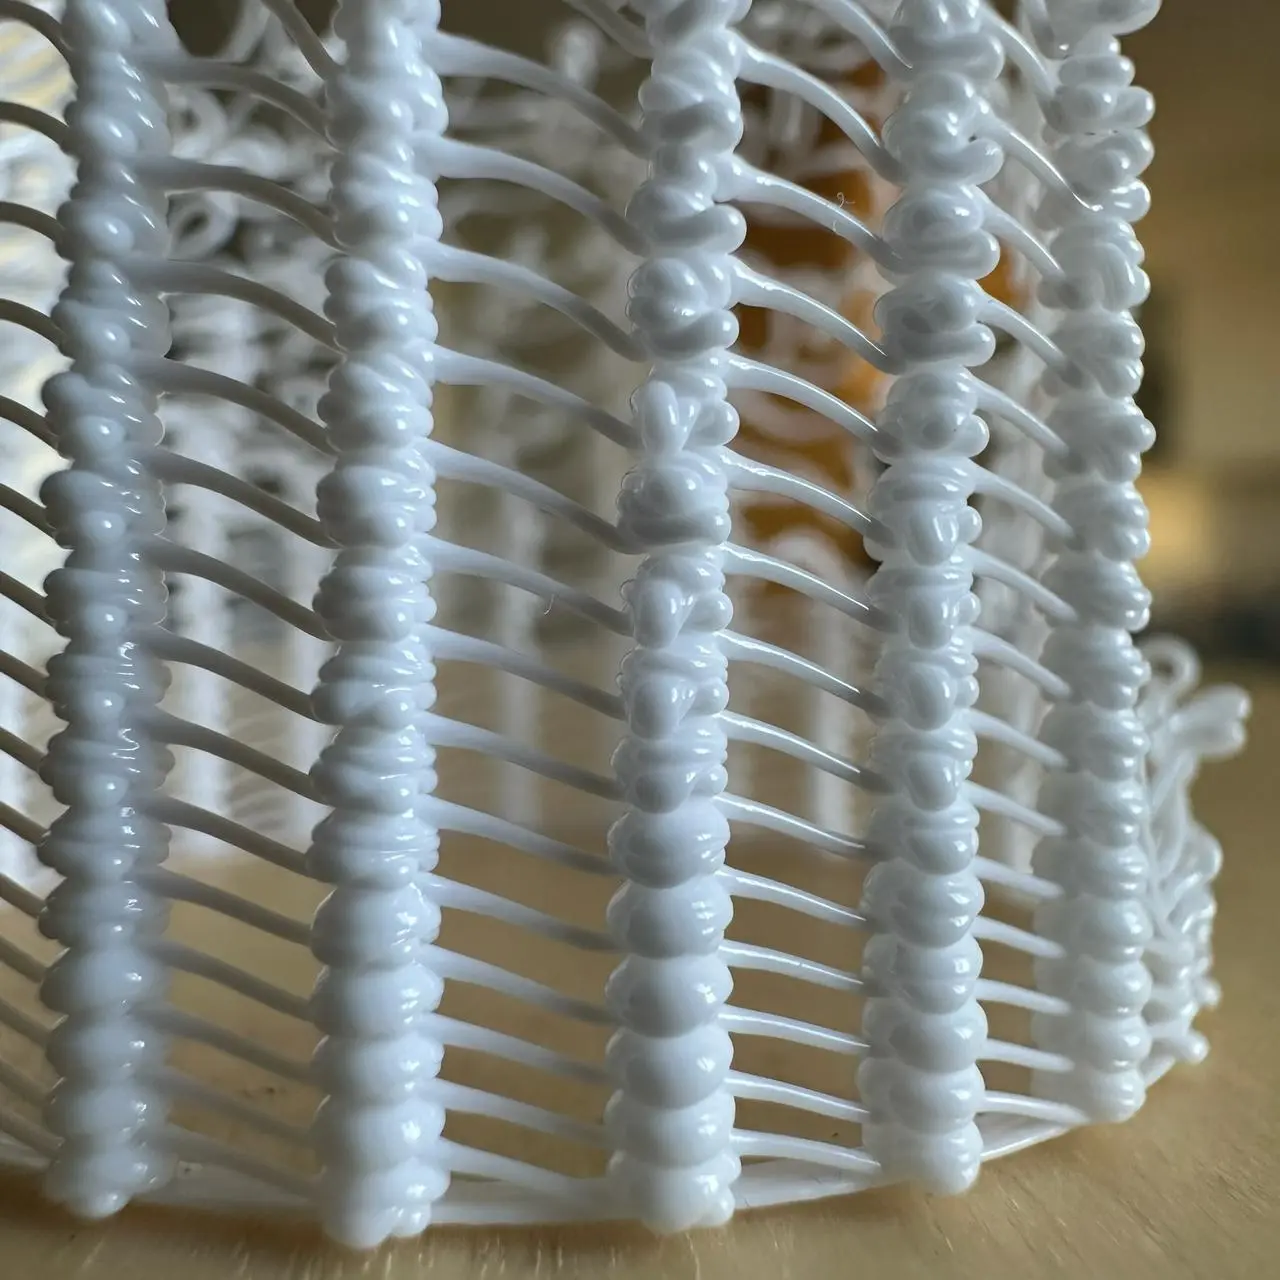
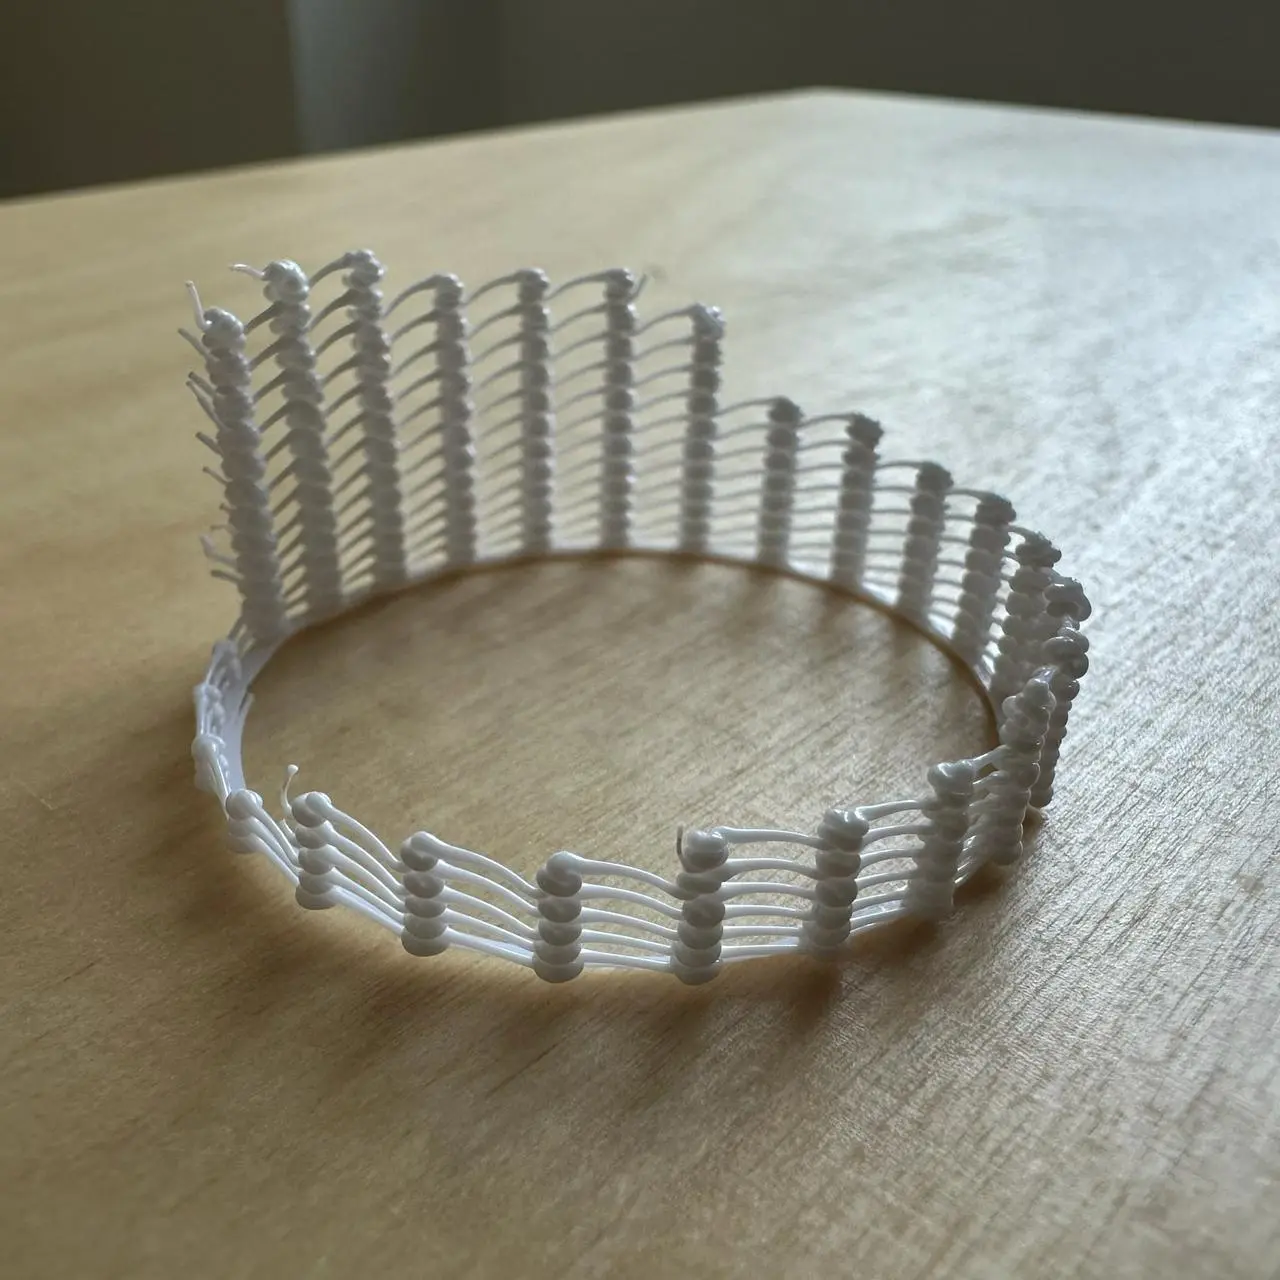
Капельная спираль.
Идея на будущее: перед каждой каплей касаться соплом предыдущего витка, чтобы капли лучше спекались.
Данные эксперимента
Высота витка — насколько виток выше предыдущего, то есть с какой высоты капля выдавливается на виток под ней.
| Капля, мм³ | Узелки начинаются с высоты витка, мм | Максимальная высота витка, мм |
|---|---|---|
| 1,00 | — (узелков нет) | 1,14 |
| 1,50 | 1,14 | 1,14 |
| 2,00 | 1,21 | 1,35 |
| 2,50 | 1,21 | 1,41 |
| 3,13 | 1,41 | 1,48 |
| 3,63 | 1,41 | 1,76 |
| 4,00 | 1,55 | 1,76 |
Параметры печати
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм
- Температуры: сопло 255 °C, стол 70 °C
- Обдув детали 100%
- Цилиндр Ø40 мм, центр X128 Y128
- Подошва: 3 витка спирали на Z 0,2 мм (радиусы 18,65…20 мм), линия 0,5 × 0,2 мм, 20 мм/с
- Первый виток стенки на Z 0,7 мм, то есть на 0,5 мм выше подошвы
- 25 капель на оборот, шаг 14,4°, между каплями 5,03 мм по дуге
- Нить между каплями 0,35 × 0,2 мм, 15 мм/с
- Шаг витка постоянен внутри оборота и растёт ступенькой на каждом обороте: от 1,0 мм (виток 1) до 3,0 мм (виток 30),
h(n) = 1 + 2·(n−1)/29 - Объём капли растёт «пилой» за каждый оборот, от 1 до 4 мм³:
V(i) = 1 + 3·i/24, i = 0…24 - Капля выдавливается на месте со скоростью 6 мм³/с: 1 мм³ за 0,17 с, 4 мм³ за 0,67 с
- 30 витков, общая высота 60,7 мм
- Время печати 9 мин 44 с, филамента 904 мм
Наблюдения
- Чем крупнее капля, тем выше держится стенка и тем позже гладкие капли сменяются узелками.
- Во всех секторах стенка отрывается в пределах 0–5 витков после того, как начинаются узелки.
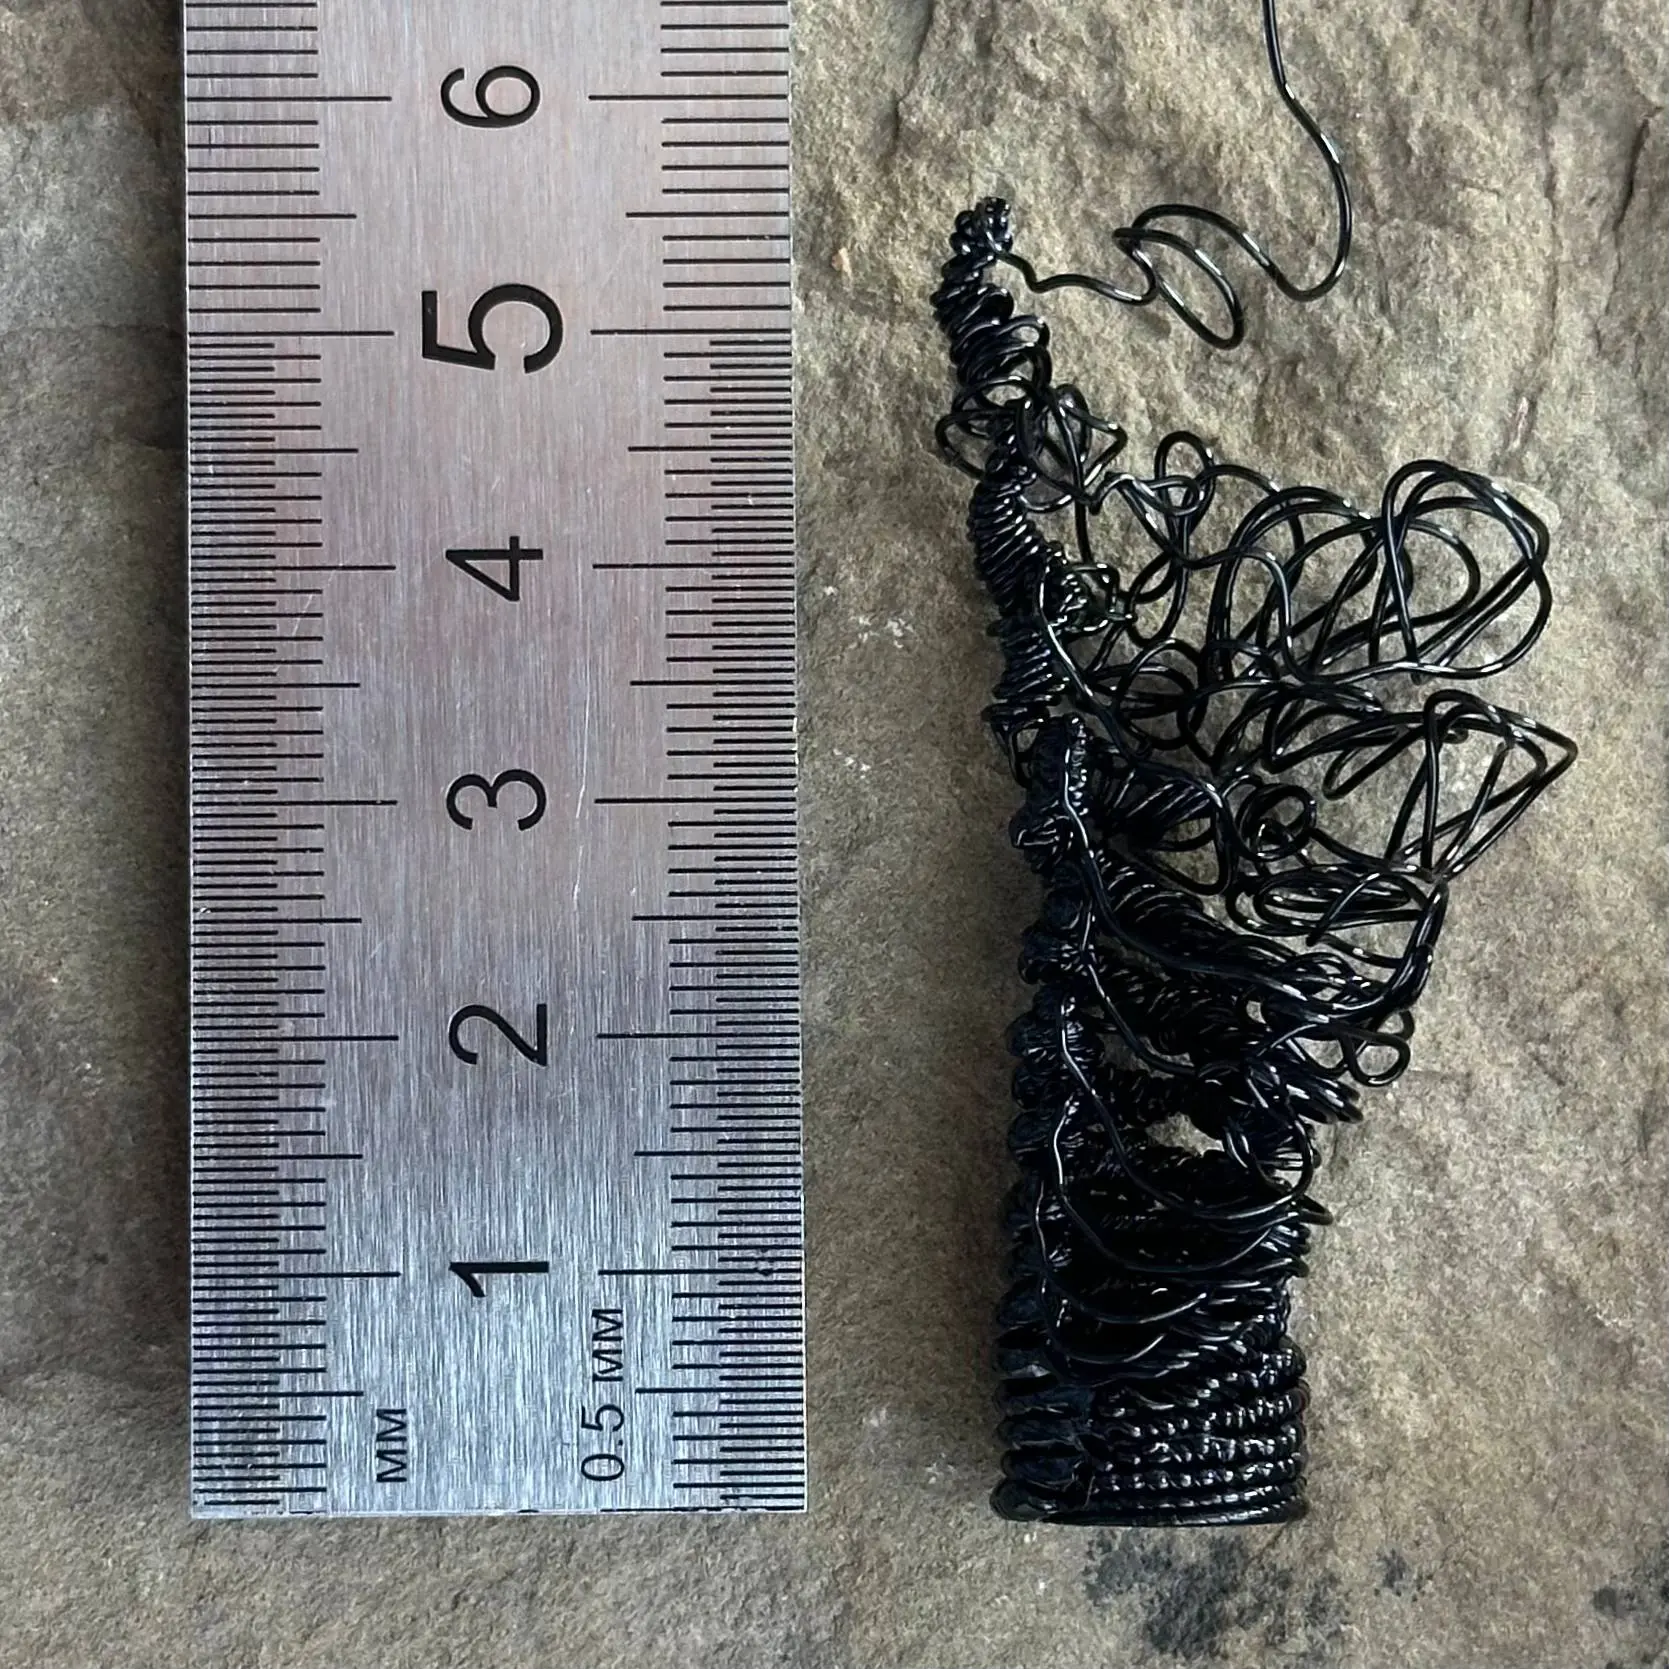
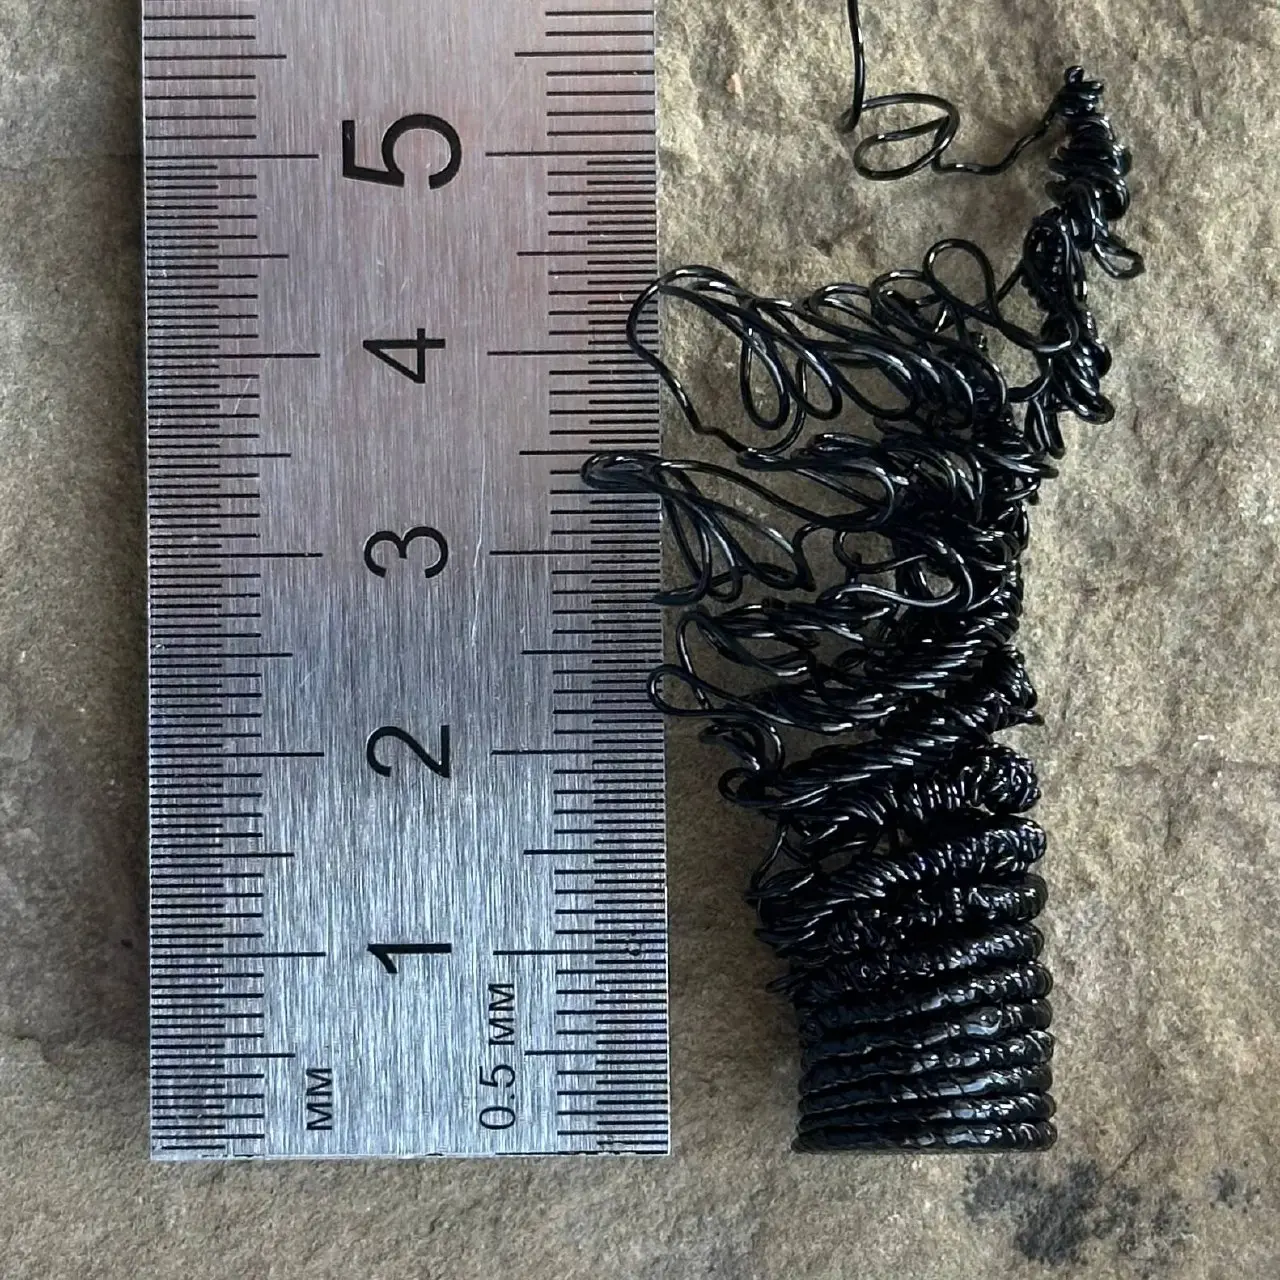
Капельная стенка: объём капли растёт в пределах каждого оборота, а шаг спирали плавно увеличивается снизу вверх. В верхней части соединительная нить перестала удерживать капли вместе, и конструкция распалась на петли.
Технические параметры
Геометрия
- Радиус цилиндра: 5 мм (диаметр 10 мм)
- Общая высота печати: 60,2 мм (0,2 мм подошва + 60 мм капельная стенка)
- Угловой шаг между каплями: 10°, то есть 36 капель на оборот
- Горизонтальное расстояние между соседними каплями по дуге на радиусе 5 мм: 0,873 мм
Шаг витка
Высота подъёма спирали за один оборот:
- от 1 мм внизу до 10 мм наверху
- переход плавный, линейный по высоте, один раз снизу вверх
Объём капли
- От 0,01 мм³ до 5 мм³
- Пила по углу: линейный рост на протяжении всего оборота (0→360°), затем резкий сброс к минимуму в начале следующего оборота
- Капля выдавливается на месте, без движения сопла: сопло переезжает к точке, затем выдавливает материал стоя
Скорость выдавливания капли
- Постоянная: 50% от максимального объёмного потока филамента донора. Для PETG на P1S это 12 мм³/с, поэтому здесь — 6 мм³/с независимо от размера капли
- В пересчёте на подачу нити диаметром 1,75 мм: 2,5 мм/с; в G-code это
F150
Соединительная нить
Она удерживает капли вместе по кругу; без неё конструкция не держится.
- Ширина: 0,35 мм
- Высота сечения: 0,2 мм
- Объём на миллиметр пути: 0,07 мм³/мм
- Скорость движения: 15 мм/с
- Не зависит от шага витка и всегда остаётся одинаковой толщины
Подошва
- Сплошной диск для сцепления со столом
- Спираль от центра к краю, ширина линии 0,5 мм, высота 0,2 мм
- Число витков подобрано так, чтобы дать нахлёст около 10% и не оставить щелей
Донор: L-профиль (Justagwas)
Материал: PETG
Принтер: Bambu Lab P1S
Сопло: 0,4 мм
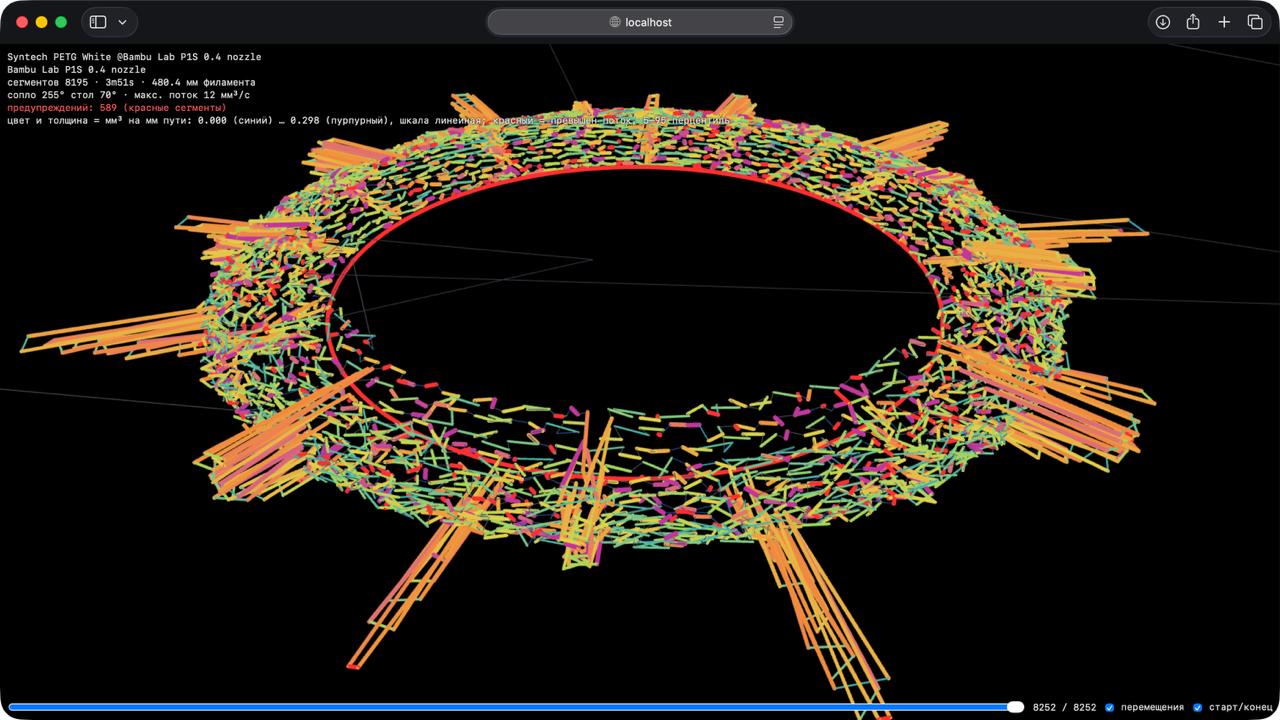
Возвращаюсь к экспериментам после долгого перерыва. Начал с того, что навайбкодил новый сетап, который умеет брать настройки из донорского 3MF-файла, подменять G-code на процедурный и создавать веб-превью.
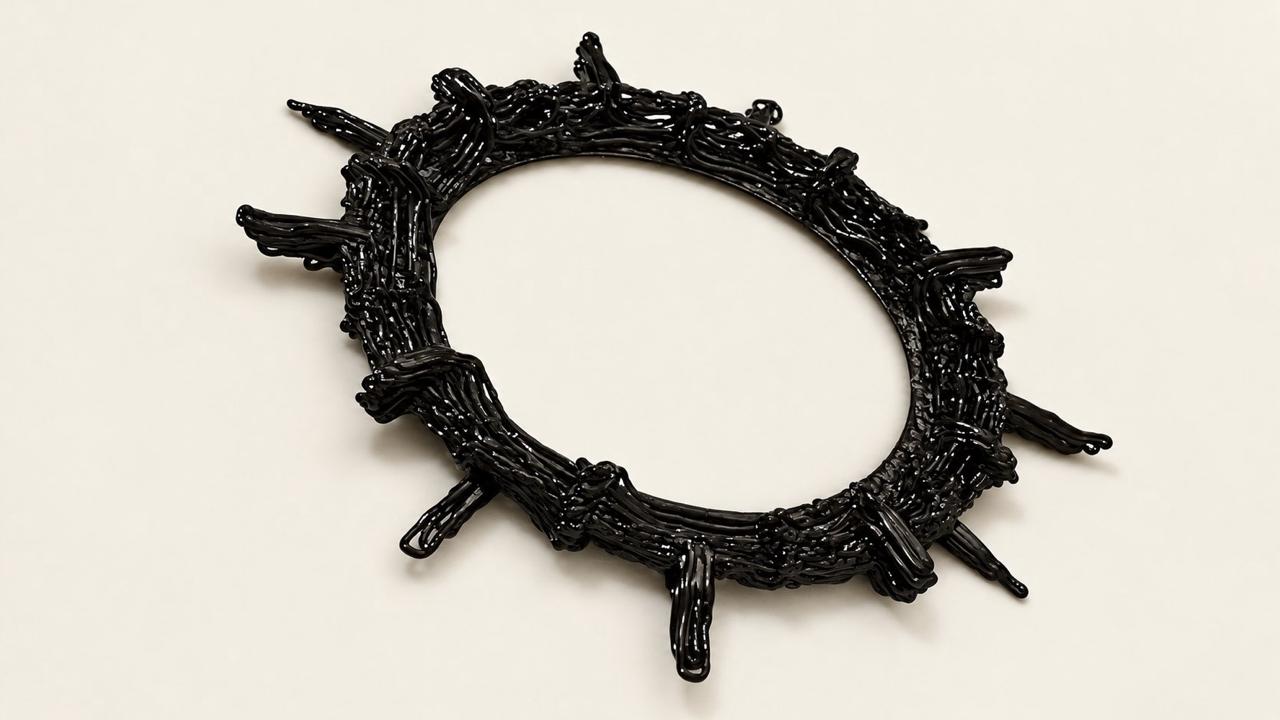
Уже не думал, что успею сегодня что-то напечатать, но вот что получилось! Уклон стенки вышел слишком сильным, и нить спеклась плохо. Лучики спеклись лучше.
Pinch roller
Я распечатал пинч роллер для кассетного магнитофона, это такой валик, который придавливает плёнку и стабилизирует скорость её движения.
Обычный слайсер сделал бы на поверхности швы, и это плохо: малейшая неровность ролика цепляется за ось маховика, плёнка застревает и это отражается на звуке.
Можно, конечно, включить режим вазы. В этом режиме головка поднимается плавно по спирали и швов нет. Но стенка печатается в один слой, а мне надо было заполнить всю деталь кроме центрального отверстия.
И тут впервые g-code сыграл роль в решении прикладной задачи! Я подобрал уравнение циклоиды и распечатал нужную деталь без швов одной спиралью. С первого раза кривовато, но идея рабочая.


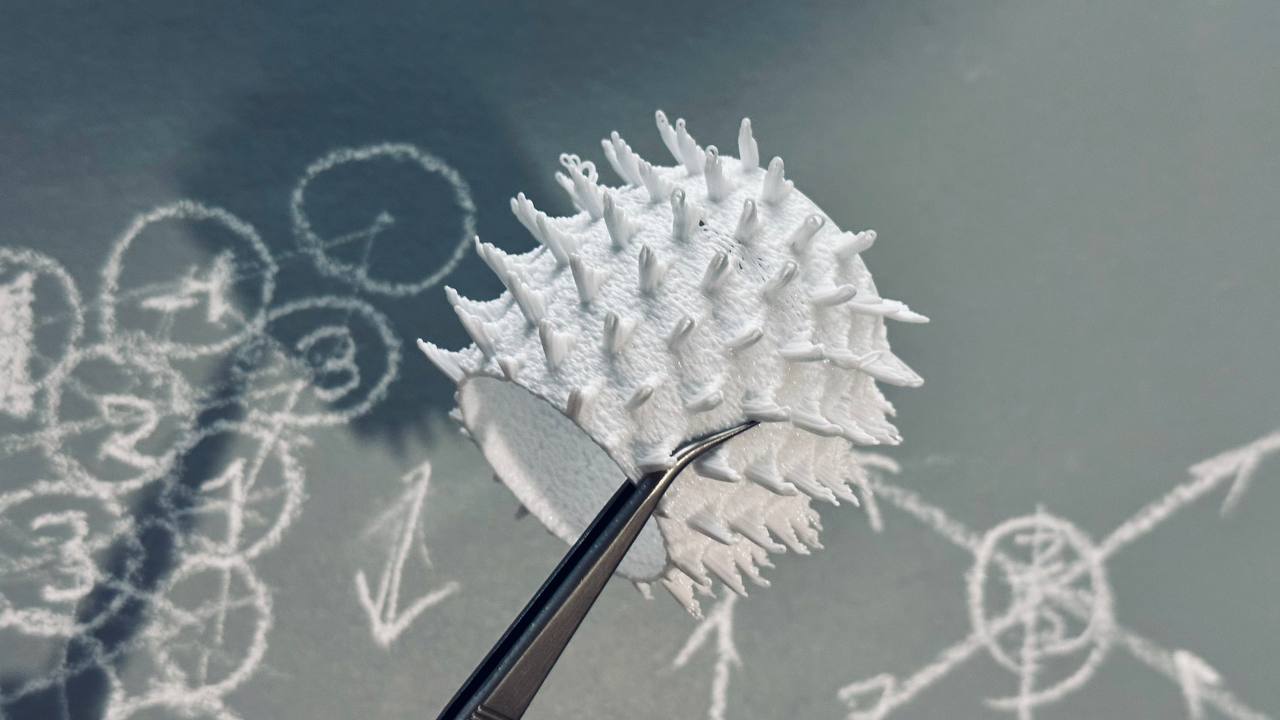
Геометрическая органика. Хотелось сделать что-нибудь тактильно интересное, кажется, вышло.
Это третья попытка: первая была с переэкструзией, вторая поплыла без вентилятора. Оказывается, раньше я вентилятор и не использовал, и так прокатывало. В середине печати забуксовала катушка, но произошло чудо и всё допечаталось.
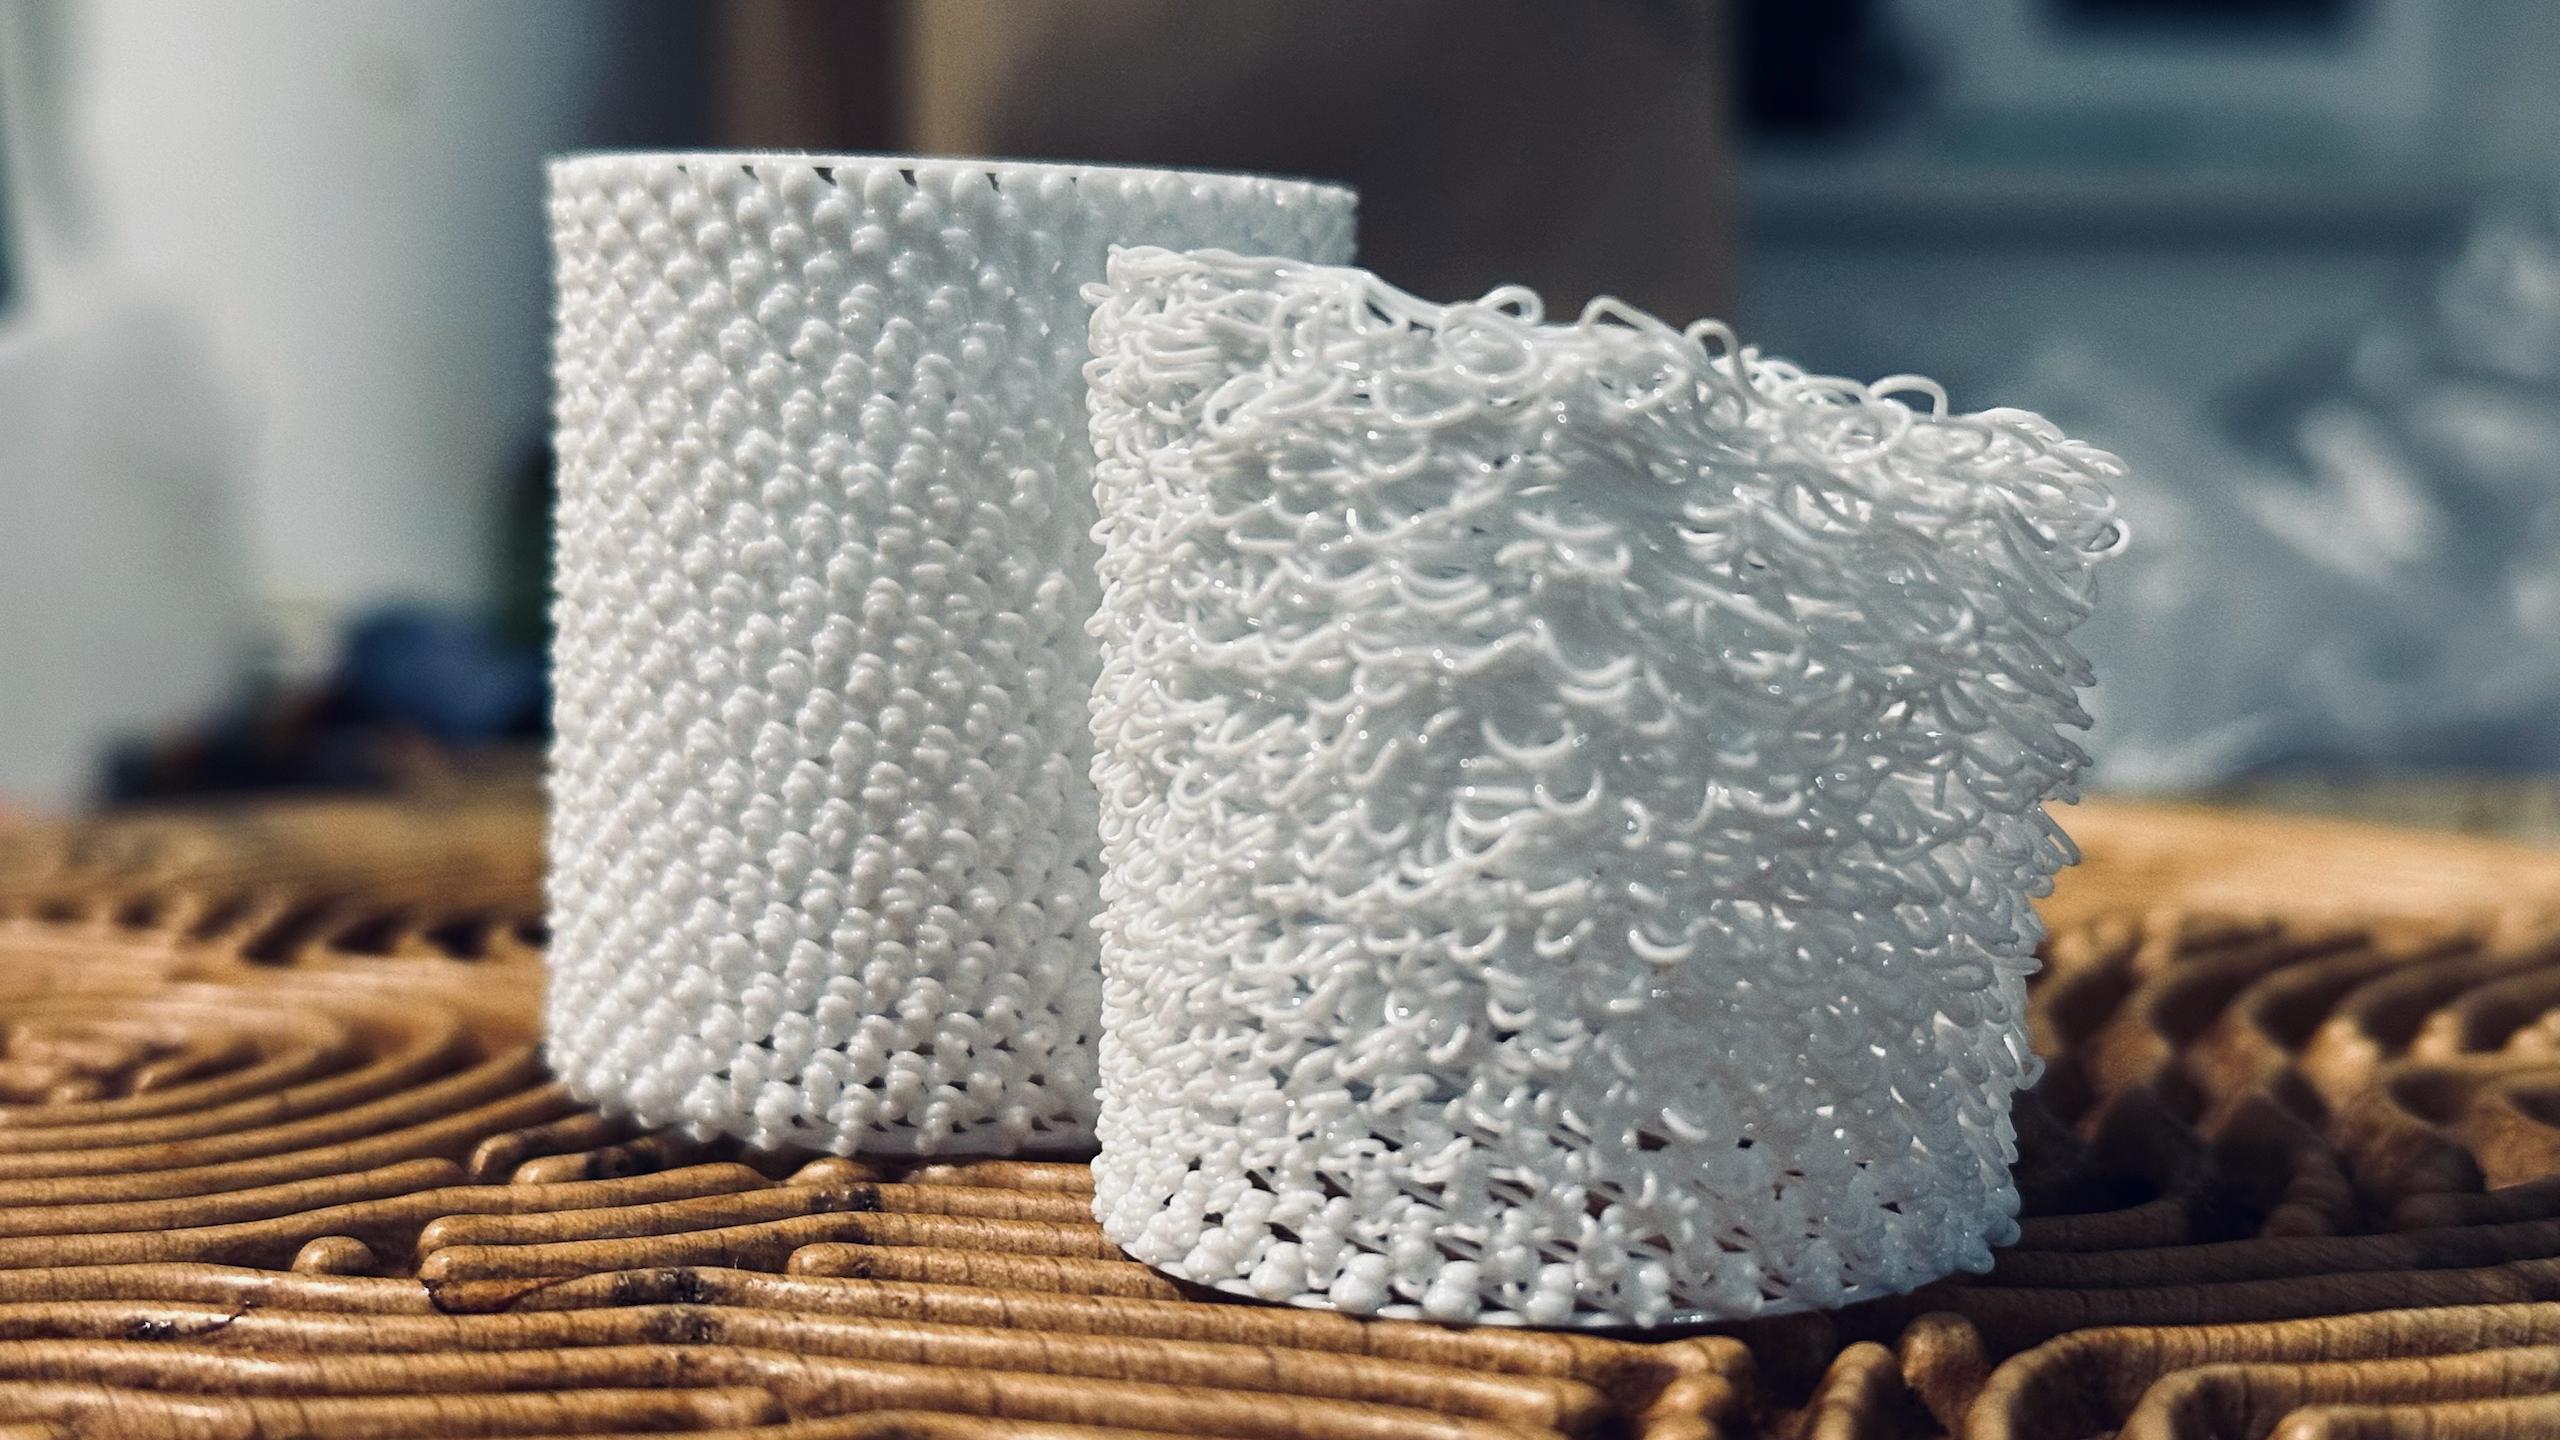
Переход в 3D оказался сложнее, чем казалось. Первый блин комом: сопло поднималось слишком быстро и стена за ним не поспевала. Зато второй стабилизировался — заглядение.
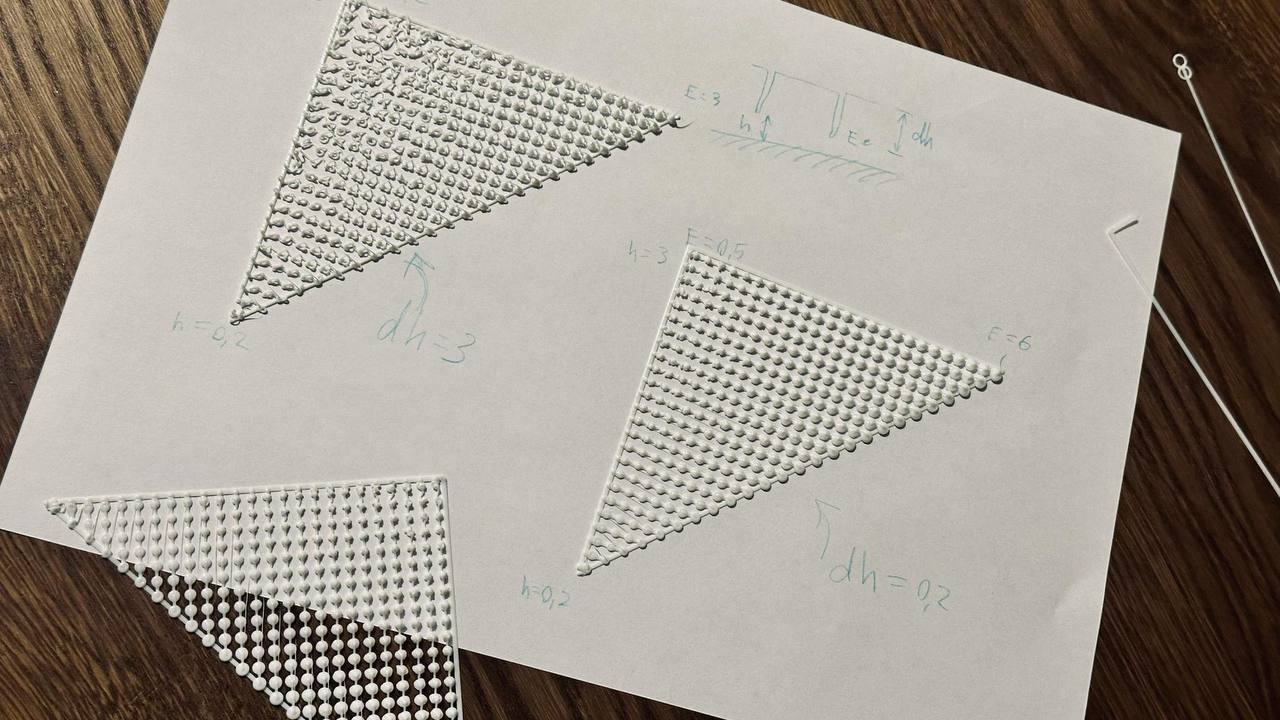
Решил подойти системно к генерации gcode. Проверяю, при какой высоте и каком объёме выдавливаемого пластика что получается. Циклами сгенерил такую тракеторию:
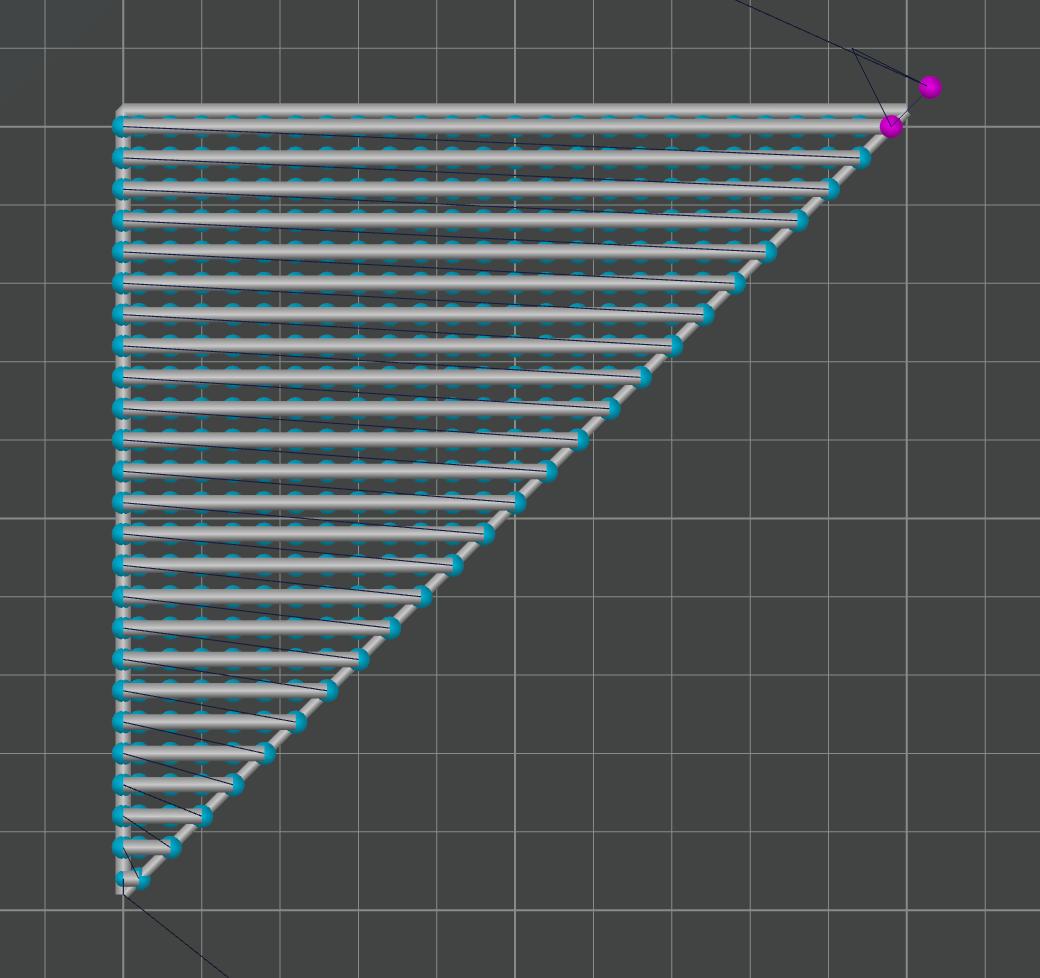
Получилась матрица пупочек:
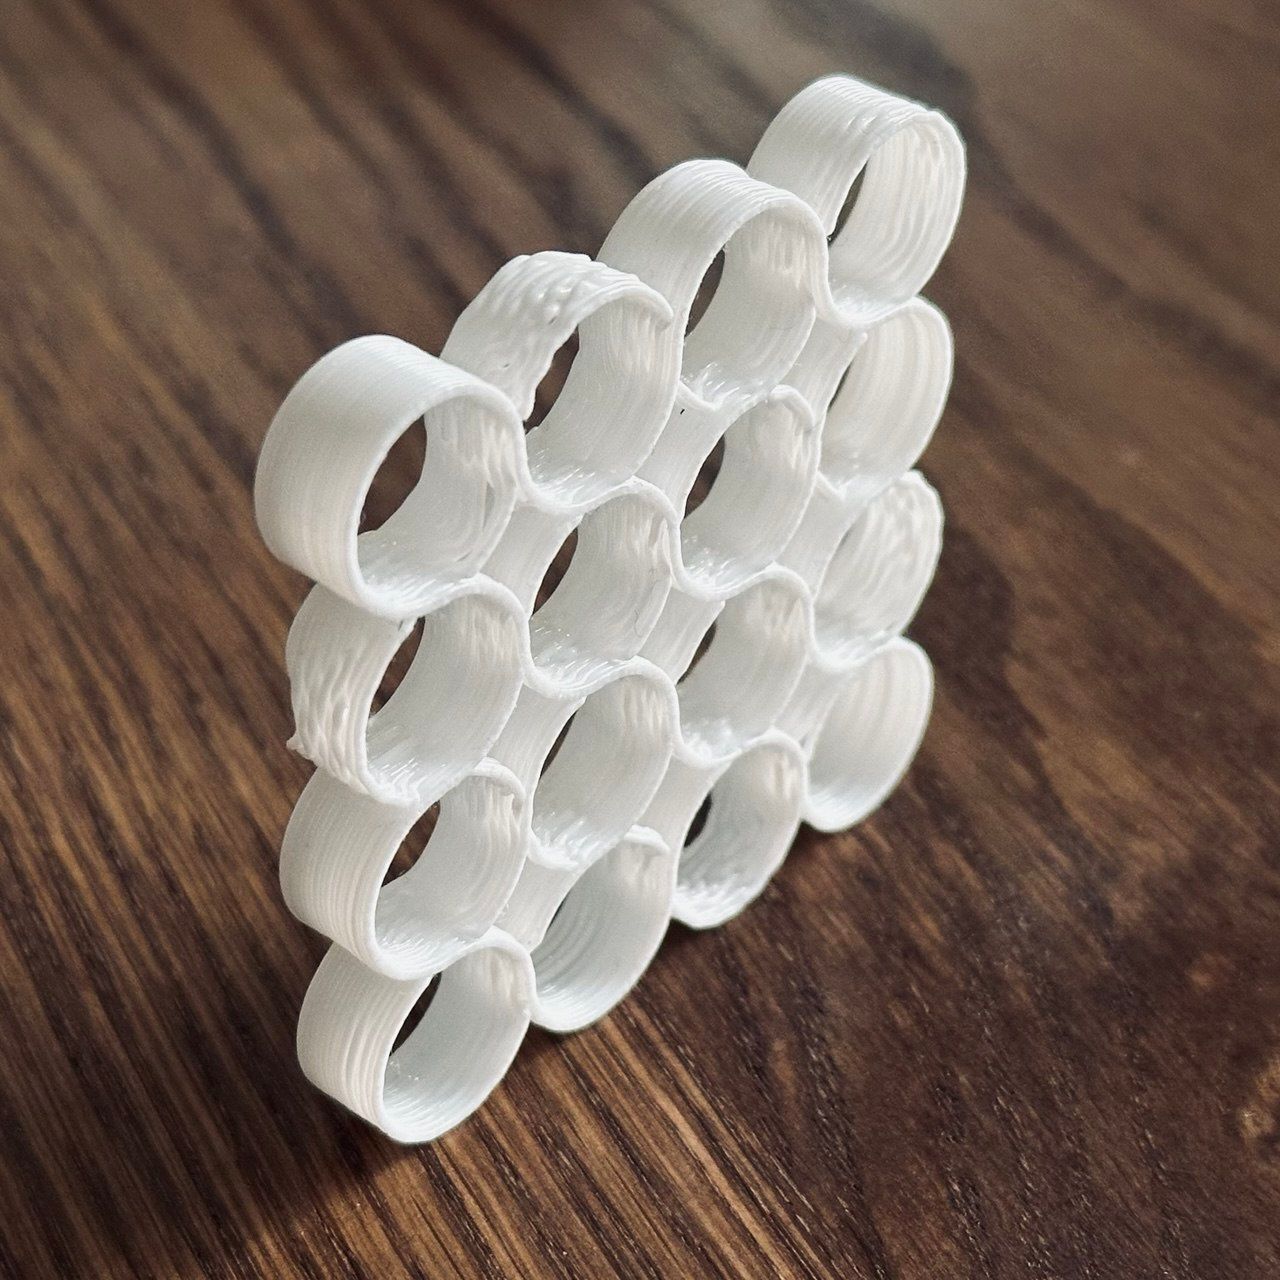
Ещё одна штука тем же алгоритмом, что и вчерашняя — клеточный автомат, но теперь упакованный в гексагональную решётку. Размер 4 см.
Трубки плотно прилегают друг к другу, получается такая соты-не-соты текстура. Нравится как слои печати добавляют органики — будто коралл какой-то.
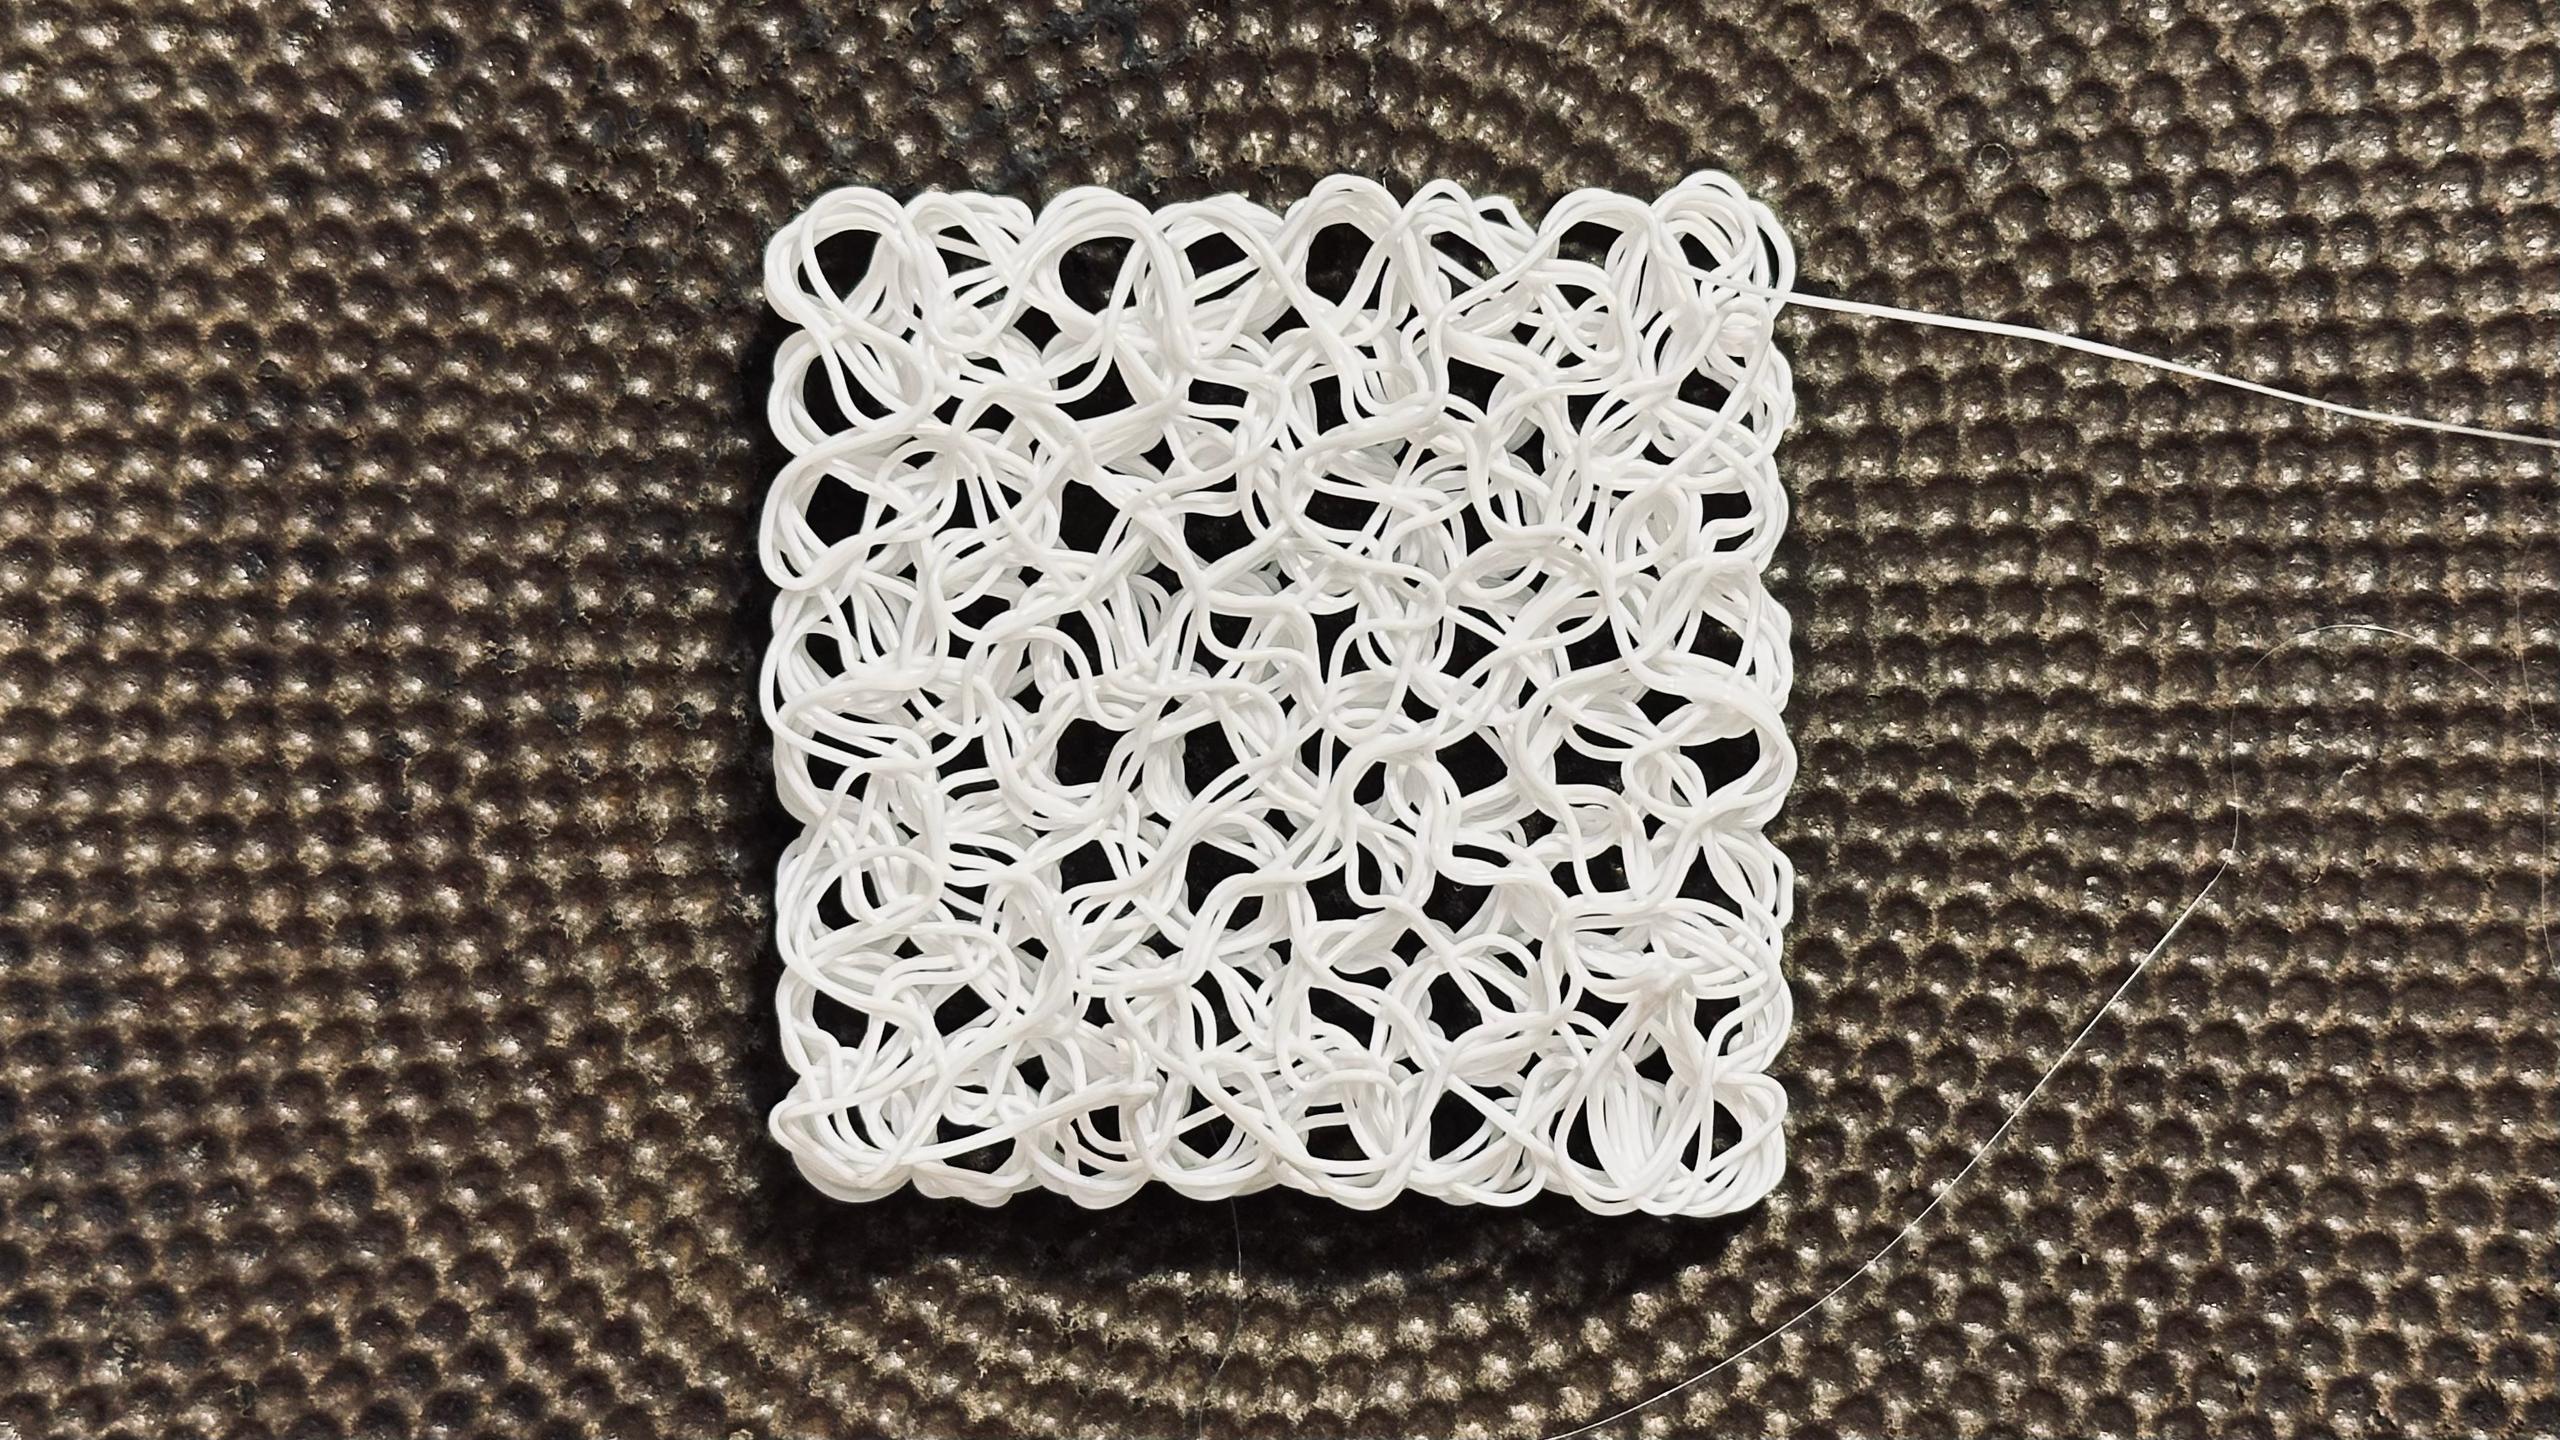
Приложил непропорциональные усилия, чтобы сделать этот ролтон. Сначала портировал вчерашнюю змейку на G-code, потом долго упрашивал принтер выдавить хоть немножко пластика. В конце концов заработало, я так и не понял почему. Какая-то неочевидная G-code магия. А может я ещё верёвки не выучил и магия там вся очевидная.
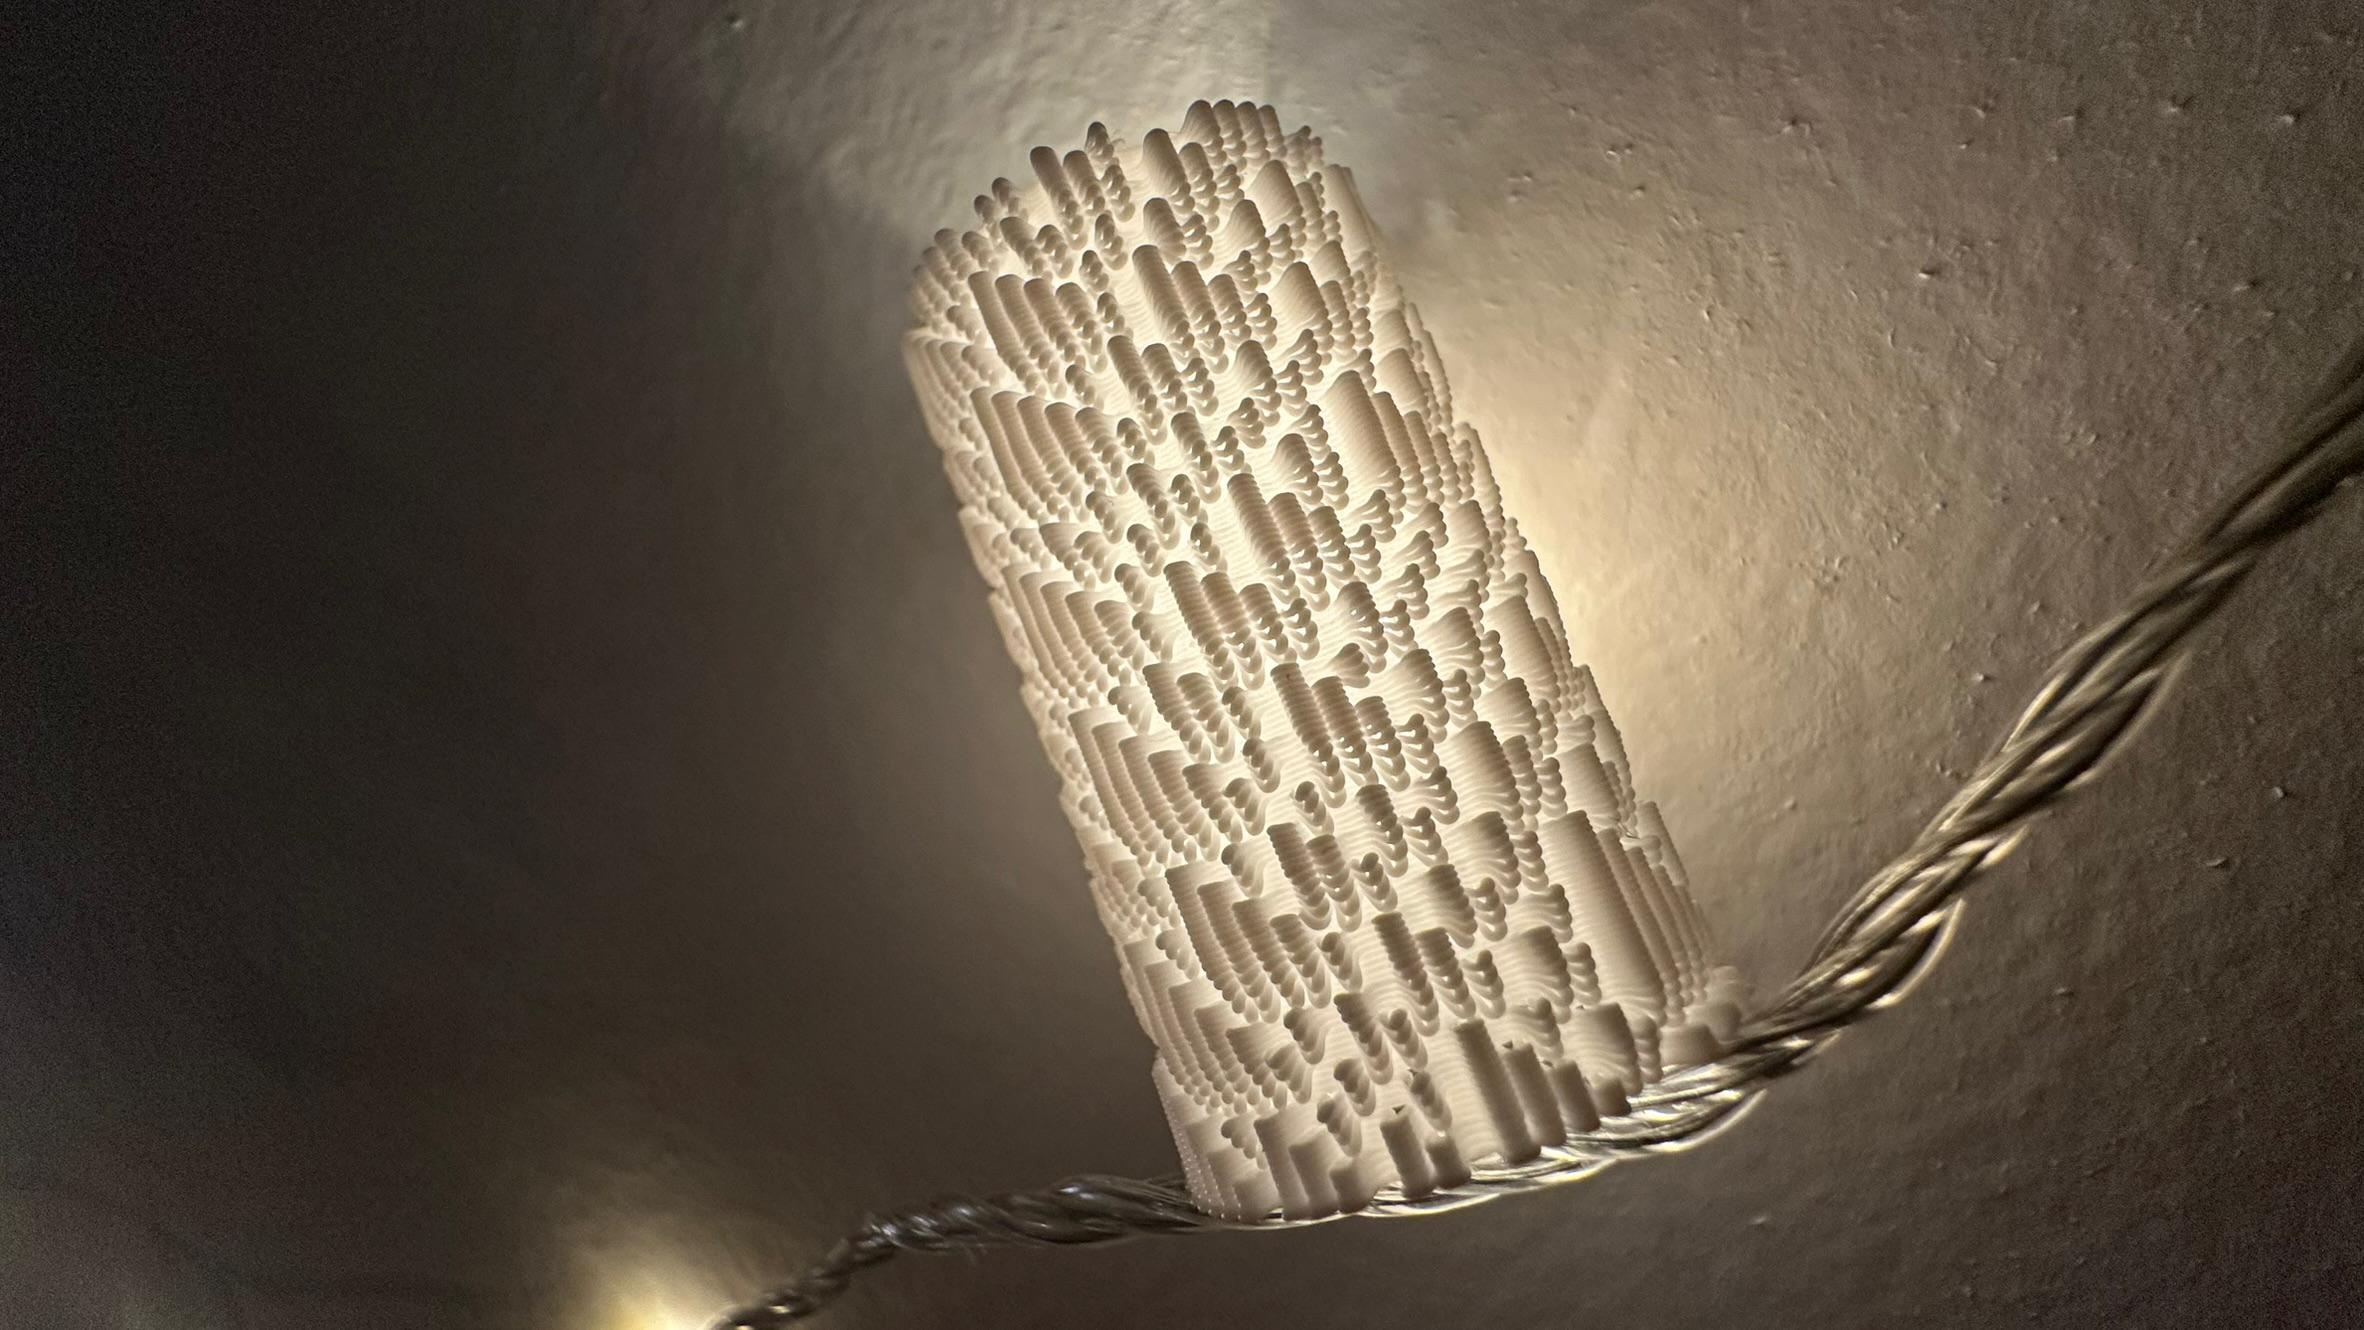
Учусь управлять 3D принтером через G-code. Это язык, на котором компьютер говорит принтеру, что печатать — длинный список команд куда подвинуться и сколько пластика выдавить.
Обычно G-code делают слайсерами: они берут 3D модель, нарезают на слои и генерируют команды. Но можно писать G-code руками! Тогда можно печатать не по слоям, а то вверх, то вниз — получаются ажурные конструкции, которые слайсер не осилит.
Правда, если перепутать циферку, принтер с разгону влупится в деталь и раздолбает всё со страшными звуками. Не спрашивайте, откуда я это знаю.
Два дня ковырялся, получилось что-то прикольное. Это одномерный клеточный автомат — разные его шаги видны вдоль оси цилиндра. Нравится текстура, как будто вязаная.
В джикоде выглядит так
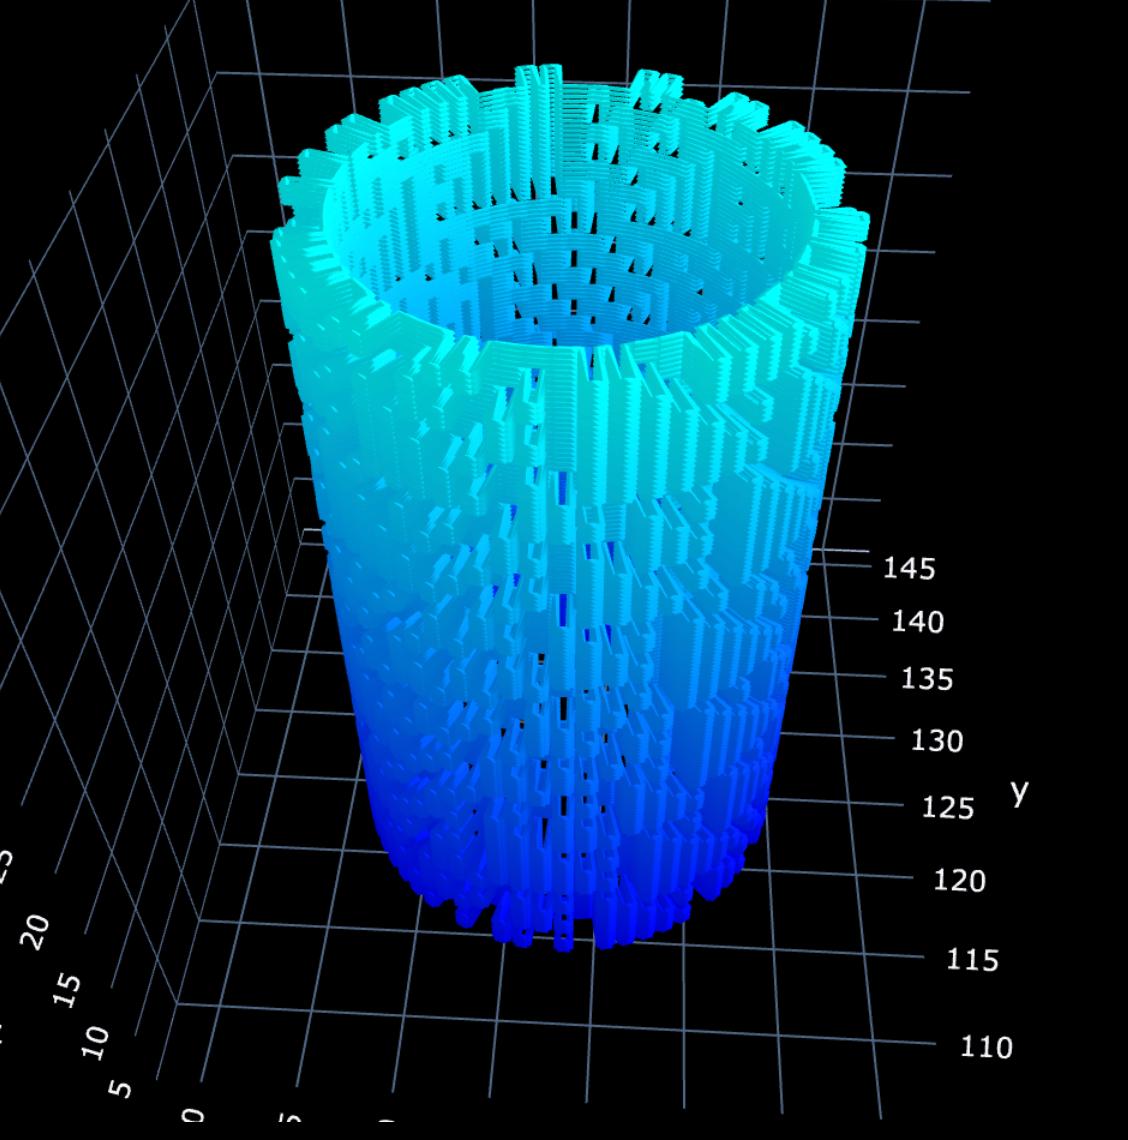
А в слейсере так