G-CODE → 2026-09-26
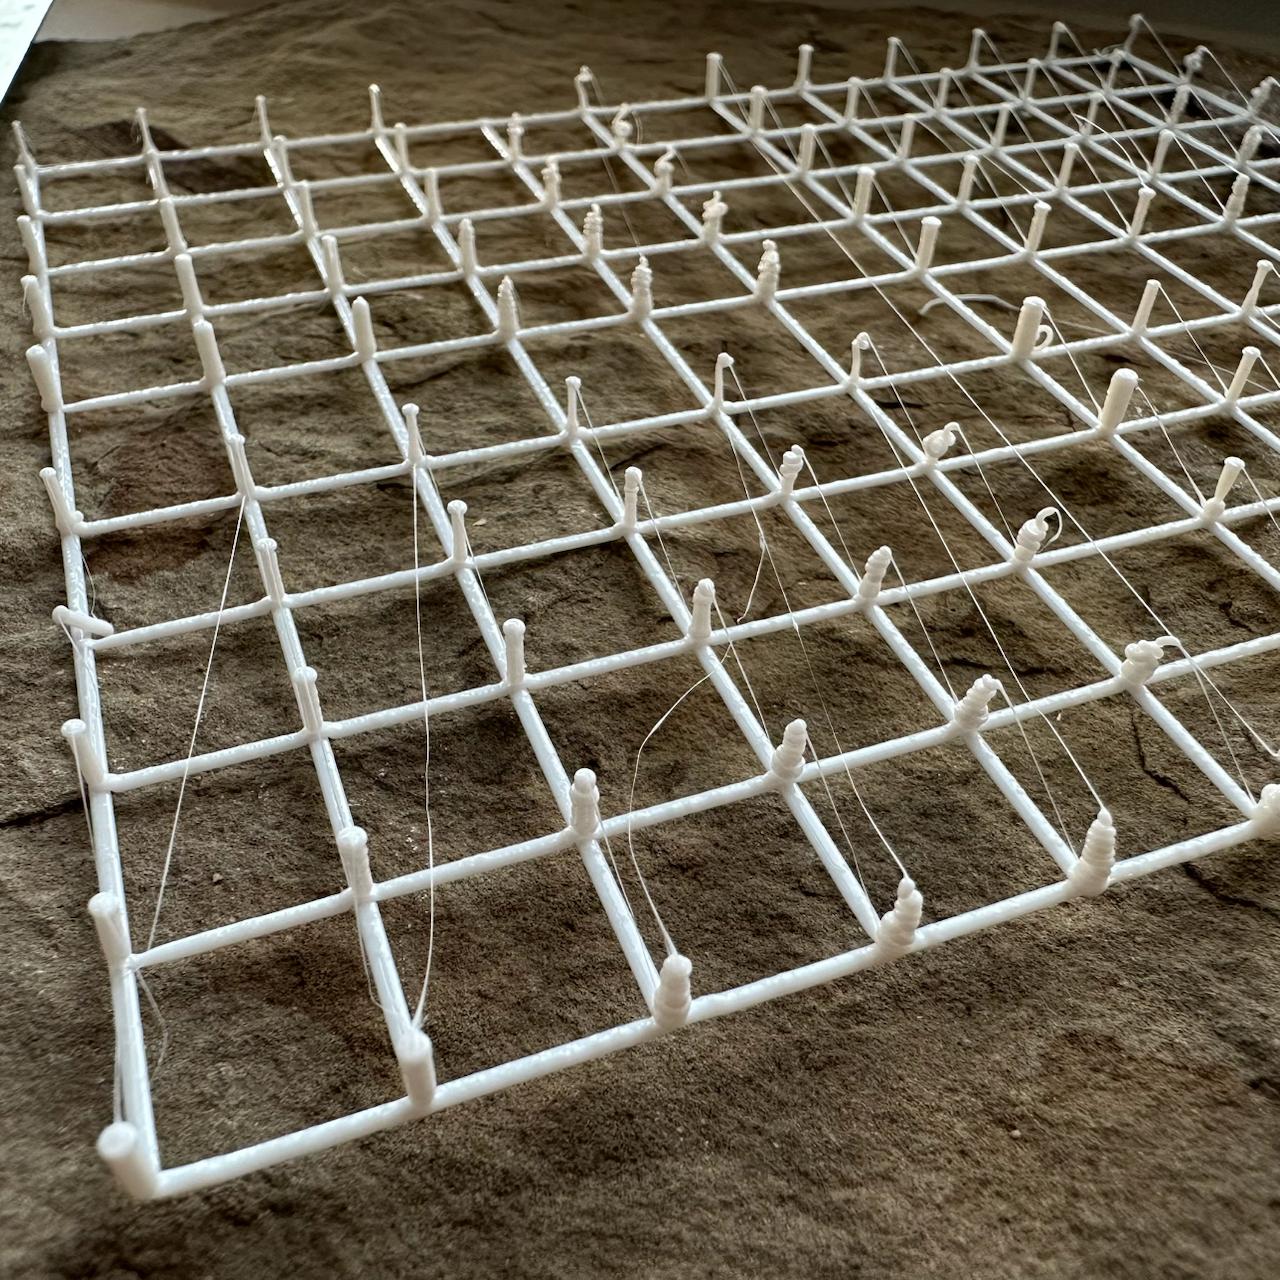
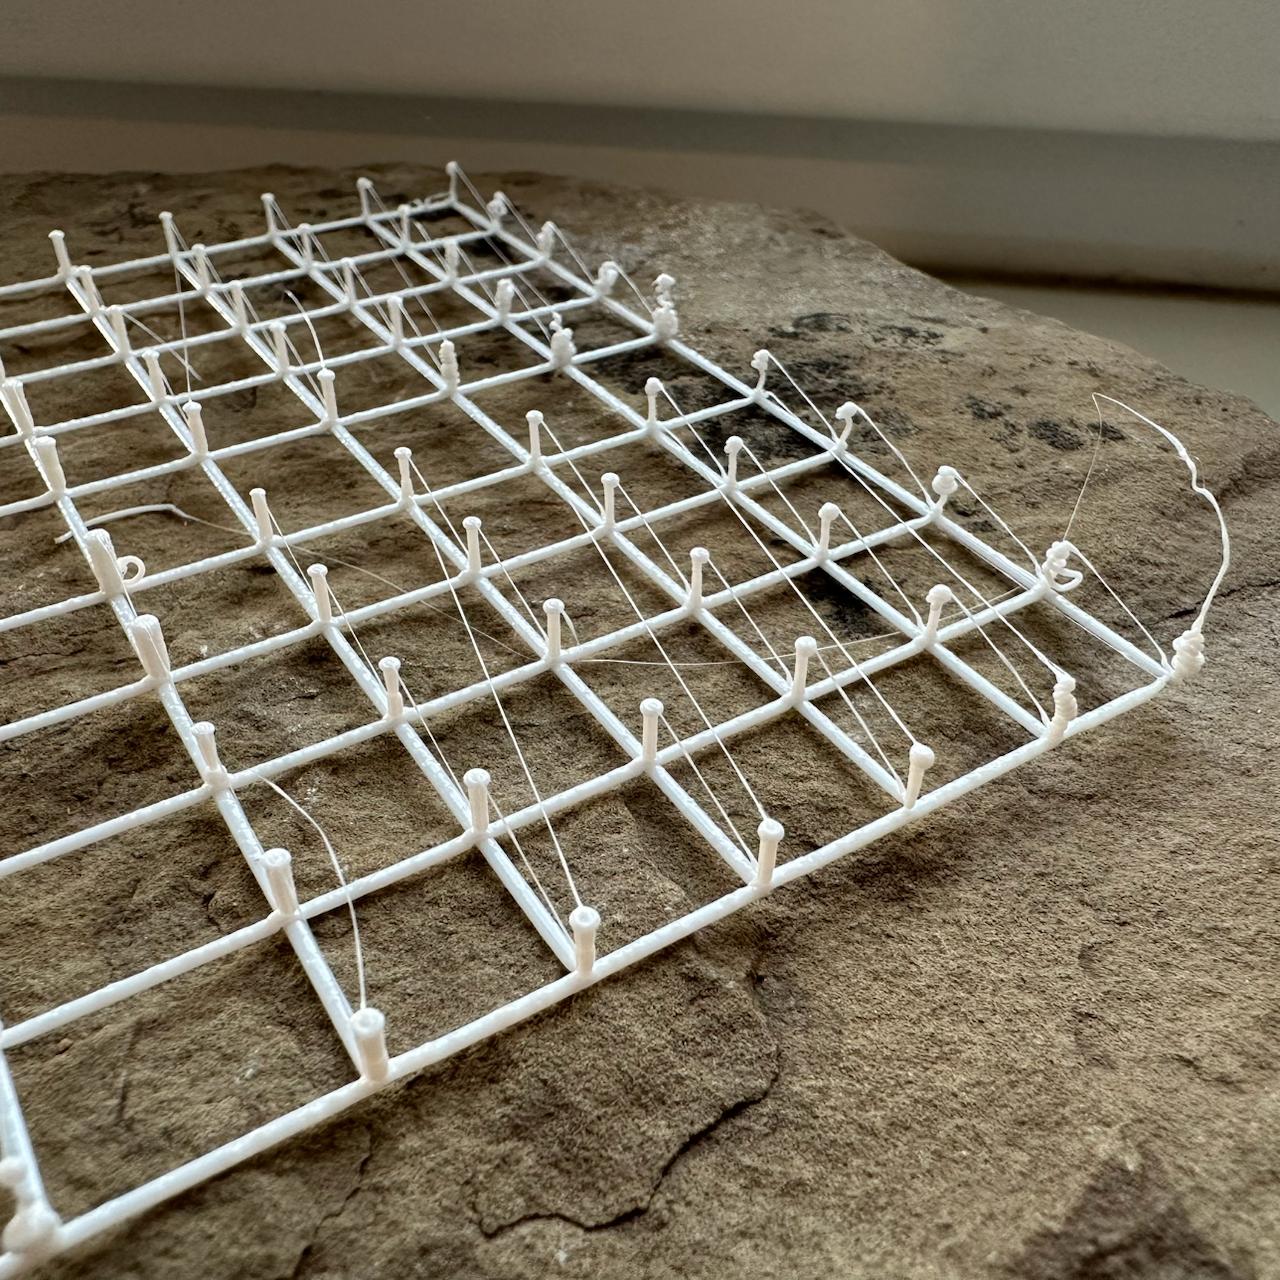
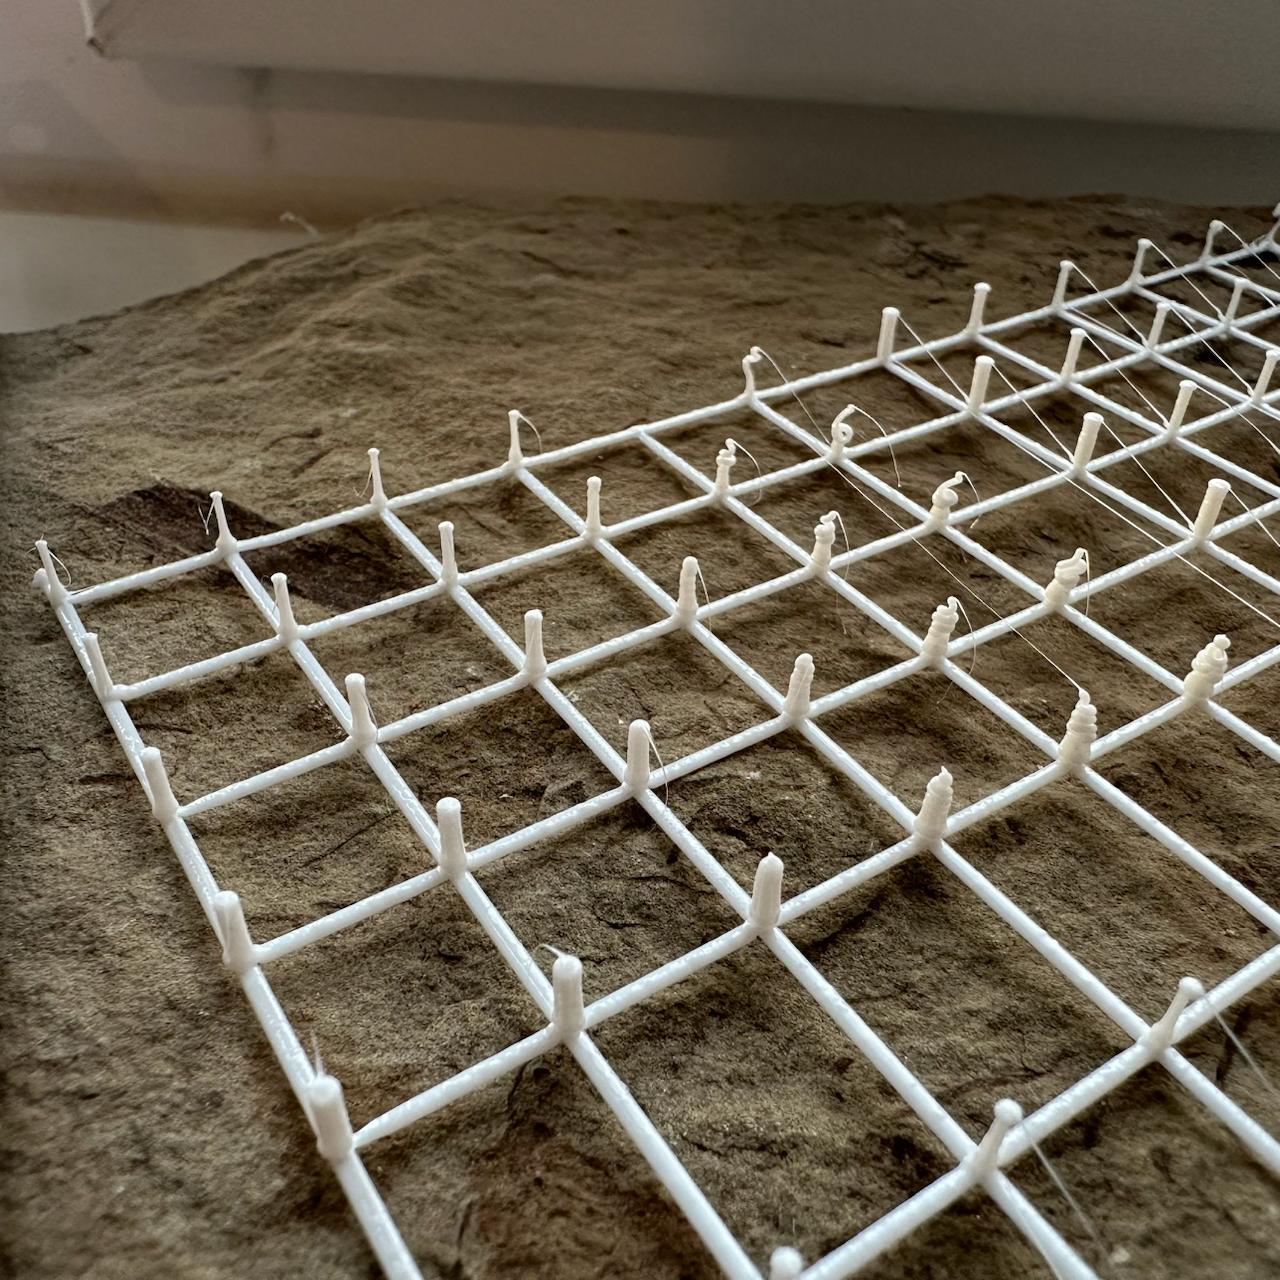
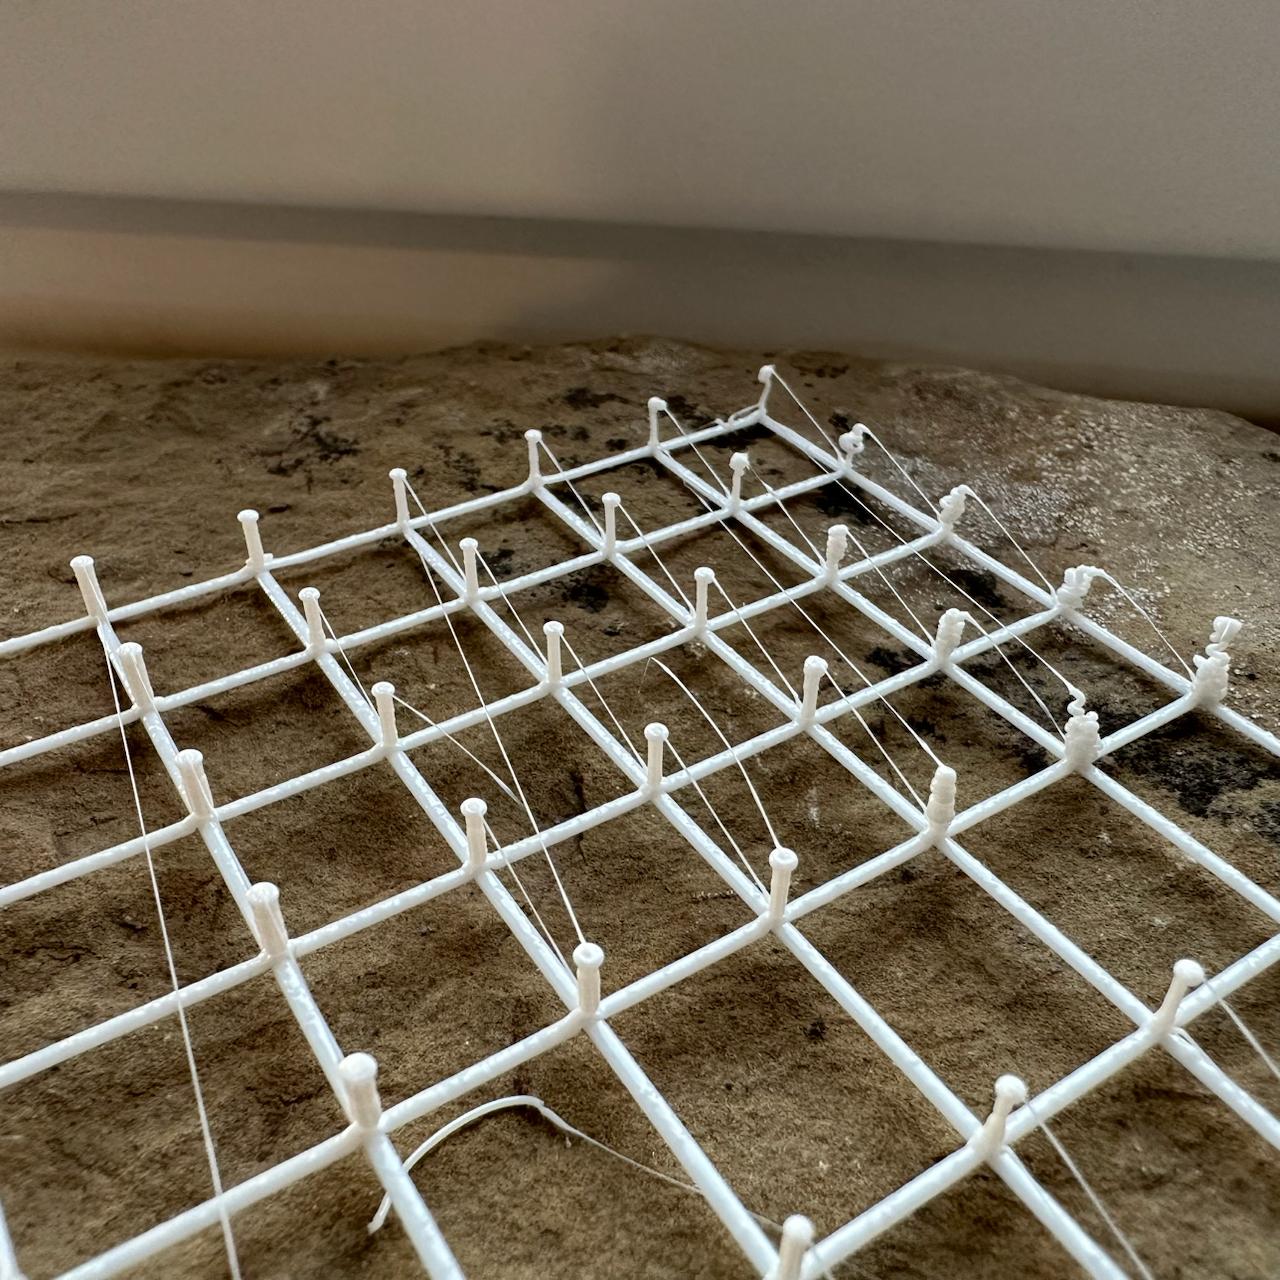
На температурах выше 235 °C (245, 255, 265 °C) левый столбец (0,2 мм³/мм) вышел толще, чем второй (0,5 мм³/мм). Видимо, пластик перегревается в сопле за время движения или ещё что-то такое — кто его знает.
Скорость выше 1 мм/с лучше не ставить. Строки с 2…8 мм/с нестабильные при любой температуре.
- Паутинки ретракта отрываются по-прежнему только на 235 °C.
- Самые стабильные толщины — на 235 °C. В нижних трёх строчках, самых медленных (0,25 / 0,5 / 1 мм/с), стебельки получились такие:
| Экструзия, мм³/мм | Ø стебелька, мм ±0,1 мм | Ø сплошного цилиндра того же объёма (расчёт), мм |
|---|---|---|
| 0,2 | 0,6 | 0,50 |
| 0,5 | 0,8 | 0,80 |
| 0,8 | 1,0 | 1,01 |
| 1,1 | 1,2 | 1,18 |
| 1,4 | 1,4 | 1,34 |
Параметры печати
Пробник стебелька с основанием — 2026-09-26 (скетч 2026.09.26 stem probe base, коммит 69c0b94)
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм, донор
_donor_3mf/L.gcode.3mf - Температуры: сопло 255 °C на решётке (температура донора), дальше по блокам 235 / 245 / 255 / 265 °C; стол 70 °C
- Обдув детали 100%
- Четыре блока 2 × 2, блок 48 × 60 мм, зазор между блоками 16 мм, центр поля X128 Y128; 235 °C спереди слева, 245 спереди справа, 255 сзади слева, 265 сзади справа
- Решётка общая на все блоки: ряды на Z 0,5, столбцы на Z 0,7, линия 0,8 × 0,5 мм с перебором 1,2 (0,48 мм³/мм), 20 мм/с; угол поля слева спереди помечен хвостиком — передняя линия выходит за поле на 5 мм влево
- Сетка: по X экструзия 0,2 / 0,5 / 0,8 / 1,1 / 1,4 мм³ на мм подъёма, по Y (спереди назад) скорость подъёма 0,25 / 0,5 / 1 / 2 / 4 / 8 мм/с
- Шаг стебельков 12 мм, 30 стебельков в блоке, всего 120
- Каждый стебелёк:
- Опускание на Z 1,0 — зазор 0,3 мм над узлом решётки.
- Анретракт, основание 1 мм³ на месте (6 мм³/с).
- Подъём до Z 5,0 — 4 мм с экструзией своего столбца на скорости своего ряда.
- Пауза 1,5 с на вершине.
- Перелёты: ретракт 0,8 мм, подъём на 1 мм над вершинами, переезд 60 мм/с, опускание, анретракт 0,8 мм
- Порядок: сначала вся решётка при температуре донора, затем блоки от холодного к горячему с ожиданием температуры (M109); стебельки внутри блока — строками слева направо
- Пик потока 11,2 мм³/с — расчётный, на ячейке 1,4 мм³/мм × 8 мм/с; предупреждений генератора нет
- Время печати 17 мин 8 с, филамента 750 мм