G-CODE → 2026-09-27
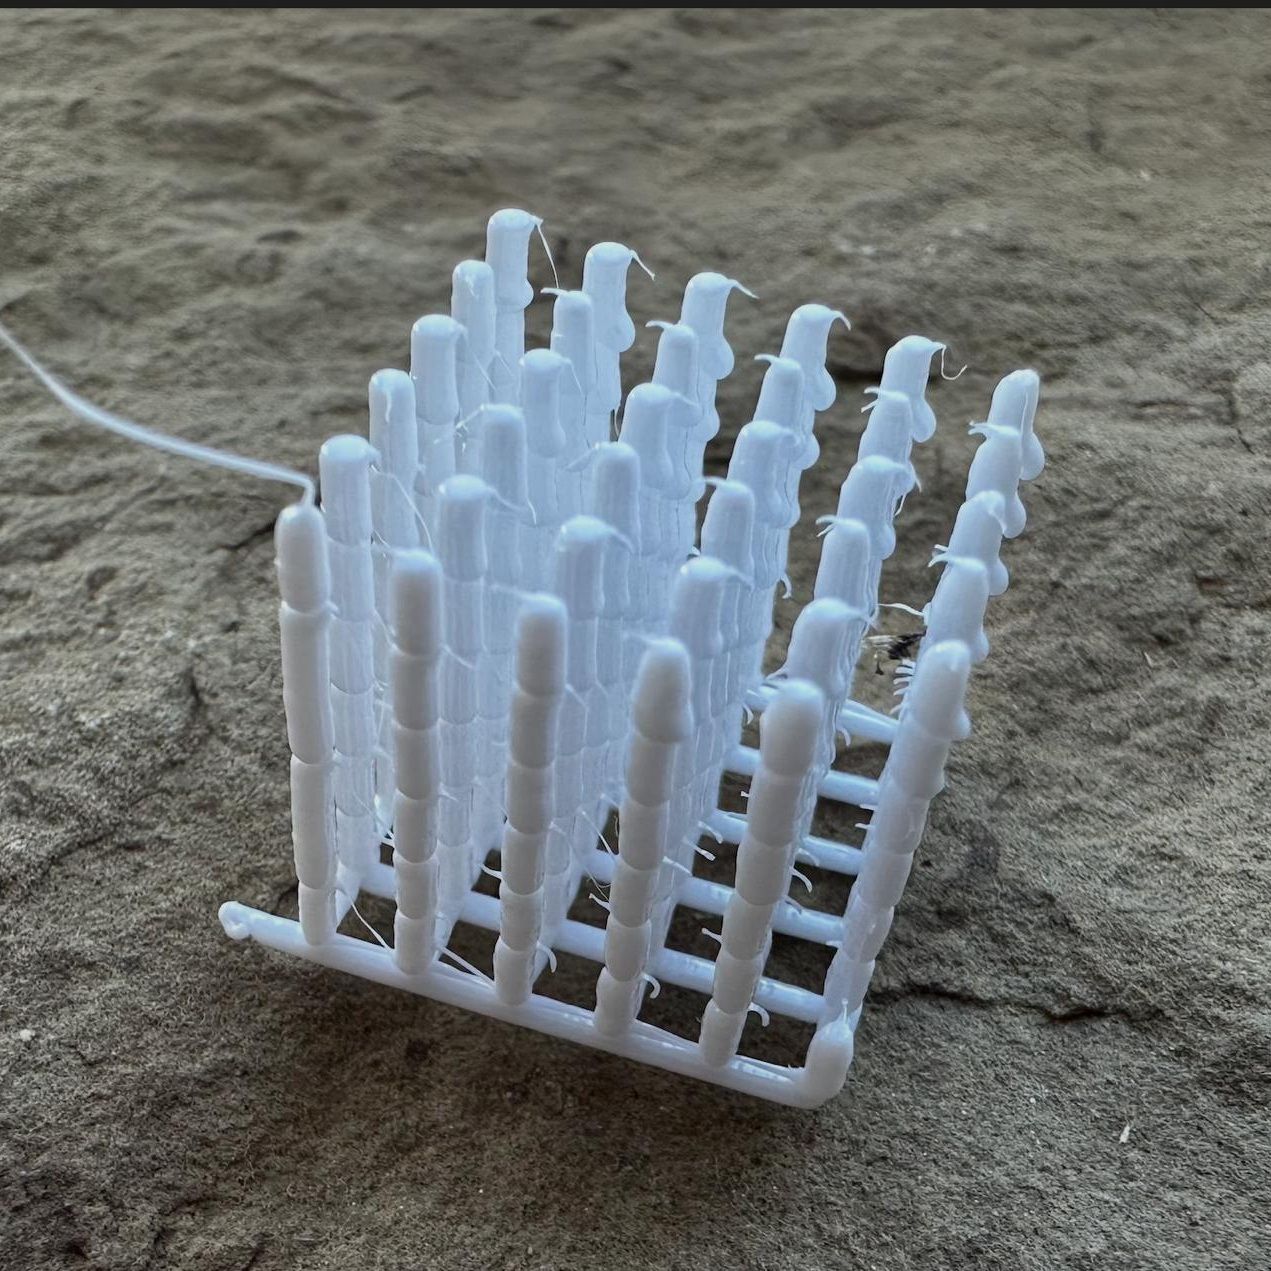
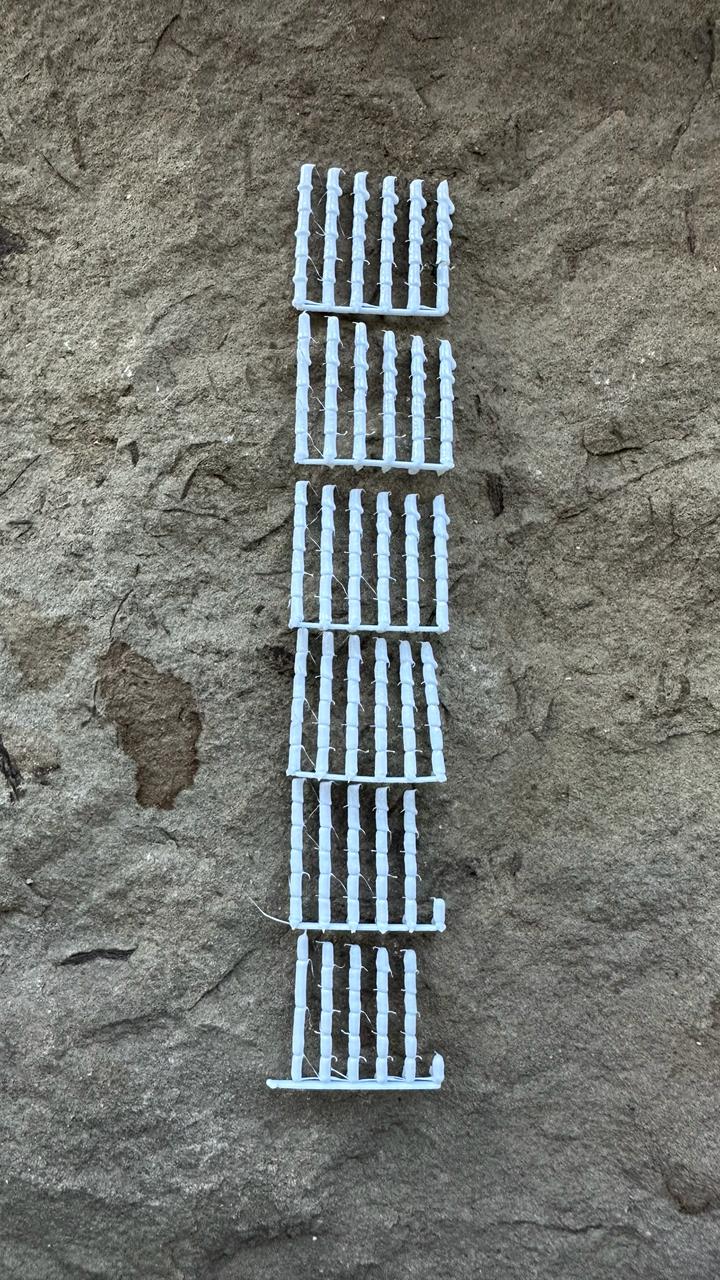
Попробовал делать составные палки, чтобы обойти ограничение геометрией головки и печатать высокие палки.
- Головка чуть задевает палки — надо делать столбики ещё на 0,3 мм короче.
- Придавливание ничего не улучшает: появляются асимметричные наплывы.
- Лучший вариант — тонкая часть 0,1 мм, капля 0,1 мм³, придавливание 0%.
- При максимальной капле получился прикольный бамбук, но уже при чуть меньшей капле появляется асимметрия.
Параметры печати
Бамбуковые палки — 2026-09-27 (скетч 2026.09.27 bamboo probe, коммит 4d188b1)
Диапазоны
| Ось | Что меняется | Значения |
|---|---|---|
| X, слева направо (X 120,25 … 135,75 через 3,1) | высота тонкой части колена | 0 / 0,1 / 0,2 / 0,3 / 0,4 / 0,5 мм |
| Y, спереди назад (Y 120,25 … 135,75 через 3,1) | капля-основание колена | 0 / 0,1 / 0,2 / 0,3 / 0,4 / 0,5 мм³ |
| Z, колено снизу вверх | где ставится основание | колено 1 — на узле решётки; колена 2–6 — ниже верха прошлого колена на 0 / 25 / 50 / 75 / 100% высоты тонкой части этой палки |
Угол слева спереди помечен хвостиком решётки на столе.
Параметры печати
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм, донор
_donor_3mf/L.gcode.3mf - Температуры: сопло 235 °C на всю печать, включая решётку на столе (перед решёткой ожидание нагрева, M109); стол 70 °C
- Обдув детали 100%
- Поле 6 × 6 палок с шагом 3,1 мм, 15,5 × 15,5 мм по осям палок, центр X128 Y128; у каждой палки 6 колен, мостов нет; верх палок на Z 14,45 … 15,70 мм (расчётная)
- Решётка на столе: 6 линий вдоль X на Z 0,5, в начале каждой — капля 0,2 мм³ на месте; 6 линий вдоль Y на Z 0,7; линия 0,8 × 0,5 мм с перебором 1,2 (0,48 мм³/мм), 10 мм/с; угол слева спереди помечен хвостиком — передняя линия выходит за поле на 5 мм влево
- Порядок: по ярусам — сначала первые колена всех 36 палок, потом вторые и т.д. Ярус 1 — змейкой от левого переднего угла: вдоль X слева направо, следующая линия справа налево, линии спереди назад; каждый следующий ярус — та же змейка в обратную сторону, с палки, где кончился прошлый
- Каждое колено:
- Переезд 60 мм/с по прямой на высоте вершины только что напечатанного колена (перед первым коленом — на 0,5 мм над решёткой).
- Опускание к основанию.
- Капля-основание на месте (6 мм³/с) — своего Y; при 0 — нет.
- Толстая часть: подъём на 2,5 мм минус высота тонкой части — 1,1 мм³ на мм подъёма, 0,5 мм/с (поток 0,55 мм³/с, расчётный).
- Тонкая часть: подъём на свою высоту (своего X) — 0,5 мм³ на мм подъёма, 0,5 мм/с; при 0 — нет.
- Без паузы на вершине, без ретракта, без подъёма.
- Колено — толстая + тонкая часть = 2,5 мм, основание не считается
- Время печати 18 мин 51 с, филамента 295 мм