G-CODE → 2026-09-29
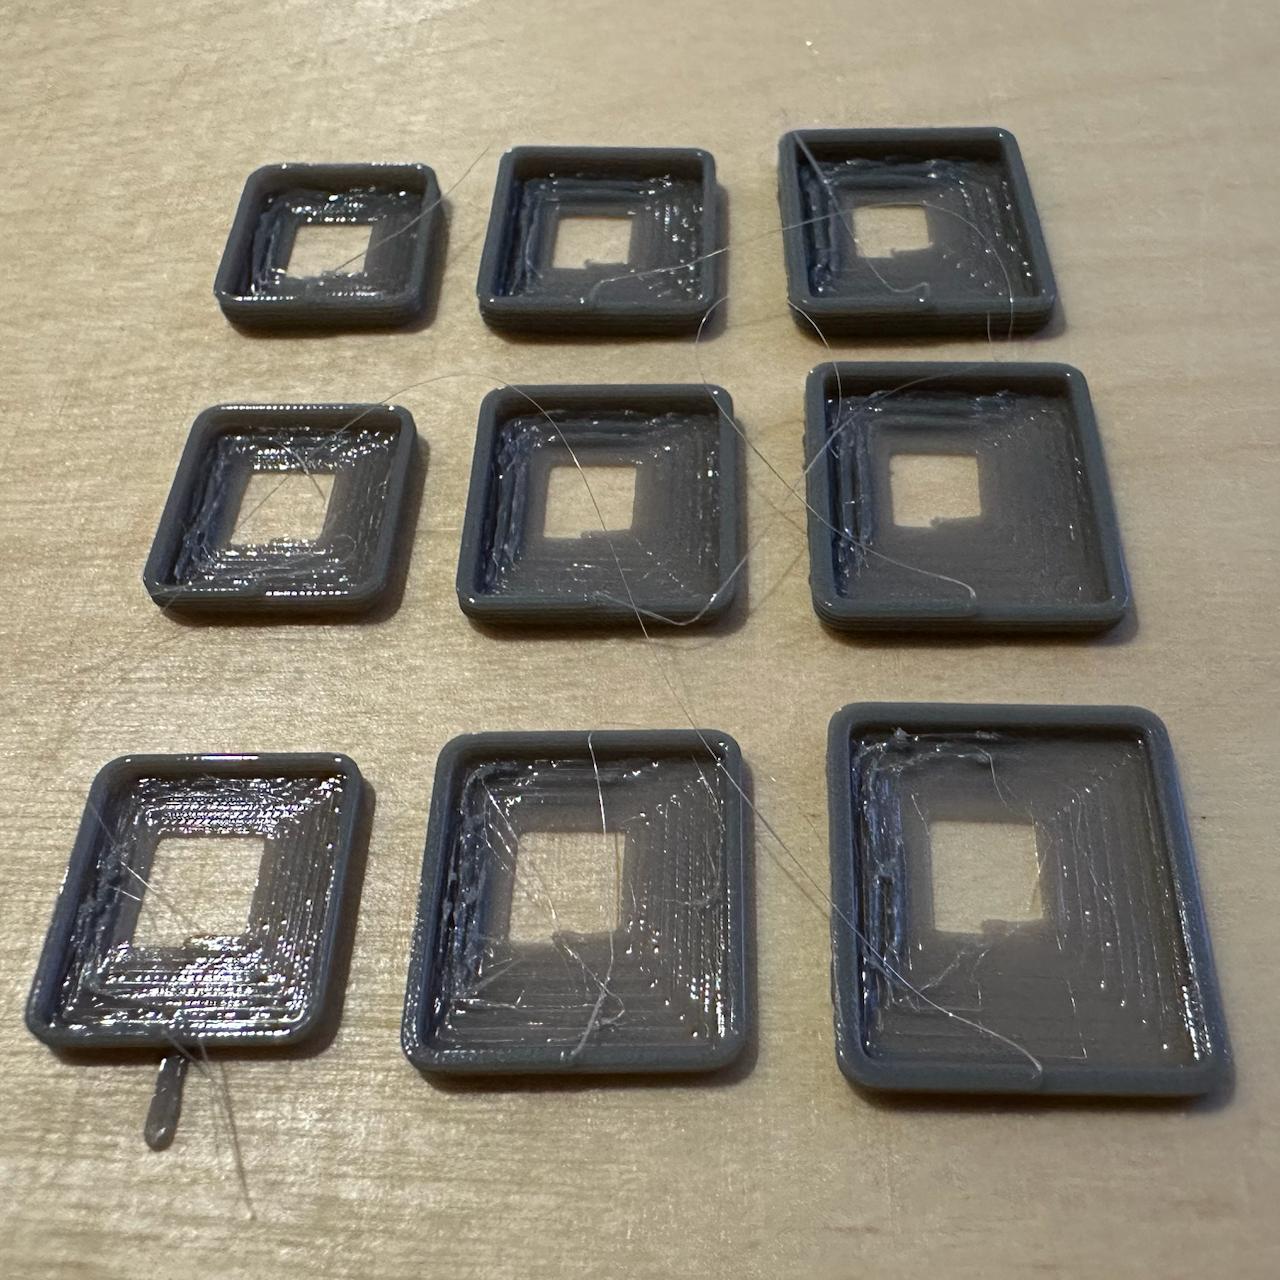
Хочу распечатать гридфинити-бокс и подбираю параметры. По X менял ширину линии, по Y — высоту слоя, а на четырёх сторонах каждого квадрата делал разный перехлёст витков дна. Дно печаталось без обдува.
Оно получилось прочным даже на самых редких витках. Лучший результат — у самого толстого слоя, самой широкой линии и минимального перехлёста: это одновременно быстро и красиво.
Осталось придумать, как закрыть центральное отверстие. Можно поставить четыре капли в центре и наматывать спираль вокруг них — или начать с одной большой капли.
Интересно, что почти для всех настроек достаточно перехлёста 0%. Только для самой тонкой линии 20% тоже выглядит нормально, а для остальных вариантов это уже перебор.
Параметры печати
Пробник прилипания дна и начала подъёма — 2026-09-29 (скетч 2026.09.29 spiral floor probe, коммит 998669c)
Диапазоны
| Ось | Что меняется | Значения |
|---|---|---|
| X, слева направо | ширина ленты | 0,6 / 0,8 / 1,0 мм |
| Y, спереди назад | высота слоя (дна и стенки) | 0,3 / 0,4 / 0,5 мм |
| Сторона квадрата (одинаково на всех 9 образцах) | перехлёст витков дна | перед 0%, право 20%, зад 35%, лево 50% |
Угол поля помечен хвостиком: у переднего левого образца, на краю, где дно переходит в стенку, торчит лишний отрезок на 5 мм.
Параметры печати
- Принтер Bambu Lab P1S, сопло 0,4 мм, Textured PEI Plate
- Пластик Syntech PETG White, Ø1,75 мм, донор
_donor_3mf/L.gcode.3mf - Температуры: сопло 255 °C, стол 70 °C (температуры донора)
- Форма образца — настоящий профиль гридфинити-ножки, размер 2 (номинал 41,5 мм, без допуска), из
2026.09.29 gridfinity foot probe: скругление R0,8, дальше фаска 45° на 0,8 мм → вертикаль 1,8 мм → фаска 45° на 2,15 мм - Девять образцов, сетка 3 × 3, центры через 45 мм, центр поля X128 Y128
- Каждый образец — одна непрерывная спираль без шва, скорость 20 мм/с на всём протяжении:
- Дно: от точки 3 мм до края (как у ножки), ровно 7 витков; обдув выключен. У каждой из четырёх сторон квадрата свой шаг витка — с разным перехлёстом (см. диапазоны), поэтому итоговый контур не квадрат, а прямоугольник: у ширины ленты 1,0 мм расстояние от центра до края — перед 10,0 / право 8,6 / зад 7,55 / лево 6,5 мм.
- Стенка: без остановки продолжает ту же спираль вверх от края, ещё 5 витков по настоящему профилю ножки (только начало подъёма, не вся высота 4,75 мм); разница между сторонами, набранная на дне, сохраняется без изменений и на подъёме. Обдув включён на 100%.
- Скругление углов растёт вместе с самой медленной стороной — с наименьшим перехлёстом
- Центральная линия, по которой едет сопло, всегда смещена внутрь на половину ширины ленты от истинной наружной поверхности профиля
- Высота образцов — от 1,8 до 3,0 мм (6 витков слоя своей строки: 1 виток дна + 5 витков подъёма)
- Время печати 4 мин 36 с, филамента 707 мм